



精密鋳造の価値:砂型鋳造を超える精度と品質を実現する理由
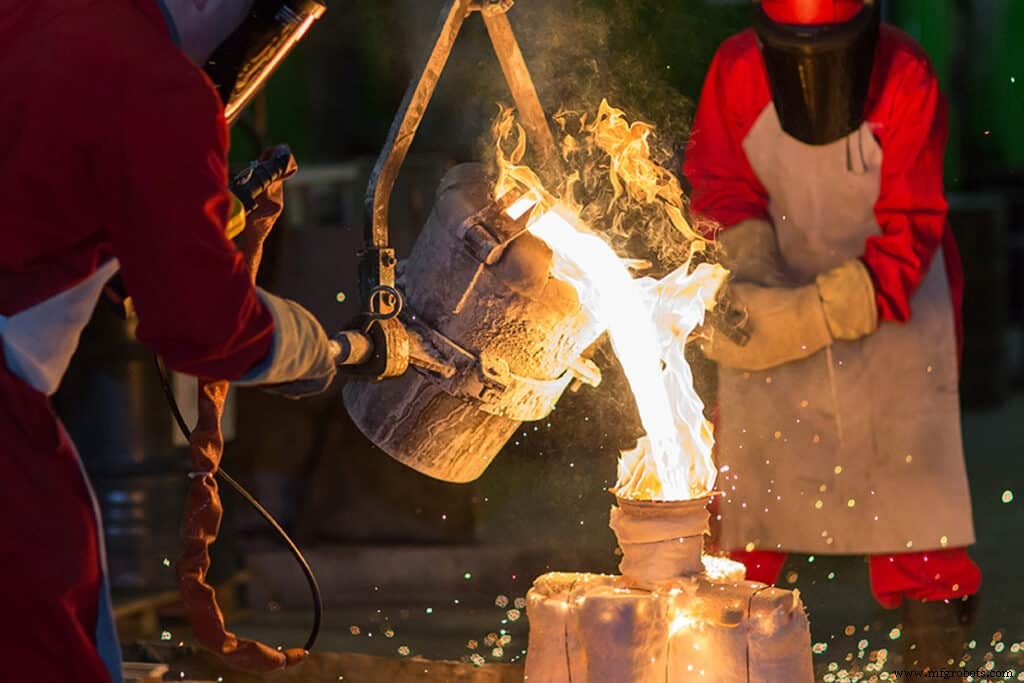
ロストワックス・使い捨てモールドが、より滑らかな表面を持つ精密製品を創り出します
精密鋳造(インベストメントキャスティング)とは
精密鋳造は「ロストワックス鋳造」とも呼ばれ、消失型モールドプロセスを用いて、非常に滑らかな表面を持つ複雑な製品を作ります。ワックスで彫刻可能なほぼあらゆる形状のモールドが作れるため、モールド設計の汎用性が高く精密な技術です。砂型鋳造ではパターンを二分割し、内部コアを分割モールド内で支持する必要がありますが、精密鋳造ではその制約がありません。プロセスとモールドコストは高くなりますが、より複雑で精密な製品が製造可能です。全ての金属鋳物の表面は、鋳込まれた材料の質感を反映します。砂型鋳物は凹凸のあるテクスチャになりますが、精密鋳造品はモールドから取り出した時点でより滑らかな仕上げとなります。
一般的な精密鋳造製品
精密鋳造製品は、精密機械の作動部品としてよく見られます。自動車で例えると、エンジンハウジングは砂型鋳造されるかもしれませんが、ファン、カム、その他複雑形状で動作し滑らかな表面が必要な部品は精密鋳造されることが多いです。
精密鋳造は、非常に細かなディテールと滑らかな表面仕上げを持つ精密な彫像、宝飾品、その他装飾品にも一般的に用いられます。
精密鋳造プロセス
精密鋳造プロセスには、消失型パターン(通常ワックス製)、セラミックモールド材料、窯、金属溶解・注湯のための鋳造工程が必要です。
消失型/ワックスパターン
パターンは製造予定最終製品の完全なレプリカです。皮肉なことに、パターンはアルミニウムや鋼で作られた射出金型にワックスを充填して作られます。これらの金型は機械加工、3Dプリント、甚至は手彫りで作られることもあります。これらのプロセスで各部品を直接作るより、金型を作って鋳造プロセスに移行する方が安価です。ロストワックス鋳造は砂型鋳造より高コストですが、大量生産にも対応可能です。射出金型が一度作られれば、ワックスパターンは冷却固化に最小限の時間で大量・迅速に製造できます。
パターン組立(ツリー形成)
形成されたワックスパターンは、複数個を同時に鋳造できるツリー(鋳造系)に組み立てられます。ツリー構造は、固体ワックスで作られた一連のゲートとスプルーからなります。これらの固体ワックス枝は最終的に、溶融金属を各最終製品へ導く中空チャネルになります。ツリー構造は品質確保と効率的ワークフローのため慎重に組み立てられます。設備と製品サイズにより、多数のパターンを同一ツリーに組み立ててバルク生産可能。大型品は単独で鋳造することもあります。
セラミック「インベストメント」モールド
ツリー構造組立後、液体セラミック浴に浸漬します。セラミックがツリー全体を被覆し、乾燥させます。この浸漬を数回繰り返し、各層を硬化させて厚いモールドを形成します。その後ツリーを加熱してワックスを溶かし、モールドから完全に排出させます。ワックス除去後、モールドをさらに高温加熱し、溶融金属を注ぎ込み、かつてワックスパターンが占めていたキャビティを充填します。セラミックスラリー被覆プロセスこそが、精密鋳造の「インベストメント(被覆・投資)」と呼ばれる所以です。
モールド除去
金属が冷却凝固したら、セラミックモールドを破壊除去して鋳造品を取り出します。ゲートとスプルーを除去し、必要に応じて追加の仕上げ・処理を施します。
多用途な適用性
ワックスパターンは、テーパーなしで、最終製品品質に影響を与えることなく、ほぼあらゆる形状で作成可能です。
精密鋳造は幅広い製品と材料に使用できます。設備により、数分の1オンスから1,000ポンド超まで対応可能。セラミックインベストメントモールドは高温注湯にも適しています。
ワックスとセラミック材料は精密鋳造プロセス全体で再利用可能。使用済みワックスはゲートとライザーに再成形され、セラミックモールドは精度要求の低い外層向けに再処理して新モールドに使用可能。
精密鋳造で一般的な材料には、鉄系、アルミニウム系、ニッケル系、コバルト系、チタン系、銅系の鋼および合金が含まれます。用途により、短期・長期生産の両方に適し、一度に数百個の製品を製造可能です。
ワックスとセラミック材料は精密鋳造プロセス全体で再利用可能。使用済みワックスはゲートとライザーに再成形され、セラミックモールドは精度要求の低い外層向けに再処理して新モールドに使用可能。
砂型鋳造に対する精密鋳造の利点
全鋳造法は設計メリットを提供します:材料投入量の最小化、大幅な機械加工や組立なしでは困難な構造の形成能力。
しかし、精密鋳造の主要な利点はモールドの汎用性です。モールドが消失型で、ワックスパターンが液体状で目立たず除去できるため、メーカーは精密鋳造製品設計において例外的な自由度を得られます。精密鋳造は、他のほとんどの成形・鋳造法よりはるかに複雑な設計能力を提供します。
精密鋳造 vs 砂型鋳造
砂型鋳造は砂で使い捨てモールドを形成するもう一つの効果的な鋳造法です。北米で最も広く使用される鋳造法ですが、いくつかの重要な違いがあります。
プロジェクトに最適な鋳造法を選択する際は、以下を考慮してください:
- 砂型モールドは注湯前に分割してパターンを取り出す必要あり。適切なモールドのため、パターンにはテーパー(ドラフト角)を設け、分割時に摩擦を最小限に抑え、砂型崩壊を防止する設計が必要。砂型は二分割のため、最終製品には必ずパーティングラインが生じ、冷却後に研削除去が必要
- 砂型鋳造モールドは設計変更に容易に対応可能。エンジニアがテスト後、部品を迅速・容易に変更できる自由度がある
- 内部空洞も砂型鋳造では課題となり、コアに依存する。コアはモールドに挿入して、モールド表面と接触しない部品内部を形成する予め成形された形状。コアの形状・複雑さ(単一コンポーネントまたは複数コアの組立)により、形成とモールド内固定に時間を要することがある
- 砂型鋳造では、パターンが再利用可能なため、精密鋳造より新規鋳造品を迅速に製造可能
- 砂型は合成添加剤と高圧縮でもセラミックの硬度には達しない。結果として砂型鋳造表面は公差が大きく、仕上げ表面を得るには機械研削が必要
- ※上記項目は重複記載のため統合
- 砂型鋳造は全サイズ・重量の金属部品製造可能だが、精密鋳造では最終製品重量100ポンド(約45kg)未満が必要
- 精密鋳造ではワックスパターンをほぼあらゆる形状で作成可能
- セラミックモールドは非常に硬く、低公差の滑らかな表面を作る——薄肉も可能。ゲート・スプルー除去後、多くの製品は追加の処理・仕上げ労力を不要とする
- ※上記項目は重複記載のため統合
精密鋳造プロジェクトの計画
最適な製造方法の決定には様々な要因が関わります。生産設計専門家と検討すべきいくつかのポイント:
- 最終製品タイプ: 所望の製品サイズと形状は? 異なる鋳造法は特定寸法に適し、最終寸法達成に必要な機械加工量にも影響
- 数量: 可能な限り先を見据えて検討。短期的には経済的でも、長期的に複数ロットを計画すればコスト高になる可能性。初期工具・金型への多額投資が将来的コスト削減につながることも。短期・単発生産なら同投資は不要
- 公差: どの程度の寸法精度が必要? 最小公差は精密鋳造で達成しやすい、特に薄肉製品で
- 機械的用途: 鋳造により機械的用途の組立工程を削減可能——時間と労力を節約
- 材料要件: 精密鋳造のセラミックモールドは、高温注湯の鉄系・鋼系合金を含む幅広い材料に適する
- 後処理: 他鋳造法と同様、最終用途に応じて精密鋳造品も各種熱処理や表面仕上げを実施可能
精密鋳造ファウンドリ
精密鋳造を生産するほとんどのファウンドリは、他の鋳造生産法を必ずしも提供せず、単一の鋳造生産法に特化する傾向があります。砂型鋳造vs精密鋳造のような生産法間には大きな違いがあり、単一企業が複数のモールド生産法に必要なインフラを持つことは稀です。
精密鋳造が砂型鋳造などよりシンプルな方法よりコスト高になるのは正常です。しかし、複雑性、信頼性、再現性、表面仕上げなどのメリットが、コスト差を上回ります。
設計しようとしている、または購入しようとしている鋳造品の設計パラメータを真に理解することが重要です。例えば、精密鋳造でネットシェイプ部品が機械加工不要で得られるのに対し、砂型鋳造では機械加工が必要なら、精密鋳造の追加コストは正当化されます。
参考文献
- Grote, Karl-Heinrich and Erik K. Antonsson. Springer Handbook of Mechanical Engineering, Volume 10. Pasadena, CA: Springer Science & Business Media, 2009.
- Hunt, L.B. "The Long History of Lost Wax Casting: Over Five Thousand Years of Art and Craftmanship." Gold Bulletin. June 1980, Volume 13, Issue 2, pp 63-79.
- Rundman, Karl B. Metal Casting (Reference Book for MY4130). Michigan Tech. University: Department of Materials Science and Engineering.
産業技術
- インベストメント鋳造:精密金属部品のための信頼できる鋳造法
- インベストメント鋳造(ロストワックス鋳造)解説:時代を超えた製造プロセス
- インベストメント鋳造:コスト削減と品質の実現-第2部
- インベストメント鋳造 vs ダイカスト:主な違いを解説
- インベストメント鋳造におけるシェル形成の極意:精度と品質を追求する
- ステンレス鋼インベストメント鋳造の極意:精度、耐久性、産業用途
- カスタムCNCルーターは投資価値があるか?エキスパートの洞察
- 金属鋳造マスターガイド:溶湯から完成品までのプロセスと要点
- シェルモールド鋳造の解明:精密鋳造の6ステッププロセス
- パーマネントモールド鋳造の4つの主要手法
- デマーグクレーンへの投資が報われる理由:品質、信頼性、長寿命