



Fusion 360新ジェネレーティブデザイン機能で積層造形の成果を飛躍的に向上
この記事を読む:Deutsch(ドイツ語)

2020年12月のFusion 360アップデートの一環として、ホリデーシーズンにぴったりの隠れた贈り物をお届けしました:積層造形成果を生成する新しい方法です。社内ではこのプロジェクトをAdditive 2.0と呼び、Experimental Generative Solvers and Featuresプレビューの一部です。この新しいアプローチは、形状品質とプリント可能性を、これまでのジェネレーティブデザインで見られたものと比較して大幅に改善するはずです。多くの私たちが心待ちにしていた贈り物であり、私のチームと私でそのすべてを「開封」したいと思います。
新しいAdditive 2.0アルゴリズムの使用方法
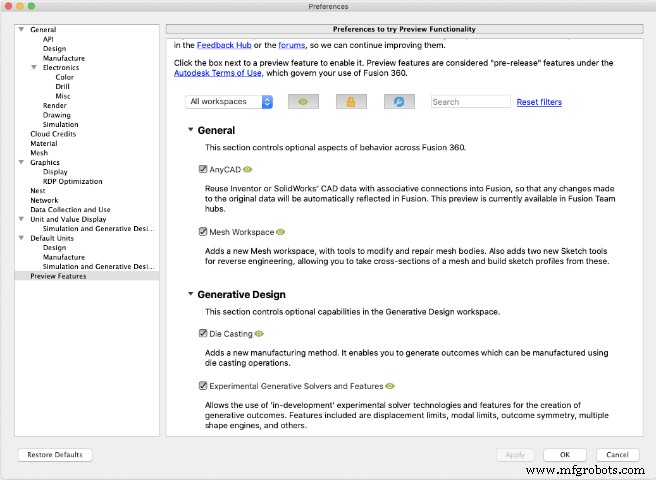
まず、ユーザー設定からExperimental Generative Solvers and Featuresプレビューをオンにする必要があります。
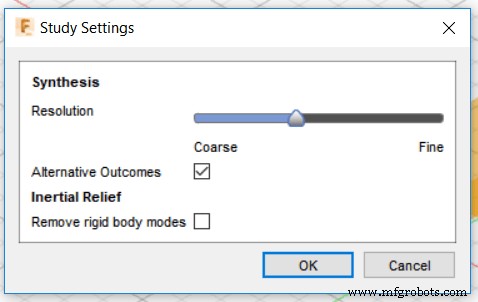
プレビューを有効にしたら、スタディ設定で「代替成果」をオンにします。そこから通常通りスタディをセットアップします。製造制約ダイアログで積層造形制約を有効化し、希望のプリント方向を選択し、後はソルバーに任せます。
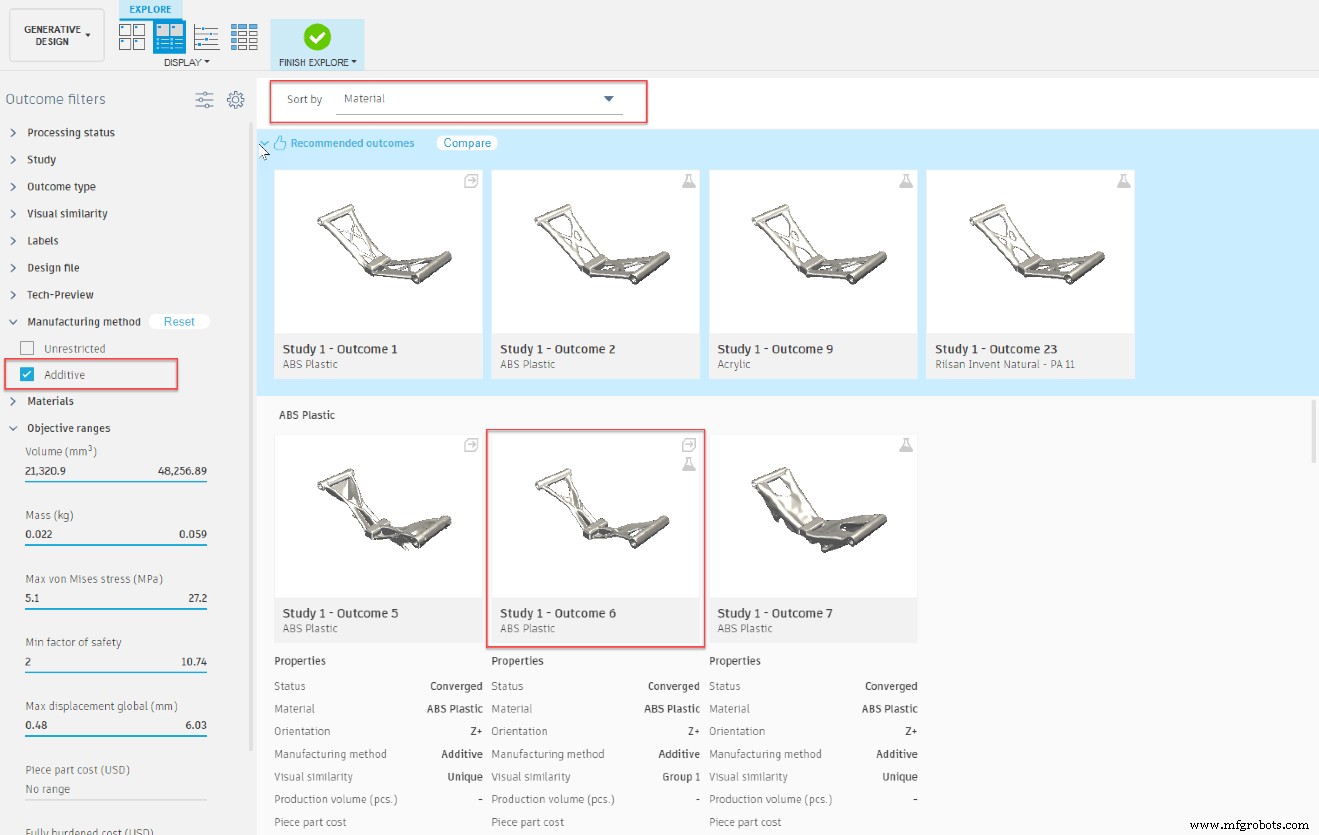
Explore画面では、積層造形成果の各セット(セット=特定の材料と方向の組み合わせ)に対して、Additive 2.0が各セットの第2成果を生成します。ヒント:プロパティビューに切り替え、積層造形手法に絞り込み、並べ替えドロップダウンを「材料」に設定すると最もわかりやすいです。
Additive 2.0がどう優れているか?
積層造形成果生成への最初のアプローチは、多くのシナリオで形状品質の面からは改善の余地が大いにありました(多くのユーザーから指摘があり、私たちは耳を傾けました!)。オーバーハング要件を満たし、完全に自立支持させようとするあまり、階段状の段差やその他のアーティファクトが顕著な成果がよく見られました。新しいアプローチでは、ソルバーが最小厚要件の満たし、設計質量のバランス、サポート材の最小化をはるかにうまく行います。この新アプローチは、完全自立支持のために形状品質を犠牲にしません。
これらの改善が成果にどう影響するか、いくつかの例で掘り下げてみましょう。
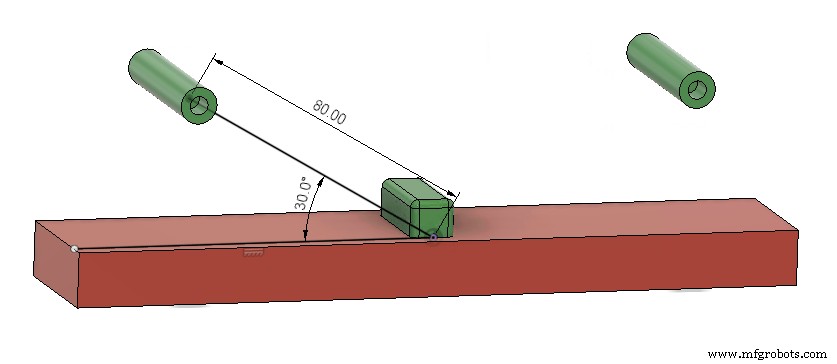
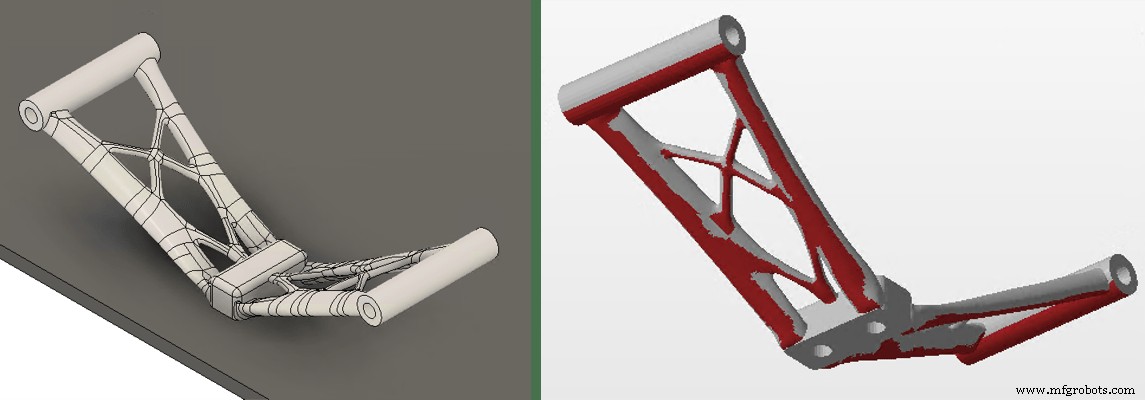
最初の例は、以下に示すシンプルなジェネレーティブ設定です(荷重と拘束は非表示)。図1(下)に示す方向でこの部品を製造することを意図しており、赤い障害物をビルドプレートに置き換えます。
この設定では、図2(下)に示す無制約成果が生成され、様々な理由で製造が困難です。第一に、部品形状の下の広い領域にサポート構造が必要です(図の後半で赤ハイライトされた領域)。また、部品中央付近の薄いフィーチャーは壊れやすく、サポート除去時に破損する恐れがあります。この設計でも積層造形は可能ですが、最適化からは程遠いです。
Additive 2.0と既存の積層造形制約(Additive 1.0)を並べて比較すると、違いが明確になります(図3、下)。どちらもオーバーハング角度45度、最小厚3mmで積層造形制約を設定しています。
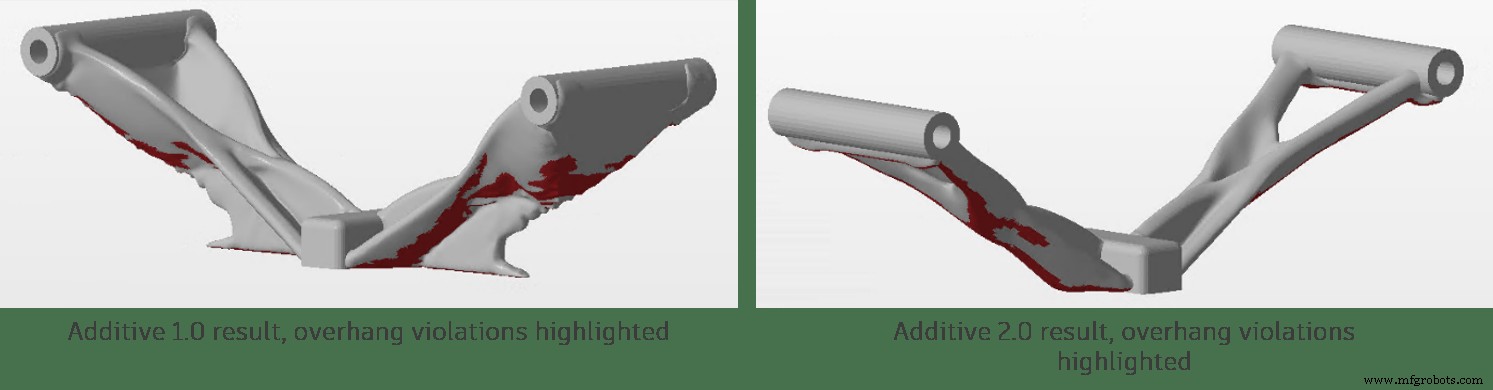
どちらも必要サポート材量は減らされていますが、完全には排除されていません。しかし、Additive 1.0の結果は、ビルドプレートから材料を積み上げて構造全体を支えるため、無制約成果より50%重くなります。元の積層造形ソリューションで常に悩まされた階段状アーティファクトを示しています。Additive 2.0も必要サポート材を大幅に削減しますが、形状への変更は控えめで、このモデルでは質量増加を11%に抑えています。両方の積層設計が3mm最小フィーチャーサイズを満たしますが、Additive 2.0は薄すぎる格子ビームをより厚い有機的構造に統合し、無制約成果に近い構造を維持します。新しいAdditive 2.0の結果は、元の成果の多くの劣悪な表面品質も排除します。
理論上、新しいAdditive 2.0制約は、サポート領域を削減し、薄いビームを排除し、全体部品質量への影響を最小限に抑えます。しかし、これらの設計は実際により製造しやすいのでしょうか?プリント準備プロセスを通じて検証してみましょう。
プリントプロセスの検証
FFF例
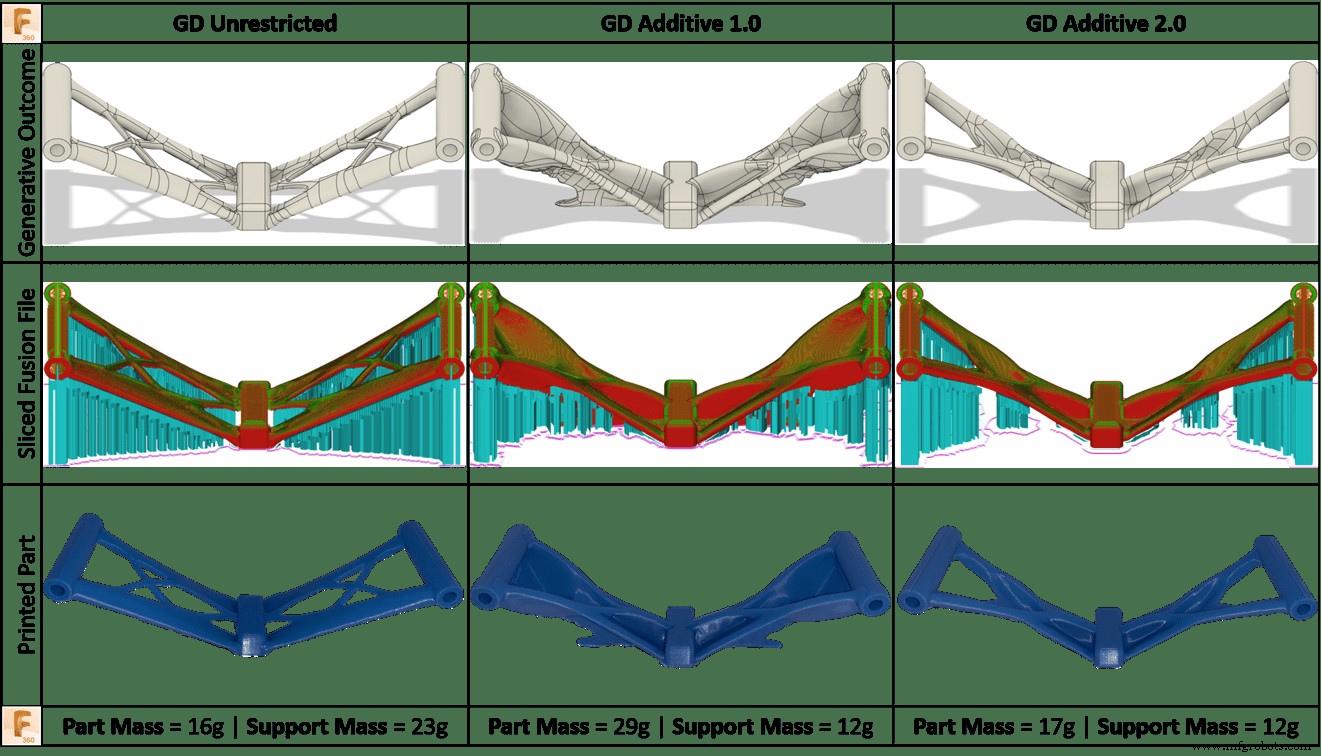
図4(下)は、Additive 1.0とAdditive 2.0の成果を、元の無制約結果と並べて比較しています。これらの結果はすべて、Fusion 360積層造形ワークスペースを使用した汎用FFFワークフローで処理されました。モデルはスライスされ、Fusion 360でポストプロセスされ、デスクトップFFFマシンでプリントされました。各部品は同じプリント設定、マシン、PLAフィラメントでポストプロセスされました。図3の結果は、Additive 2.0と1.0の改善を明確に示し、部品質量で41.3%の大幅削減。無制約制約利用と比較したAdditive 2.0のメリットも明確で、必要サポート材47.8%削減です。
SLA例
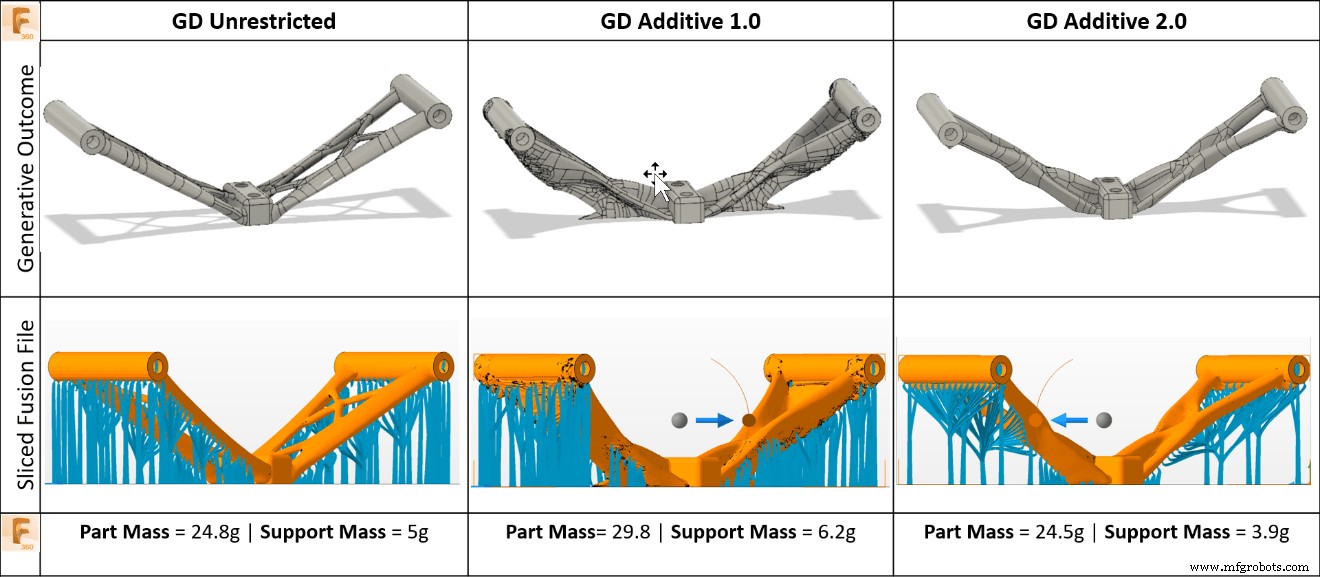
図5(下)は、SLAプロセス向けに準備されたAdditive 1.0とAdditive 2.0の成果を、元の無制約結果と比較しています。これらの結果はすべて、Netfabbを使用した汎用SLAワークフローで処理されました。上記結果と同様、図5でもAdditive 1.0から2.0への改善が明確です。このプロセスでも部品質量と必要サポート材の両方が削減されています。
SLM例
より現実的な例を見てみましょう。ジェネレーティブデザイントレーニング教材の「モーターサイクルトリプルクランプ」例題は、フォークチューブとステアリングステムを接続する構造コンポーネントの設計を歩みます。この例では、選択的レーザー溶融(SLM)でアルミニウムからコンポーネントを積層製造したいとします。
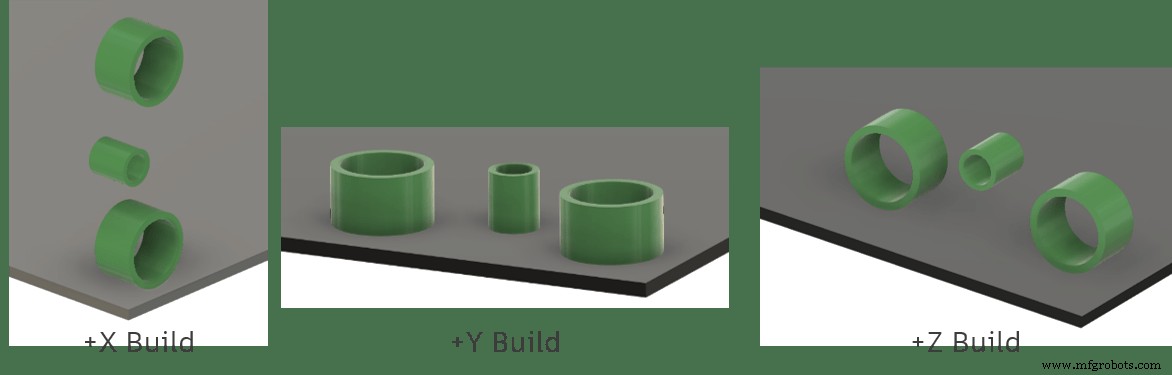
ジェネレーティブスタディ実行前に、コンポーネントのビルド方向を選択しました。ビルド高さは主要なコストドライバーなので、+X方向は避けました。経験上、大きな穴の大半をプリント時に材料で埋め、後で仕上げ加工して公差を出す必要があることがわかっています。穴を埋めると、+Y方向では部品上面で断面積が急激に変化し、広い面の急冷却を招き、ビルド問題を引き起こす可能性があります。その結果、+Y方向は却下し、+Zビルド方向に決めました。
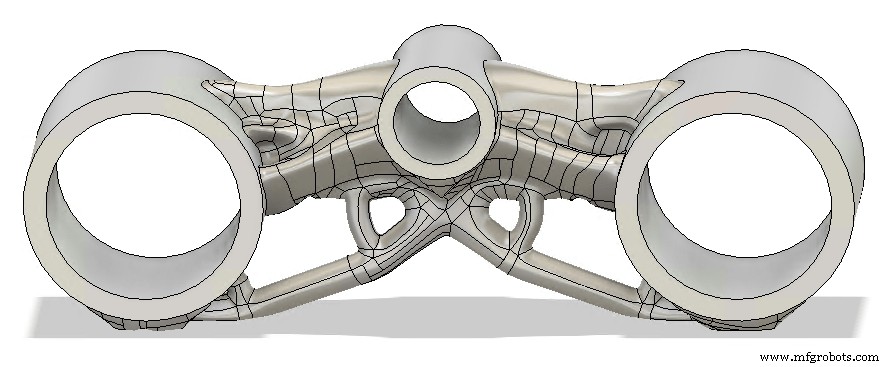
最小フィーチャーサイズとして0.25インチ(6.35mm)を選択し、サポート除去時の力に耐えられる十分な大きさのビームが生成されるようにしました。オーバーハング角度はSLMプロセスのパラメータに合わせて45°に設定。Additive 2.0の成果は以下の画像の通りです。
通常ならこの時点で有機的形状の設計調整を行い、設計性能を検証します。今日はそれらをスキップし、直接製造ワークスペースに移ってプリント準備を行います。
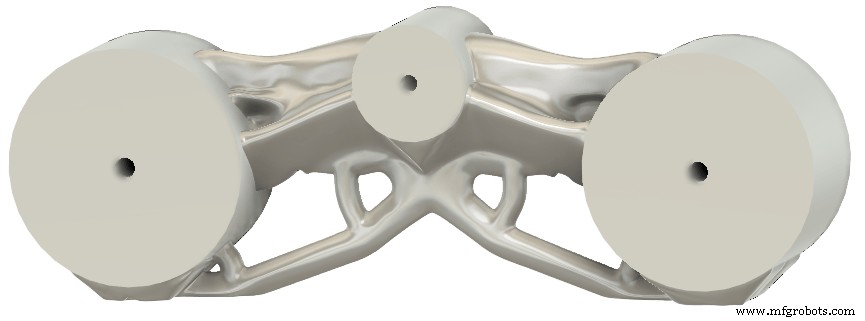
Renishaw AM250を使用して設計を製造します。これにはAdditive Build Fusionエクステンションが必要です。まず、大きな穴を材料で埋めて後で公差出しできるようにします。製造ワークスペースで製造モデルを作成し、穴をプッシュ/プルで小さくします。
次に新しいセットアップを作成し、Renishawマシンと修正済みジオメトリを選択。Moveコマンドで少し調整し、部品をビルドプラットフォーム上に配置。
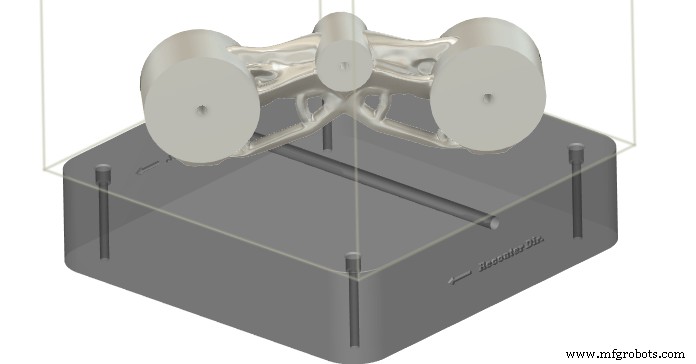
ここでボリュームサポートコマンドを使用してサポート材を生成。
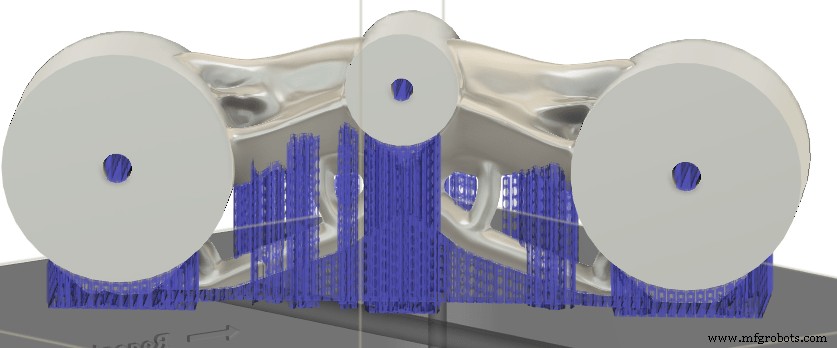
この時点で、プリントシミュレーション、Gコード生成、マシンへの送信の準備が整いました。
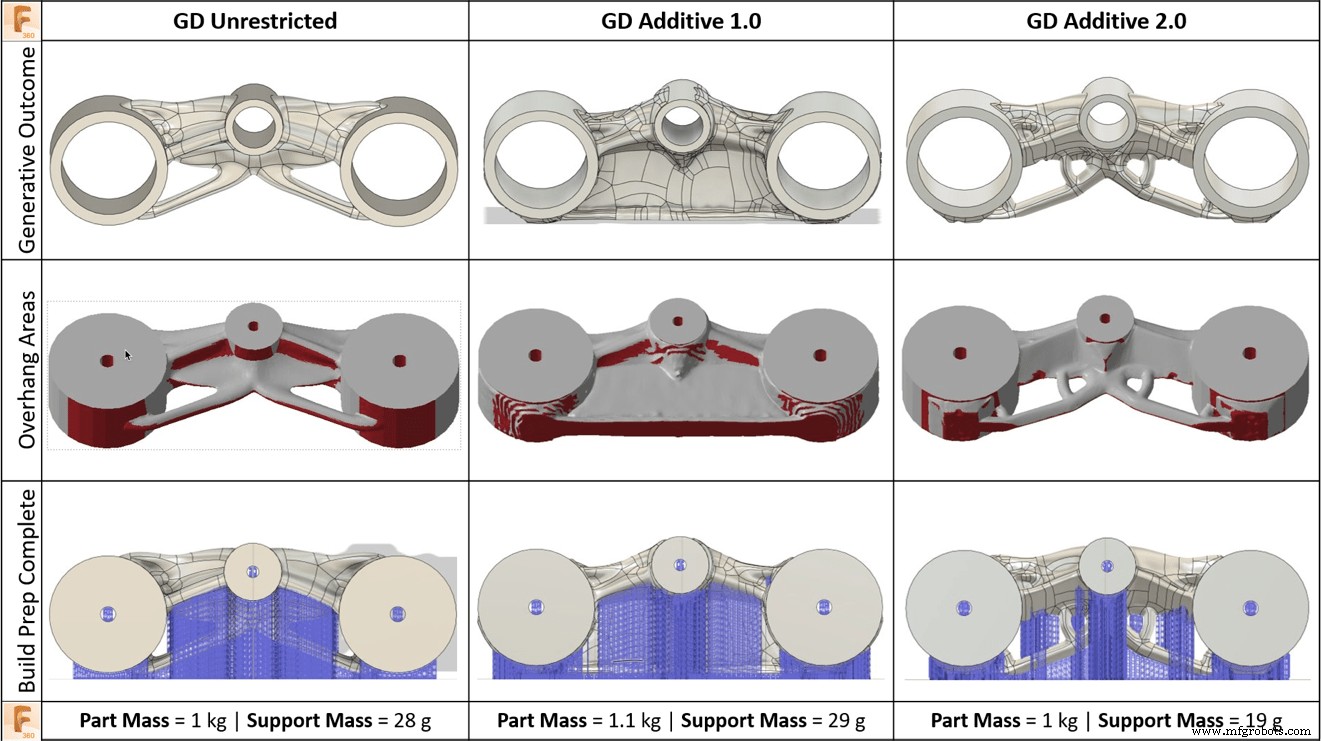
図7(下)は、Additive 2.0設計を無制約および既存の積層造形ソリューションと比較したもので、前回の例と同様の傾向が見られます。Additive 1.0の結果は重く、無制約部品と同程度のサポートが必要で、表面品質の問題を抱えています。Additive 2.0は形状品質を向上させ、必要サポート材を削減し、部品質量を無制約成果とほぼ同等に戻します。
Additive 2.0を自分で試す
このブログの画像が素晴らしいストーリーを語っていますが、改善を示すために使用したモデルを提供したかったので、あなた自身で確認できます。これらのモデルは実行準備完了です。開いて、利用可能なスタディを生成してください。
- Additive 2.0 V字型テンションバー セットアップ
- Additive 2.0 モーターサイクルトリプルクランプ セットアップ
新しい積層造形制約についてご質問やコメントがあれば、generativedesignhelp@autodesk.comまでご連絡ください。また、このソリューションの開発と検証に取り組んだ素晴らしい専門家チーム、そしてこのブログ記事の執筆を手伝ってくれたBen Weiss、Adam Day、Matt Oosthuizen、Divy Kishor Tiwaryに大きな感謝を。皆様、楽しいホリデーシーズンとハッピーニューイヤーを!
産業技術
- 付加製造を形作る4つの新興自動化トレンド
- 積層造形ワークフロー調査:あなたの知見を共有ください
- ジェネレーティブデザインと3Dプリンティング:明日の製造を構築する
- Autodeskロバート・ヤンシー氏インタビュー:積層造形、ジェネレーティブデザイン、インダストリー4.0
- 積層造形による電子機器生産の変革
- 積層造形におけるCAD効率の最大化
- 積層造形が航空宇宙産業にもたらす革新とコスト効率
- 高度なアディティブ・マニュファクチャリング・ソフトウェアで生産を最大化
- アディティブマニュファクチャリングがMRO運用を変革する理由
- 製造向けPCB設計の最適化:主要戦略とベストプラクティス
- 積層造形 vs 減法製造:違いと3Dプリント成長の理由