



3Dプリント最適化:サポート構造の重要な役割と設計戦略
積層造形は製造の新たな可能性を切り開きました。3Dプリント技術により、複雑な形状や角度を持つ、これまで「製造不可能」とされたパーツを、前例のない速度と精度で作成できるようになりました。しかし、材料を層ごとに積み上げる積層造形のプロセス特性上、造形中に重力(内部圧力)を管理するためのサポートが必要になることがよくあります。サポートがないと、積層された層が周囲の材料で支えられず崩落し、造形が失敗します。この課題に対処するため、3Dプリントパーツにサポート構造を設計する必要があります。
3Dプリントパーツの速度、品質、コストの潜在能力を最大限に引き出すには、サポート構造を理解し、積層造形プロジェクトにどう統合すべきかを知ることが重要です。
3Dプリントにおけるサポート構造とは?
サポート構造は、製造中に支える材料がないパーツの要素を保持します。すべての3Dプリントプロセスがサポート構造を必要とするわけではありません。StratasysのFDM(熱溶解積層法)、CarbonのDLS(デジタル光合成)、ステレオリソグラフィー(SLA)などのプロセスではサポートが必要なことが多いですが、粉末床方式のHP Multi Jet Fusionではサポート構造は不要です。
例えばStratasysのFDMプロセスでは、加熱・押し出しされた材料の層がプリントベッドから積み上げられ、下層への密着により造形されます。角度付き表面を作るために下層よりオーバーハングさせることがありますが、その角度が45°を超えると、一般的にサポートが必要になります。サポートがないと、非支持材料の重みで要素が崩落し、造形が失敗します。
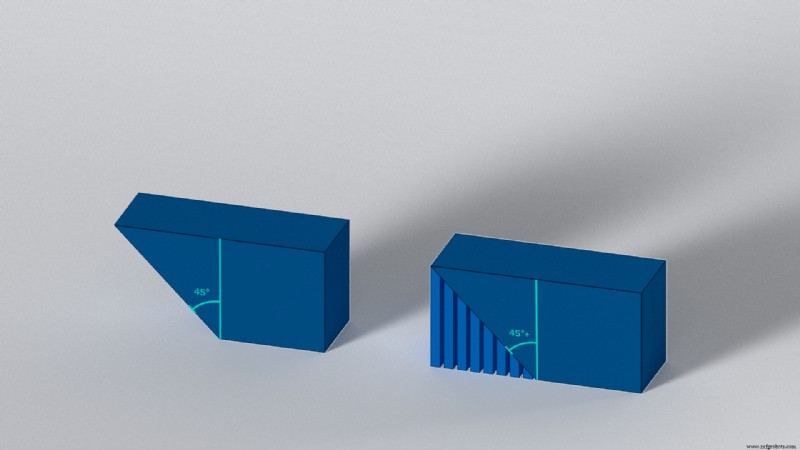
サポートが必要な場合、パーツ設計に統合し、製造時にパーツと同時にプリントする必要があります。当然、3Dプリント工程で追加の時間と材料が必要となり、造形後のサポート除去という後工程も発生します。
例外: すべての積層造形手法がサポート構造を必要とするわけではありません。FDMのようにプリントベッドに材料を層ごとに積み上げる技術がある一方で、HP Multi Jet Fusion(MJF)のように粉末床からパーツを造形する技術もあります。粉末の層が自己支持するため、HP MJFのパーツ設計にはサポート構造を組み込む必要がありません。
利用可能なサポート構造のタイプ
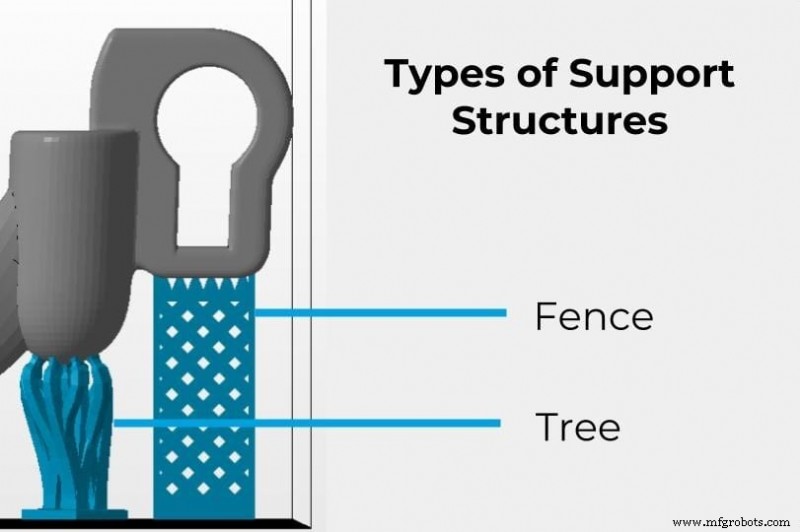
3Dプリントパーツのサポート構造は設計やタイプが多様ですが、大きく「ツリー型」と「フェンス型」の2カテゴリーに分類できます。
- ツリーサポート: 枝や幹のような形状で、パーツを包み込み、傾斜面にフィットして除去しやすい設計です。3Dプリントプロジェクトの一部として迅速に設計・適用・テストでき、反復作業を高速化します。枝状の構造により、離れた特定エリアに届いて支持できます。
- フェンスサポート: 壁のような形状で、多様な取り付けポイントを持ち、パーツ表面に垂直にプリントされることが多く、格子構造をしています。ツリーサポートより耐久性が高く除去しやすく、外観重視のパーツや大量生産に適しています。
積層造形サポート構造を使用すべきケース
「45°ルール」によれば、45°以上のオーバーハングにはサポートが必要で、45°未満なら不要とされます。
しかし、このルールはあくまで経験則であり、サポートの必要性はパーツ設計の複雑さや使用材料によって変わります。場合によっては、ブリッジング(通常5mm未満の短距離を加熱材料で架橋し、パーツの一体性を損なわない技法)がサポート構造の代替になり得ます。
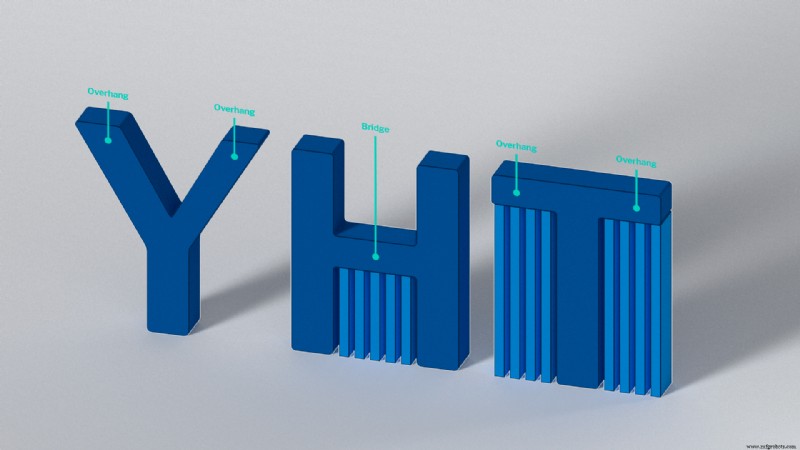
「YHTの法則」:Y、H、Tの文字を立体モデルとして直立させたとき、積層造形におけるサポート構造の必要性を説明するのに役立ちます。
- 文字Y: 2本の腕が45°で伸びており、オーバーハング角度がサポートを必要としません。角度が45°を超えるほどサポートが必要になります。
- 文字H: 2本の垂直要素が5mm以内なら、横棒をブリッジングで造形可能です。5mm以上離れていると、横棒にサポートが必要になる可能性があります。
- 文字T: 2本の腕が垂直要素から90°で伸びており、サポート構造が必要です。
オーバーハング角度以外にも、3Dプリンタの品質やプリント速度などがサポート構造の必要性に影響します。例えば、低速プリンタではサポートの必要性が高まることがあります。
サポート構造:製造上の課題
サポート構造は多くの積層造形ビルドで不可欠ですが、量産時のパーツコストや廃材量に大きく影響することを忘れてはなりません。サポート除去の際、完成パーツを傷つけたり跡を残したりしないよう注意が必要です。
これらを踏まえ、3Dプリントパーツは理想的にはサポート構造の必要性を最小限・排除するように設計し、可能な限りDFAM(積層造形向け設計)の原則を適用して、品質・コスト・製造時間を最適化すべきです。以下の戦略がサポート構造の必要性を減らすのに役立ちます:
造形方向: パーツのプリントベッド上の向きによってサポートの必要性が変わります。例えば、オーバーハングはパーツを裏返しや横向きにすることで解消できます。前述のY、H、Tの文字モデルを仰向けに寝かせれば、すべてのオーバーハング要素とサポート・ブリッジの必要性が完全になくなります。
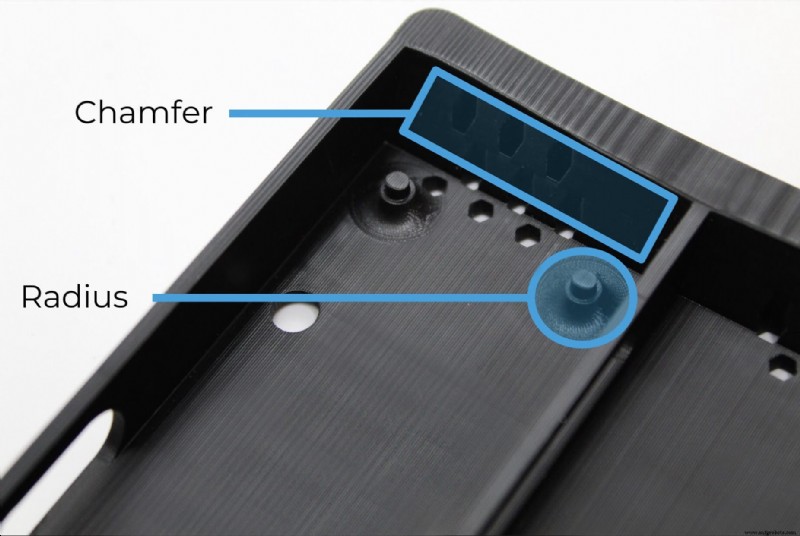
パーツ形状: 可能な限りオーバーハングを設計から除去するか、角度を45°未満に抑えます。機能要件上、オーバーハングを完全に排除できない場合でも、面取り、ガセット、R形状などの代替設計要素を導入して、パーツ形状をより自己支持しやすくできます。
パーツ分割: 3Dプリントは複雑な一体パーツの製造を可能にしますが、必要なサポート量が品質やコスト効率を損なうなら、後で組み立てられる小さなコンポーネントに分割する価値があります。例えば球形パーツは大量のサポートを要しますが、半分に分割して大きな平面を作れば、サポートを完全に不要にできます。
サポート密度: サポート構造にかかる圧力が、必要な強度と材料量を決めます。オーバーハング要素の大きさを支えられる十分な密度にして、造形成功とコスト効率を両立させます。密度が高いほど造形後の除去が困難になることに留意してください。
溶解性サポート: 一部の3Dプリント技術では、第2のプリントノズルから別の溶解性材料でサポート構造を造形できます。造形後、水や薬剤に浸して溶解除去し、パーツを無傷のまま残せます。溶解性サポートは除去時のパーツ破損リスクを低減します。ほとんどのFDM材料に溶解性サポートがありますが、DLSとSLA材料にはありません。HP MJFプロセスはそもそもサポートを必要としません。
はじめに
サポート構造は、ほとんどの積層造形プロジェクトで不可欠な役割を果たし続けます。
サポート構造の必要性を減らし、排除することが常に目標ですが、弊社エンジニアはお客様のパーツを機能性とコストの両面で最適化することを目指しています。積層造形プロジェクトをどのように実現できるかご興味がおありでしたら、今すぐFast Radiusチームにお問い合わせください。
Fast Radiusでパーツを作る準備はできましたか?
見積もりを開始する
産業技術
- ハードウェア成功におけるDesign for Manufacturing(DFM)の決定的役割
- 積層造形向け設計(DfAM)が重要な理由:6つの主要メリット
- 積層造形とラピッドプロトタイピングのための実践的設計戦略
- 治具・工具の積層造形向け最適化設計
- 積層造形のための設計(DfAM):コスト削減と効率向上を実現する3Dプリンティング戦略
- SLDPRTとSLDASMファイルを理解する:アディティブ製造における役割
- 米国製造業トップ4課題の克服:成長のための実証済み戦略
- 人材ギャップを埋める:製造業デー(MFG Day)が採用成功を導く理由
- 製造業革新:ARとIIoTが作業員をエンパワーし効率を飛躍
- 製造向けPCB設計の最適化:主要戦略とベストプラクティス
- 付加製造と従来製造:いかに相互補完し合うか