



CNC加工における高速送りと早送りの違い:明確ガイド
機械加工業界では、「高速送り(High Feed Rate)」と「早送り(Rapid Feed Rate)」の用語混同が起こり得ます。この記事では両者の違いと、それぞれの利点・欠点を明確にします。
早送り(Rapid Feed Rate)とは?
早送りとは通常、CNCマシンが達成可能な最大送り速度を指します。機械の早送り制御が送り速度をコントロール。早送りのメリットは移動速度——必要位置へより短時間で到達できれば、製造プロセスのサイクルタイムを短縮できます。
早送りの潜在的デメリットは予測不能なドッグレッグ移動。各軸の最大送り速度が異なる場合、片軸が先に目的地へ到達し、非線形補間が発生。一部コントローラはドッグレッグ動作を自動補正し、発生させません。他方、すべての軸を可能な限り速く動かすタイプも。場合によってはCNCコントローラのオプション設定で選択可能です。
高速送り(High Feed Rate)とは?
高速送りとは一般に、G01をアクティブにする制御された高送り速度を指します(G01は高速送り移動、G0は早送り移動)。CADソフト内で送り速度を制御可能。高速送りのメリットは、送り速度低減により予測不能で危険なドッグレッグ移動を回避できる点。一方デメリットは、移動軸の速度低下によりサイクルタイム効率が落ちる可能性がある点。
Fusion 360での送り速度設定
Autodesk Fusion 360では、リンクタブ内で出力されるリンク移動の種類を制御できます。リンク内の高速送りドロップダウンには6つのオプションがあります:
- 早送り移動を維持——すべての早送り移動を維持
- 軸方向と半径方向の早送り移動を維持——水平または垂直のみの早送り移動を真の早送りとして出力
- 軸方向の早送り移動を維持——垂直方向のみの早送り移動を維持
- 半径方向の早送り移動を維持——水平方向のみの早送り移動を維持
- 単軸早送り移動を維持——単一軸(X、Y、またはZ)のみの早送り移動を維持
- 常に高速送りを使用——早送り移動を(高速送り移動)G01として出力し、早送り移動(G0)としない
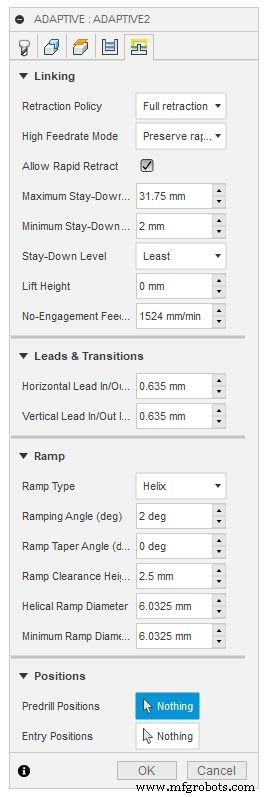
デフォルト設定
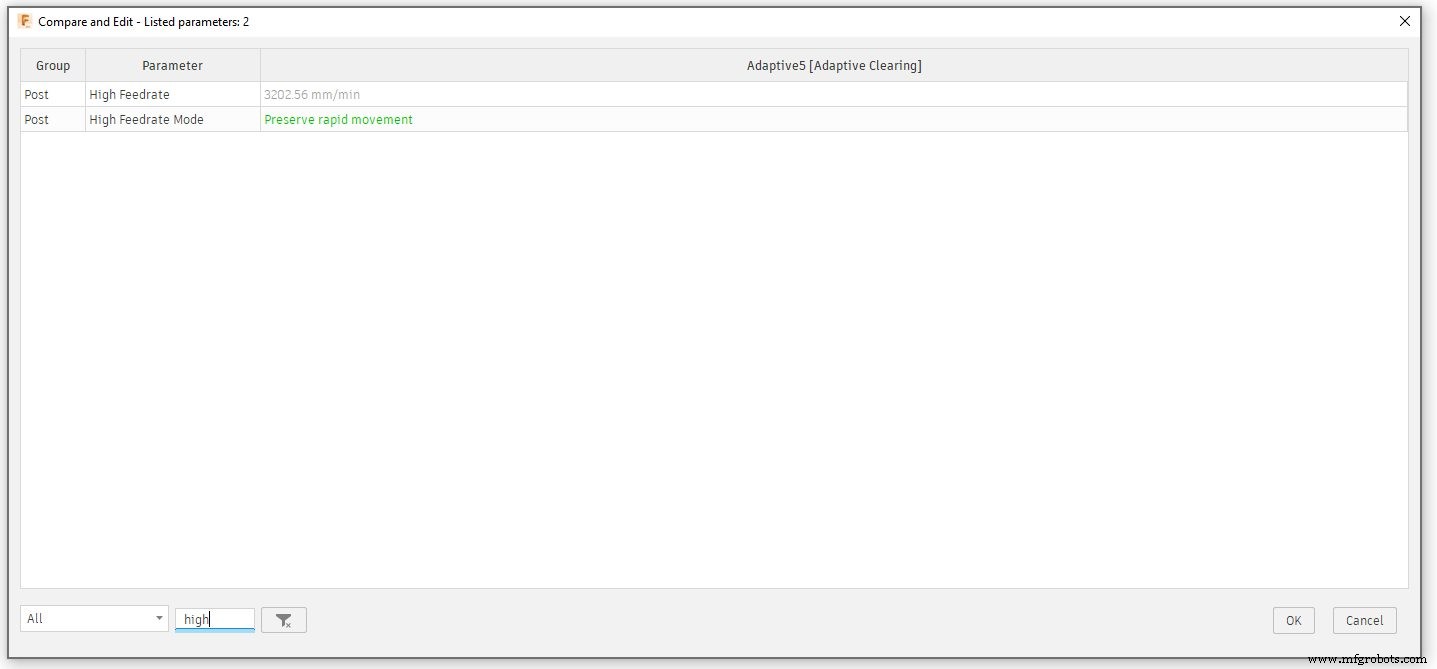
Fusion 360のデフォルト高速送りモードは早送り移動を維持です。これが望ましい場合もありますが、デフォルト選択を変更したい場合は以下手順で:
- ツールパスを右クリック
- 比較と編集
- high feedrate modeで検索
- ドロップダウンをアクティブ化
- 選択
- ボックスを右クリック
- ユーザーデフォルトとして保存
早送りと高速送りの違いが理解できました。統合CAD/CAMソリューションで次のアイデアを加工する準備はできましたか? Fusion 360を今すぐ無料でお試しください:
産業技術
- ロボティクスが VMC で高速生産を実現する仕組み – ハイパフォーマンス動画
- 高電圧オームメーターの設計と応用
- 高速・信頼性のPCBプロトタイピング:設計プロセスを加速
- 金属加工技術・プロセス完全解説:切断・曲げ・組立・縮み
- メタルコアPCB:設計、材料、高温用途
- 高送りエンドミルのメカニズム:優れたフライス加工性能の秘密
- 送り速度 vs 切削速度:CNC加工の重要パラメータをマスターする
- フォーチュンインターナショナルVturn-40:高送り重切削対応の強力旋盤
- ON Semiconductor、低消費電力・高フレームレートARX3A0イメージセンサー発表:インテリジェントビジョン向け
- RFトランスフォーマー:設計、機能、主要用途
- 高周波グレード電磁鋼板 – 0.20 mm 薄板(EN 10303:2015準拠)