



小物部品精密加工の極意:ツール・技術・生産性向上の秘訣
小物部品旋削は、厳しい公差、極限のスピンドル回転数、難削材が特徴です。この要求の厳しい環境で生産性を最大化するために、エキスパートたちが語るポイントを紹介します。
「世界は小さくなっている」と言う人もいます。彼らは正しいかもしれませんが、医療、航空宇宙、自動車メーカーで働いていない限り、それがどれほど小さくなっているか実感できないかもしれません。
これらのハイテク産業は、より小さなスペースにより多くの機能を詰め込み続けており、医療用インプラント、電子デバイス、同様に複雑なガジェットに組み込まれる機械加工部品もまた、小型化の一途をたどっています。
被削材も決して切りやすくなっているわけではありません。航空宇宙部品に使われる超タフなチタン合金やニッケル基超耐熱合金、医療製造で一般的なコバルトクロム、プラチナ、多数の独自合金があります。
今日のますますセンサー搭載が進む自動車に必要な微細な銅や真鍮のコネクタやピンは切削工具に優しいですが、顕微鏡で検査しなければならないような部品には、それぞれ独自の課題が伴います。
GRIPを得よ
「この分野では、工具には極めて鋭い刃先が必要で、切れ味が良く、優れたチップコントロールが求められます。」そう語るのは、Iscar Metals Inc.のGRIP工具ライン担当ナショナルプロダクトマネージャー、クレイ・イースト氏。
彼は具体的にスイス型CNC旋盤を指していますが、この記事で引用される他のエキスパートの推奨事項も、コイル送り旋盤、ロータリートランスファーマシン、多軸自動盤にも同様に当てはまります。
皮肉なことに、ここでの障害の一部は熟練労働者不足に起因しています。イースト氏らによると、現代の機械技師は複数の機械を同時に操作することが多く、一部のショップでは10〜15台を一人で担当することもあります。つまり、プロセスは予測可能で手間がかからないものでなければなりません。小物部品の世界では、前述のような鋭利でチップブレーク性に優れた切削工具で多くをカバーできますが、それらの工具もまた使いやすいものでなければなりません。
「スイス型業界向け工具設計で我々が対応している多くの点の一つが、クランプ機構です」と氏。「インサートをインデックスするためにネジを完全に外すのではなく、3〜3.5回転緩めるだけで交換できるようにしました。これによりインサート交換が大幅に高速化し、スイス型オペレーターなら誰でも知っている悩み、ネジをチップパンに落として探すのに貴重な機械時間を浪費する問題を解決しました。」
チップを砕け
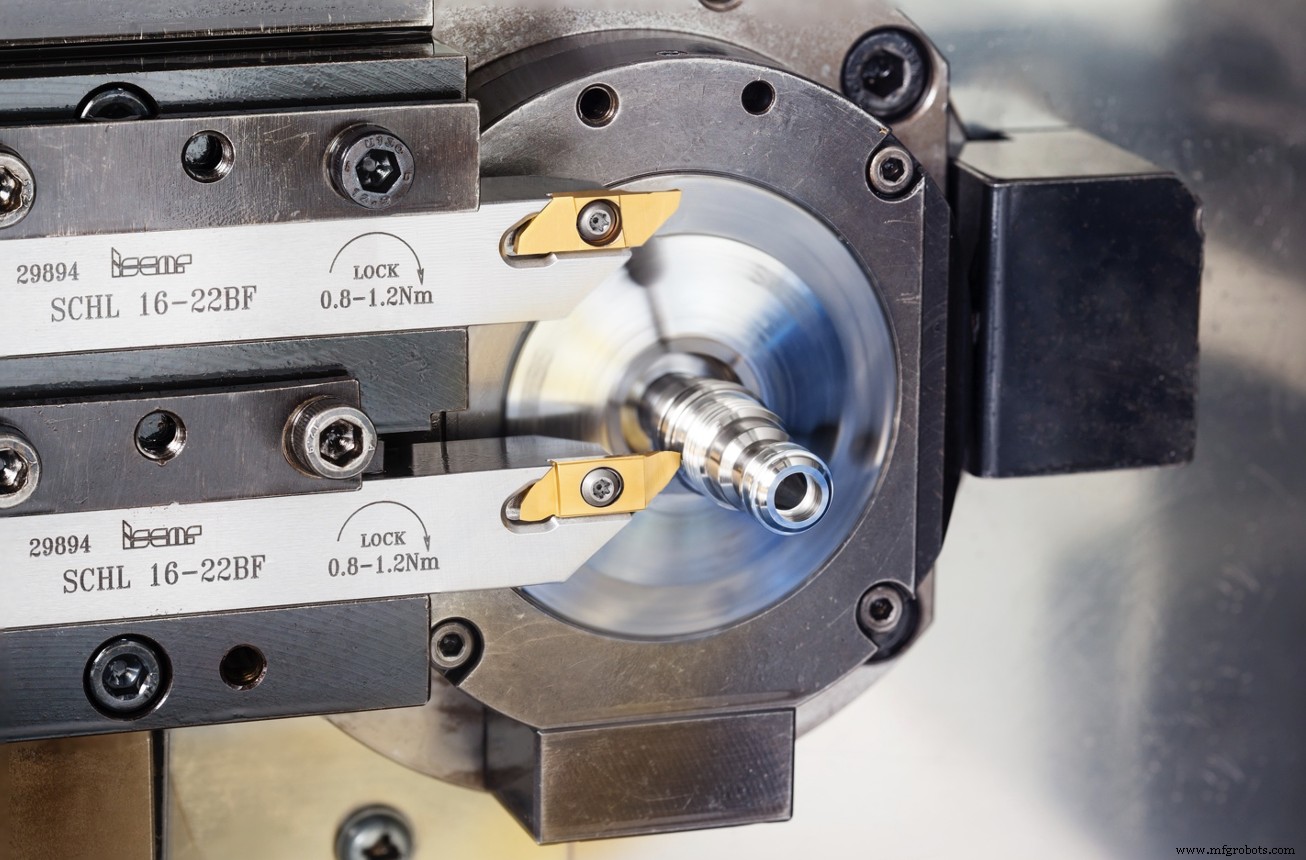
イースト氏によると、スイス型旋盤特有の比較的低い送りと切り込み深さ、さらにチタンや17-4PHなどの粘り強い材料が加わると、チップを砕けるインサートを作るのは難しいといいます。しかし、Iscarなどが使用する最新の設計ツールのおかげでこの課題は容易になりつつあり、だからこそショップは切削工具の選択を継続的に見直すべきです(サイドバー参照)。
Kyocera Precision Toolsテクニカルセンターマネージャーのブライアン・ウィルシャー氏も、高品質なスイス型切削工具の必要性に同意しますが、主要CNC工作機械メーカーが数年前に導入したチップコントロール技術が新たな問題を生んでいると指摘します。ニッケル基合金とオーステナイト系(300系列)ステンレス鋼での加工硬化です。
「新しいスイス型旋盤の一部には、工具を極めて高い周波数で微細に前後振動させる機能があります」と氏。「これはチップをうまく砕きますが、工具寿命をわずかに縮める傾向があります。耐摩耗コーティングを施したタフな材種を使えば、この振動工具パスに効果的だと分かっています。」
ウィルシャー氏はまた、可能な限り大きな工具コーナRを使って送りを最大化し、最良の仕上げ面を得ることを推奨しますが、これが特定の用途で問題になることもあると注意します。
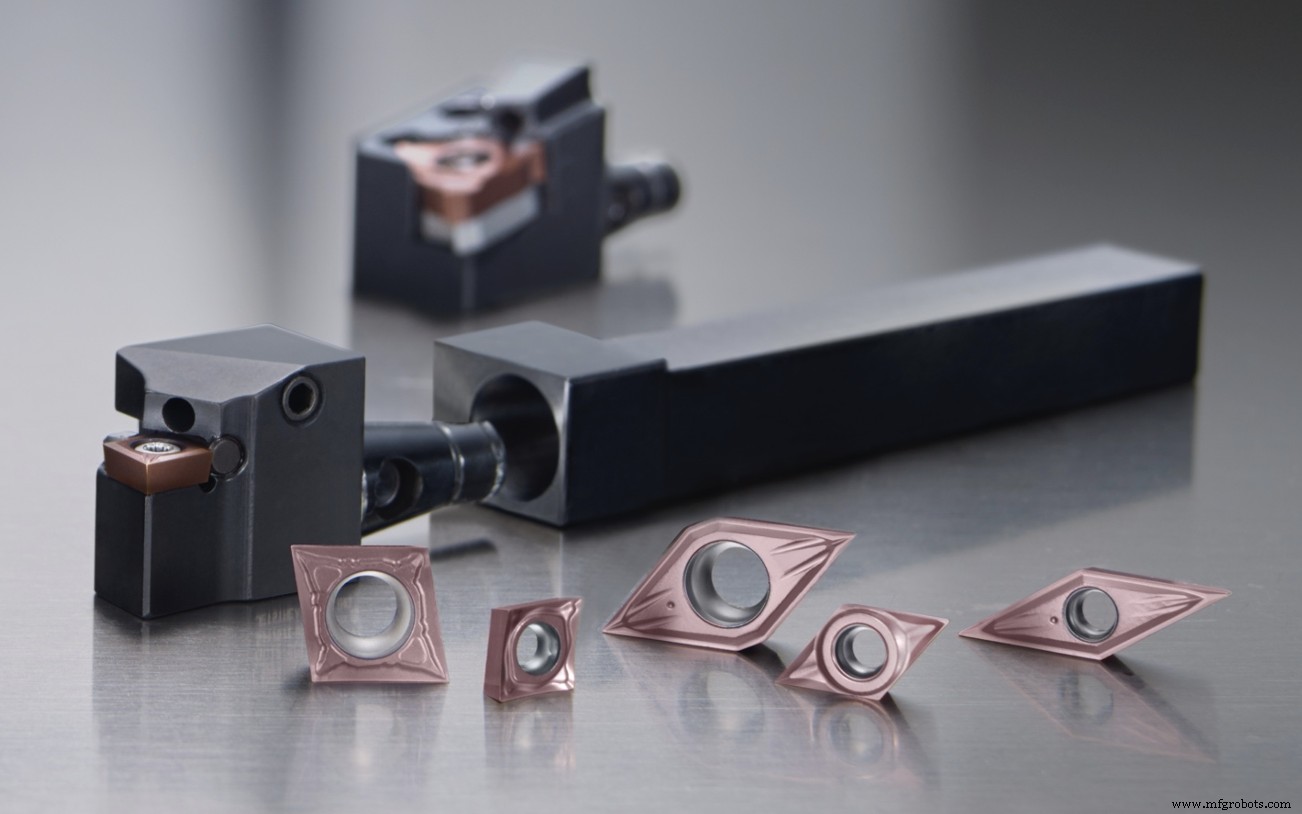
たとえば、コーナR 0.008" ± 0.002" のインサートで、最大内側コーナR 0.010" の部品を加工すると、最初から公差オーバーになる可能性があると氏。「そのため、コーナRにマイナス公差のみを持つインサートを提供し始めました。これでこの問題を排除できます。」
冷却を徹底せよ
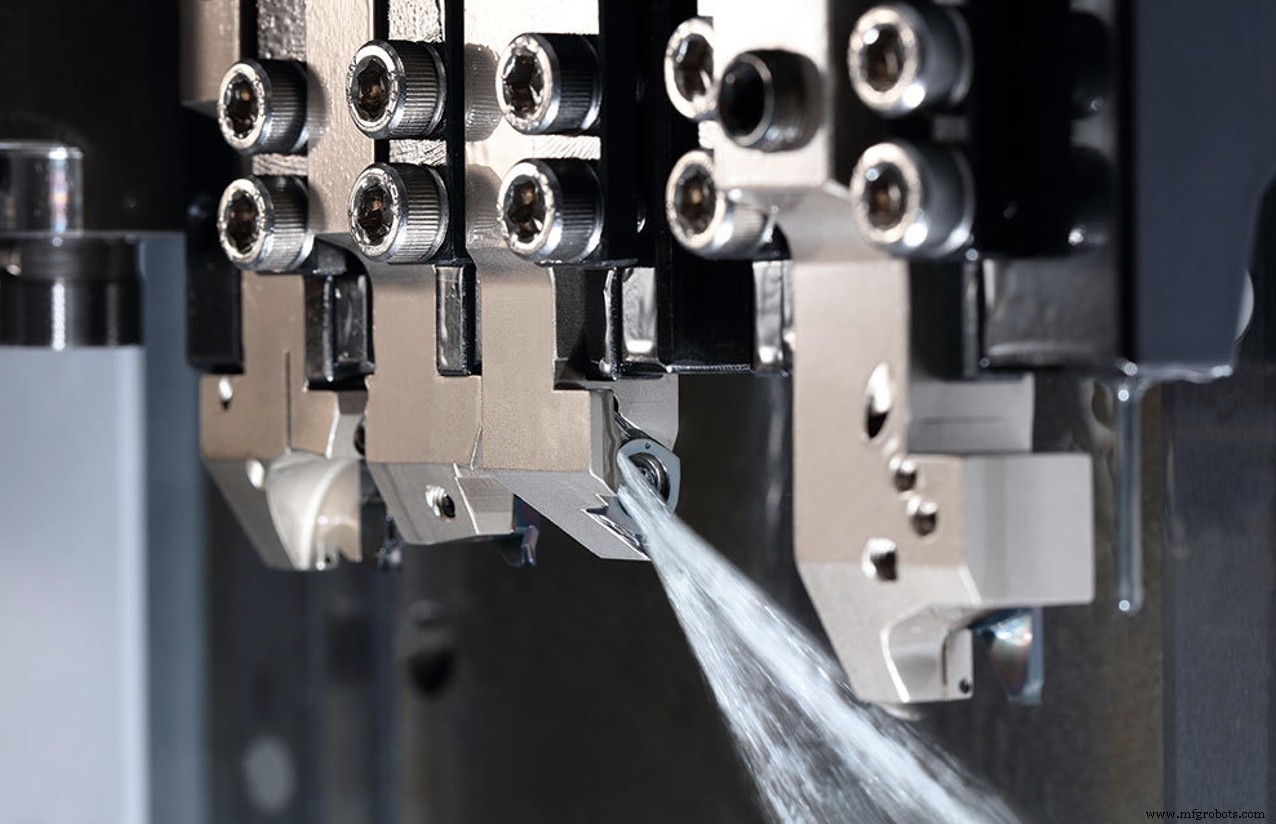
KyoceraとIscarは、スイス型旋盤に比較的最近追加されたスルークーラントにも対応しました。従来のフレキシブルホースやプラスチックチューブはセットアップに時間がかかり、粘着性のチップによって簡単に位置から外れてしまいます。そこで両社は、近年のCNC工作機械で増えている高圧クーラント(HPC)に対応した、内蔵クーラント穴とオリフィスを備えたツールホルダーを開発しました。
Seco Toolsも同様の製品を提供しています。北米プロダクトマネージャーのアブハイ・チャウバル氏はこう言います。「あらゆる工作機械の課題は稼働率の最大化であり、これはセットアップと工具交換時間の短縮を意味します。当社は、スルークーラントで従来のクーラントホースの煩わしさを解消しただけでなく、機械外でインサート交換が可能なクイックチェンジ・モジュラーヘッドを備え、精度を維持できるツールホルダーを提供しています。」
Seco Toolsの北米アプリケーションスペシャリスト、エリック・ガードナー氏は、今日販売されているスイス型CNC旋盤の多くがフライス機能を備えていることを指摘します。これは多くの小物部品にとって必須で、治具の難しさと二次加工のコストを考慮すると特にそうです。これにより、プログラマーと機械技師はスイス型プラットフォーム上で高速フライス技術を適用できるようになります。
材料別工具を選べ
「可能な限り高速・トロコイダルフライス戦略を採用することを推奨します。小物部品でも同様です」とガードナー氏。「最近、医療機器メーカーのスロッティング加工でダイナミックフライスを適用し、サイクルタイムを大幅短縮、工具寿命を200個から2,000個以上へ伸ばした実績があります。」
競合他社と同様、ガードナー氏とチャウバル氏も、ワークサイズに関わらず機械ショップが材料別切削工具を評価すべきだと提案します。この推奨は、前述の難削航空宇宙・医療グレード金属を加工する場合、そしてスイス型機械で一般的な長時間連続加工の場合に特に重要です。
「多くの航空宇宙・医療メーカーにとって最大の障壁は、バリデート済みプロセスを変更する難しさです」とチャウバル氏。「だからこそ、プロセス開発の早い段階から顧客と密に連携し、最適な工具パス、切削工具、ツールホルダーを使えるよう支援しています。」
古いやり方? おそらく最良ではない
やや驚くべきことに、高性能切削工具を作る仕事はこの数年で容易になっています。職人的な勘と無数の試行切削で新設計を最適化する代わりに、切削工具メーカーは今や有限要素解析(FEA)ソフトウェアを用いて、微視的レベルでの金属除去の物理を分析し、どのチップブレーカー、刃先処理、表面処理が特定の材料や用途に最適かを判断します。その結果、切削工具はこれまで以上に高いレベルで性能を発揮できるようになりました。
それでも、自社で切削工具を研削する、あるいは時代遅れの技術を使い続ける、自分たちのやり方が最高だと信じ込み、最新工具はコストを増やすだけだと信じる老舗機械ショップの話を、切削工具の営業・アプリケーション担当者からよく耳にします。これほど真実から遠いことはありません。過去10年ほどであらゆる技術がどれほど進歩したかを考えれば、切削工具も同じように進化しています。だからこそ、あらゆる種類の機械ショップ、特に小物部品加工やその他の困難な加工に携わるショップは、新製品を定期的に評価すべきなのです。
必ずしも容易ではありません。「昔からこうやってきた」というメンタリティへの対処に加え、経営陣は調査とテストの時間を確保し、しばしば最も経験豊富な人材をそれに割かなければなりません。工具投資が必要で、プログラムの書き換えも必要です。生産性向上によってボトルネックが移動するため、下流プロセスの調整もしばしば必要になります。それでも、そのメリットは一時的な混乱をはるかに上回ります。もはや、切削の最先端を受け入れる時かもしれません。
小物部品旋削について、あなたのヒントや技術をコメント欄で共有してください。
産業技術