



PCBテスト完全ガイド:試作からアセンブリまでの品質保証
PCBテストの重要性
PCB(プリント基板)の用途はますます多様化し、軍事機器から医療機器まで、人命に関わる分野で広く使用されています。そのため、設計通りに完璧に動作することを保証するPCBテストは不可欠です。製造上のミスは許されず、徹底した品質管理が求められます。
ベテランエンジニアでも、はんだ付け不良(コールドはんだ)などの欠陥を生む可能性があります。現在、多くの受託製造業者が十分なテストを行っていませんが、WellPCBはPCBテスト分野で最高水準の品質を提供することを誇りとしています。
では、どこでミスが起きたかをどう特定すればよいのでしょうか?また、高コストなPCBテストを抑えながら、高品質な電子機器を提供するにはどうすればよいのでしょうか?これらの課題を解決するため、ユニット生産とPCBアセンブリにおけるPCBテストの包括的なガイドをご用意しました。
PCBの欠陥を一目で理解する
1.1 回避可能だった数十億ドルの損失
2014年、ゼネラルモーターズは点火スイッチの回路欠陥により、約41億ドル(約4,500億円)をリコールと補償に費やしました。自動車全体から見れば点火キーはごく小さな部品ですが、この小さな回路ミスが全車両システムを台無しにしました。クラッシュテストなどの厳格な試験をクリアしても、基板上のたった1つの不良トランジスタが原因で莫大な損失を招くのです。
これは孤立した事例ではありません。サムスンもGalaxy Note 7の充電システム欠陥で約53億ドルの損失を出し、マクドナルドのフィットネスバンド3,300万個もリコールされました。スタートアップから大企業まで、PCB欠陥による巨額損失は現代の電子設計における常態化しつつあります。市場はこれらのミスを決して許しません。では、PCBに欠陥があるかどうかをどう判断すればよいのでしょうか?
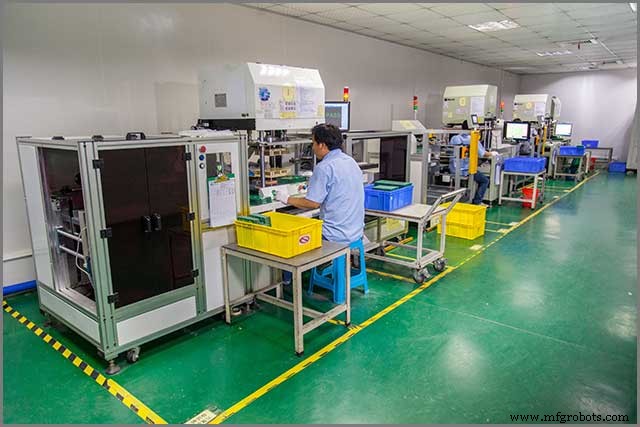
1.2 PCBテストの段階と不十分なテストの兆候
PCBの故障は、目視検査(VMI:Manual Visual Inspection)で発見しやすいものもあります。例えば、過熱による茶色のはんだ接合、過剰なはんだ、濡れ不良、撹乱された接合による不安定な部品などです(詳細は「コールドはんだ接合」を参照)。
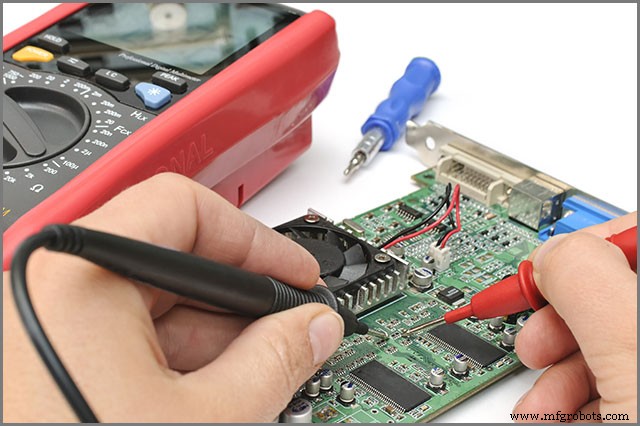
精度を高めるには、ルーペを使って接合部の隙間を光の透過で確認します。しかし、目視では見逃される欠陥も多く、部品の実効性をテストする必要があります。これには電流、電圧、静電容量、抵抗などの厳密な変数評価と専用機器が必要です。
期待される入出力と実測値の比較
基板上の各部品の期待値と実測値を比較することで、不良箇所を特定できます。これがイン・サーキット・テスト(ICT)です。部品数が増えるとICTは複雑化するため、コンピュータ制御のテスト機器が開発されています。これらについては後ほど詳しく説明します。
最後に、顧客からの効率や性能に関する苦情が継続する場合、それはPCB欠陥のサインです。このタイプの欠陥は最も検出が難しく、企業に最大の打撃を与えます。
1.3 PCB故障の2大分類
PCBの欠陥は大きく「構造的欠陥」と「電気的欠陥」に分類されます。
1.3.1 構造的PCB欠陥
製造時の不適切な構造に起因し、最も一般的です。主なものと発生率:
- オープン回路(25%):はんだ不溶解などによる不完全な回路
- はんだ不足(18%):濡れ不良による接合不良
- ショート回路(13%):設計ミスによる短絡
- 部品欠落(12%):電気部品が実装されていない
- 部品ズレ(8%):実装前の位置合わせミス
- 過剰はんだ(3%):比較的発見・修正が容易
- 非電気部品欠落(2%):稀なケース
1.3.2 電気的欠陥
電気部品の誤使用に起因し、現代では稀で、設計エラーほど致命的ではありません。
- 不良電気部品(8%):不良品が実装されたケース
- 間違った部品使用(5%):定格の異なる抵抗などを使用
- 部品の向き間違い(2%):極性や向きの実装ミス
1.4 章のまとめ
包括的なPCBテストは、製造される電子機器の品質を直接左右します。詳細にわたるテストは高品質な製品を生み、不十分なテストは欠陥製品を生みます。スタートアップにとっては信用失墜、大企業にとっては金銭的損失と評判低下を招きます。
かつては設計段階のエラーに注力されていましたが、技術向上により設計品質は向上しました。現在は製造プロセス自体のテストに重点が移っています。長期的に市場に留まる企業は、PCBテストへの投資を惜しみません。次章では、代表的なテスト手法と産業用機器を詳しく解説します。
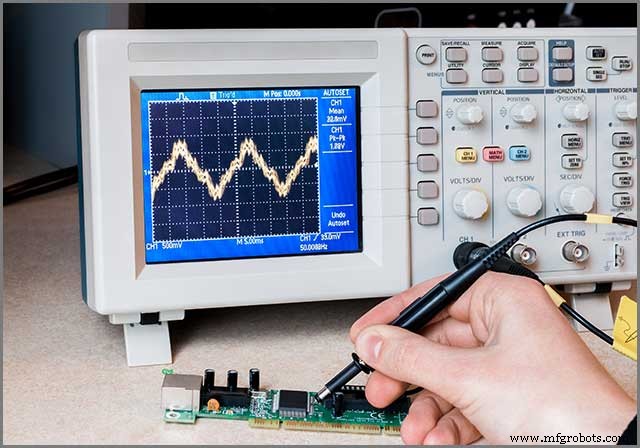
PCBテスト手法
趣味レベルの基板制作なら正式なテスト戦略は不要ですが、商用生産では効率と耐障害性を評価する体系的な戦略が必須です。現在約7つのアプローチがあり、業界で主流なのは「目視検査(VMI)」「イン・サーキット・テスト(ICT)」「機能テスト(FT)」の3つです。
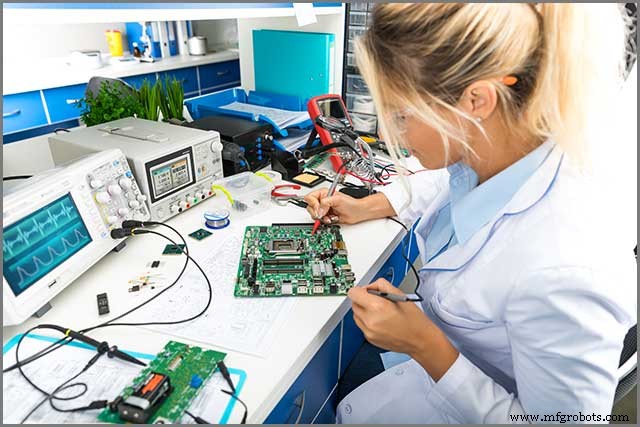
2.1 目視検査(MVI/VMI)
最も基本的で古く、今も広く使われる手法です。肉眼で基板の欠陥を探します。シンプルで少量生産に適していますが、複雑・大量生産では隠れた接続を見逃したり、検査員の疲労で精度が落ちたりします。これを補うためにルーペや顕微鏡が用いられます。
2.3 顕微鏡とルーペの活用
肉眼では見逃す微細なはんだ接合の欠陥も、拡大鏡や顕微鏡で拡大観察すれば発見できます。
2.4 X線検査
X線は隠れた接続(BGA下部など)を透視でき、ルーペでは見えない詳細を捉えます。異角度から複数枚撮影し、設計仕様と比較します。ただし高コストで、趣味や小規模生産には不向きです。
2.5 ソー(鋸)による切断検査
基板を切断して内部接続を直接観察する破壊検査です。X線で疑わしい箇所が見つかった際、内部欠陥を確定し、他の基板の品質改善に役立てます。
2.6 自動光学検査(AOI)
大量生産時のVMI自動化版です。カメラで基板の各部を撮影し、画像から基板の構造を再構築して設計データと比較します。VMIより高速・高精度ですが、導入・維持コストが高く、簡易プロジェクトには不向きです。
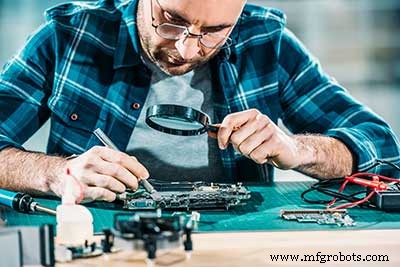
2.7 イン・サーキット・テスト(ICT)
基板上の各部品を個別にテストし、プロトタイプ全体での効率を検証する最も包括的な手法です。「ベッド・オブ・ネイルズ」と呼ばれるテスト治具を用い、部品ごとに選択的にアクセスして性能を評価します。最も推奨されますが、高コスト・時間・手間がかかるため、大量生産基板に限定されます。より安価でプロトタイプ向けの「フライング・プローブ」手法は第3章で解説します。
2.8 機能テスト
最終段階のテストです。完成基板にテストプログラムを書き込み、設計通りの機能を発揮するかを検証します。
結論
これらの手法は完璧ではありませんが、継続的な検証と改善によりエラーを最小化しています。また、これらの手法がテスト機器の開発方向性を大きく左右しています。次章では、産業界で実際に使用されるPCBテスト機器に焦点を当てます。
産業用PCBテスト機器
前章では手動検査や簡易機器(マルチメータなど)を紹介しましたが、専門メーカーでは日々複雑な回路を扱うため、それらでは不十分です。ここでは業界で使われる主要機器を紹介します。
3.1 自動光学検査機(AOI)
PCBが設計条件を満たすことを保証するのがテストの基本要件です。AOI機はカメラシステムと基板保持台で構成され、複数角度からの照明と撮影により基板の抽象表現を構築し、設計仕様と比較します。VMIを高速・高精度に行い、主に構造エラーの低減に焦点を当てます。
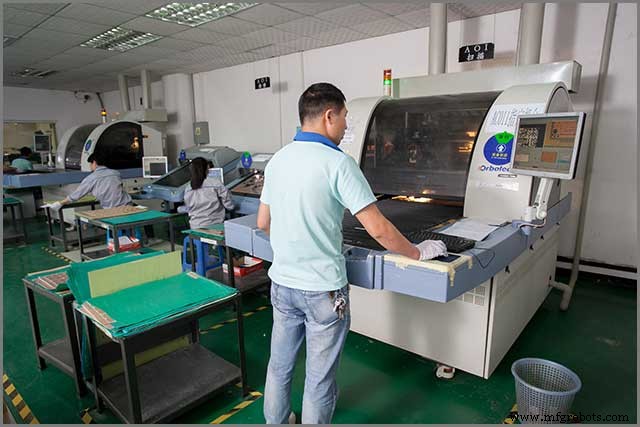
現在、2Dと3DのAOI機があり、3D型はより高速・高精度で、電源関連の重大エラーも検出可能です。
AOI機のメリット
- 他機器より普及している
- 構造エラーを高速検出
- 製造工程中に組み込み可能で、最終テスト時間を短縮
AOI機のデメリット
- 隠れた接続やBGA下部を検査できない
- 実装済みで部品が隠れた基板の検査に不向き
3.2 フライング・プローブ・テスト機
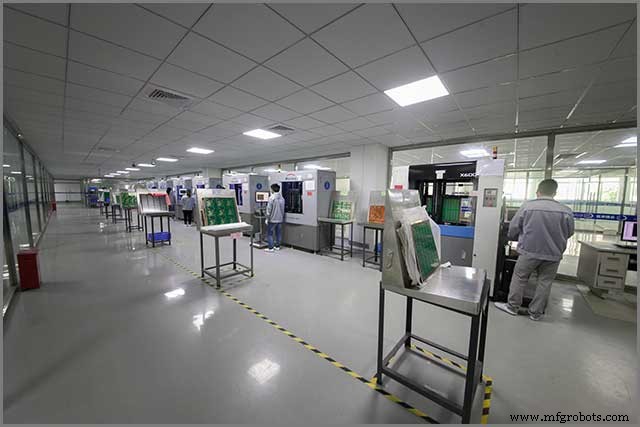
プロトタイプの性能評価プラットフォームを提供し、ICTの一種を実行します。従来のICT機より安価で操作が容易なため好まれます。ピン基板が各部品に接続され、電源投入や信号送信により入出力を設計値と比較検証します。
メリット
- 従来ICT機より安価・高速
- プロトタイプ段階での変更が可能で品質向上
- 操作が従来ICT機より容易
デメリット
- 従来ICT機ほど詳細指向ではない
3.3 インピーダンス制御テスト機
基板上の回路物理設計と電流が、近くを通る交流回路に影響を与え、これらと抵抗が合わさってインピーダンスを形成します。測定には導体長、回路間隔、導体幅・高さ、タイミングが必要で、タイム・ドメイン・リフレクタ(TDR)を用います。通常のTDRでは自動化に不向きなため、大規模生産では改良型インピーダンス制御テスト機を使用します。
3.4 銅厚テスタ & 穴検査機
卓上型で、ドリル穴径や銅箔厚を測定します。銅厚テスタは銅層厚を、穴検査機は異径ピン挿入で穴径を推定します。
3.5 PCB電気テストシステム
全部品実装後、ICTで統合機能の効率を検証します。完全なICT後に行うべきで、ICTなしでは問題の存在確率しか分からず、特定・解決には至りません。回路基板の効率・信頼性を分析するシステム全般がこの分類に入ります。
3.6 章のまとめ
PCBテストの必要性と産業用機器を概説しました。残りの章ではPCBアセンブリテストに焦点を当てます。
PCBアセンブリテスト
4.1 導入
BOM(部品表)指定の電気部品が基板に実装された後に行うテストで、ICTと密接に関連します。テスト治具(ベッド・オブ・ネイルズ)を用い、テスト種別により基板への通電有無が決まります。主に2アプローチあります:
- 単一部品/モジュールをテストし、同ネットワーク内の関連部品との相関を調査。個別部品から関連部品へ展開。
- 重要部品をサンプリングし、その性能結果を期待値と比較検証。
4.2 アセンブリテストのメリット
- ショートやオープン回路などの電源故障、不良部品の有無を基板全体で検出
- 通電テストにより顧客側のデバッグ工数を大幅削減
- ほぼ全てのPCB故障を検出可能
- OS非依存のテストプラットフォーム
- 国際IPC規格に準拠
4.3 アセンブリテストのデメリット
最大の課題は時間とコストです。複雑な基板1枚のテストに5〜6週間かかり、コストも高額になります。しかし、最も正確で機能的なテスト手法であり、高品質基準と大量生産を求める確立ブランドに最適です。
結論
PCBテストは全ての設計者・エンジニアにとって極めて重要なステップです。本ガイドの事例が示す通り、適切なテスト技術・アプローチは電子機器の品質に直結し、不十分なテストは企業に多大なコストをもたらします。
PCBテストが企業の収益性に直結する以上、その投資は決して無駄ではありません。問題は多くの受託製造業者がテスト費用を過大請求している点です。
WellPCBは最新のPCBテスト機器を完備し、時間と専門知識をかけてクライアントの基板をテストします。ワンストップサービスと高品質製品を提供します。設計書類を送付いただければ即座にお見積りします。10年の製造実績で仕様・要件・回路問題を再確認し、PCBテストと品質でご満足いただけます。あるいは、PCBアセンブリとテストのお見積りをご依頼ください。
産業技術
- 適切なPCB材料の選び方:包括的ガイド
- PCBスティフナー完全ガイド:フレックスPCBの補強マスター
- PCBにおける導電性アノディックフィラメント(CAF)の理解と防止
- PCB故障を防ぐ:イオン汚染テストガイド
- PCBグラウンド設計の習得:信頼性の高い回路設計のための必須技術
- PCBテスト手法完全ガイド:品質と信頼性を確保する
- PCBゴールドフィンガー完全ガイドと仕様
- PCBにおける吸湿感受性の理解:予防、検出、除去
- PCB温度管理の包括的ガイド
- 中国PCB実装サービス:高品質・低コスト・ワンストップターンキーソリューション
- PCBパターン設計の決定版:トレース幅・電流・間隔計算からカット手法まで完全マスター