



ノートPC PCB実装の先進技術:品質と効率を高める鍵
ノートPCの普及と幅広い応用に伴い、製品品質と製造効率の向上が喫緊の課題となっており、ノートPC生産におけるキーテクノロジーと製品品質管理が最大の注目を集めています。PCB設計、微小部品実装技術、生産ライン設計、PCB洗浄におけるキーテクノロジーの分析に基づき、自動機実装の効率と製品歩留まりを向上させる方法を研究します。製品設計とキーテクノロジーの調整、効果的な品質管理を通じて、自動装置がノートPC実装の特性要件を満たせるようにし、ノートPC業界における自動装置の適用に効果的な品質保証を提供します。
PCB設計
部品選定
現在の市場にあるほとんどのノートPCは非常に薄型であるため、そのPCBは微小部品で覆われなければならず、これが実装により高い要求を課します。したがって、回路基板設計時に適切な部品パッケージを選定することは重要です。技術、装置、全体設計の要求に基づき、電気的性能と機能が決定された部品に対してSMTパッケージ形態と構造を選定します。これは回路設計密度、生産性、テスト性を決定する上で決定的な役割を果たします。あらゆるタイプの部品には多数のパッケージがあり、それぞれがエンジニアの選択肢となり得ます。したがって、決定前に市場で入手可能な部品スペックと精度を把握しておくのが最善です。
PCB材料の選定
ノートPC PCB実装製造に基づき、通常FR-4 A1グレード銅張積層板が選択されます。その利点は、比較的高い機械的特性、優れた耐熱性と耐湿性、優れた加工性です。FR-4 A1グレードの特性は以下の表に示します。
| 項目 | パラメータ |
| 水平衝撃強度 | ≥230KJ/m |
| 浸漬後絶縁抵抗 | ≥5×10⁸Ω |
| 垂直電気強度 | ≥14.2MV/m |
| 水平耐電圧 | ≥40KV |
| 相対誘電率 | ≤5.5 |
| 誘電正接 | ≤0.4 |
| 吸湿性 | ≤19mg |
| 難燃性 | FV0 |
| 密度 | 1.70-1.09g/cm³ |
微小部品実装技術
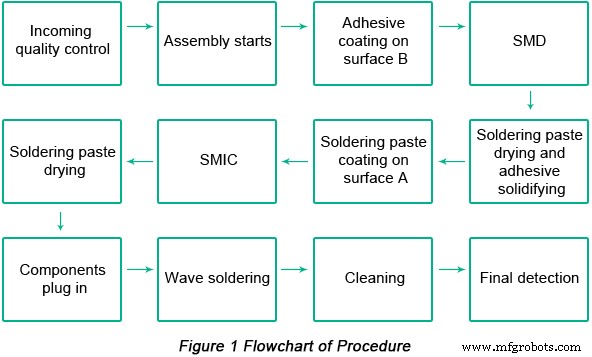
部品の継続的な小型化により、部品実装技術への要求はますます高まっています。実装前に、ノートPCのPCB上の部品レイアウトに基づいて実装形式を決定する必要があります。ノートPCのPCBは高集積化しているため、微小部品が基板上の大部分を占め、通常は多層PCBです。本研究では、両面混在実装技術を適用し、その手順フローを以下に示します。
生産ライン上の部品実装装置
a. 半田ペースト印刷機
SMT生産ラインの最前端に位置し、半田ペーストまたはSMD接着剤を印刷し、PCBのパッドまたは対応位置に正確なスキップ印刷を行います。Windows NTインタラクティブOSを採用し、操作が容易、高速、高精度、優れた反復印刷性を備えます。位置決め精度は±15μm。印刷サイズは50×50mm〜460×360mmの範囲です。
b. 自動マウンタ
ロボットの手の役割を果たし、プログラム手順に従って部品を包装から取り出し、PCB上の対応位置に実装します。マウンタの機能と生産能力がSMT生産ラインの実装機能と生産能力を決定します。Windows XP OSを採用し、柔軟性、実用性、信頼性、保守性に優れます。MNVCカメラと多数のフィーダを搭載、小型チップ(0201)、薄型チップ、QFPに適しています。実装速度は12,500CPH(レーザー)、3,400CPH(画像)、細ピッチQFPとSOPの連続印刷に適しています。実装精度±0.05mm、実装サイズ範囲50×30mm〜330×250mm。
c. リフロー炉
マウンタの後工程に位置し、加熱環境を提供し、PCBパッド上に予め分布した半田ペーストを溶融させます。半田ペースト合金を通じてSMT部品とPCBパッドを確実に接合する半田付け装置と見なせます。レール調整範囲50mm〜400mm、温度制御室温〜300℃、温度制御精度±1.5℃、昇温時間30分。PCB搬送方式はチェーン+メッシュ。
d. フロー半田装置
溶融半田によって連続的に流れる波と、部品実装済みのPCB半田面との接触により一括半田付けを実現します。主に従来のスルーホール挿入PCB実装技術と、表面実装とスルーホール挿入部品を含む混在実装技術に適用されます。
e. 検査装置
PCBの実装品質と半田付け品質を検査する役割を果たし、拡大鏡、顕微鏡、自動外観検査機(AOI)、インサーキットテスタ、X線検査システム、ファンクションテスタなどが含まれます。
f. 修理装置
問題のあるPCBを修理する役割を果たし、半田ゴテとリワークステーションなどのツールを使用します。
g. 洗浄装置
PCBと半田付けから、電気的性能に影響を与える障害物や、人体に有害なフラックスなどの汚染物質を除去する役割を果たします。安定した場所に固定可能です。
生産ライン設計
生産ラインの電源
電源は安定している必要があり、一般的な要求は単相AC220V(220±10%、50/60Hz)、三相AC380V(220±10%、50/60Hz)です。要件を満たせない場合は安定化電源を構成し、電源容量は装置消費電力の1倍以上とします。マウンタの電源は独立してグランドに接続し、一般的に3相5線式配線を適用します。
生産ラインのエアソース
エアソース電圧は装置の要求に合わせて構成します。工場動力を利用するか、オイルフリー圧縮空気機を独立構成します。一般的な要求は圧力が7kg/cm²以上、清浄で乾燥した圧縮空気です。
生産ライン環境
装置要求に基づき排気ファンを構成します。全熱式炉の場合、排気ダクトの最小流量は500平方インチ/分が一般的です。作業場は清潔に保ち、粉塵と腐食性ガスを排除し、環境温度23℃±3℃、相対湿度45%〜70%RHの範囲とします。
静電気保護要求
静電気安全作業台を構築し、作業台、帯電防止テーブルマット、リストストラップインターフェース、グランド線で構成します。テーブルマットには2つのリストストラップインターフェースを設け、1つはオペレータ用、もう1つは技術者と検査員用です。プラスチック箱、ゴム、段ボール、ガラスなど静電気を発生しやすい障害物を作業台に置かないでください。図面ファイルは帯電防止ファイルバッグに入れます。静電気感受性部品に直接接触する作業者は帯電防止リストストラップを着用し、リストストラップと皮膚の良好な接触を維持します。
参考資料
- ノートPC PCBのEMCを確保する3つの設計考慮事項
- PCBAの包括的な紹介
- 汎用プリント基板実装プロセス
- PCBCartのフル機能PCB製造サービス - 多彩な付加価値オプション
- PCBCartの高度なPCB実装サービス - 1個から対応
産業技術