



金属鋳造の基礎知識:技術、用途、メリットを徹底解説
金属鋳造は、歴史的に剣から風力タービンまであらゆるものの製造に使用されてきました。今日では、高品質な金属部品を製造するための最も価値があり、汎用性の高い方法の一つです。
金属鋳造とは?
金属鋳造は、溶融金属を型(モールド)に流し込む製造/精密プロセスです。
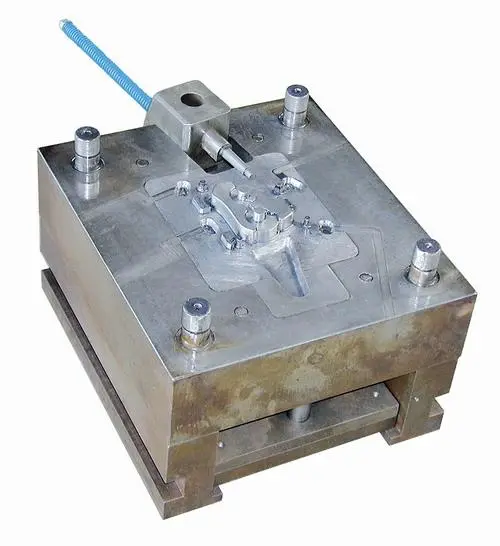
型の内部構造は、製作する部品のネガティブ印象(逆形状)と組み合わされています。溶融金属が型内で冷却・凝固すると、最終部品の形状が形成されます。完成した部品はその後、型から取り出されます。
金属鋳造にはさまざまな種類があり、それぞれ用途分野に応じた独自の利点があります。パターン、型、充填技術はこれらの違いによって大きく異なります。
金属鋳造は汎用性の高いプロセスですが、鋳造部品には一定の設計制約があり、エンジニアは冷却段階での金属の収縮を考慮する必要があります。
金属鋳造のプロセス
金属鋳造の中心プロセスは、金属を加熱して型に流し込み、冷却・凝固後に完成部品を型から取り出すことです。一般的なケースではさらに多くの段階があり、異なる鋳造プロセスでは異なるアプローチで作業が行われます。
手順は鋳造バリエーションによって異なり、一部は完全に省略されます。
- パターンの作成: ほとんどの金属鋳造で必要なステップであり、最終部品の複製が型を作る鍵となります。パターンは、材料が通常ワックス、木材、プラスチックであるため、永久型またはフレキシブル型のいずれかになります。
- コアの作成: 中空部品の鋳造にはコアが必要です。型腔内に配置される固形部材で、鋳造部品の内部形状を形成します(例:大きな円筒形型内に円筒形コアを配置すると、管状の鋳造部品が得られます)。
- 型の作成: 目的用途に応じて型は異なる方法で作られます。例えば、永久金属型はCNC工作機械で作成できますが、砂型はパターンの外側に砂混合物を適用して作ります。型の製作は「型作り」と呼ばれ、専門分野です。
- 型への充填: 金属を溶融点まで加熱し、型に注入または圧入します。重力鋳造では溶融材料を下方へ型腔に注ぎ、高圧ダイカストでは高いクランプ力でダイを固定しながら高圧で型腔に押し込みます。
- 部品の取り出し: 鋳造部品が冷却・凝固したら、型から取り出します。砂型鋳造のようなプロセスでは、内部の部品を取り出すために型を破壊する必要がありますが、永久型では金属型の2つの半分を引き離し、再使用の準備をします。
- 後処理: 鋳造金属部品は、型の残骸除去などの洗浄や、使用前に他の後処理工程が必要な場合があります。
金属鋳造の強み
鍛造やCNC加工などの他の金属加工オプションよりも金属鋳造を選択する優れた理由がたくさんあります。主なメリットには以下が含まれます:
- 巨大で重い部品の製造が可能
- 非常に厚肉部品の製造が可能
- 大型一体部品に適している(組立部品ではなく)
- 優れた摺動特性
- 一部の軽合金に最適
- 材料の汎用性が高い
金属鋳造の限界には、避けられない欠陥、限定的な寸法精度、労働集約的、通常高い最小注文数量などがあります。
主要な金属鋳造の種類
ダイカスト
このプロセスのダイカスト金型は、複雑なプラスチック金型金型を製造するために使用される最も重要な鋳造タイプの一つで、再利用可能な工具鋼金型ツールを2つ使用します。キャビティにより、エンジニアは微細なディテールを持つ部品を製造できます。
カスタム金型の作成コストが高いため、このプロセスは大量生産でより一般的です。しかし、一度製造されれば、これらの金型は複数回使用できます。ダイカスト製品は多くの場合、優れた表面仕上げを持ちます。
アルミニウムダイカストとマグネシウムダイカストの両方が、高品質部品に広く使用されています。
重力鋳造
ダイカストと同様に、重力鋳造は再利用可能な金属型を使用して金属を鋳造する方法です。しかし、重力鋳造は圧力ではなく重力によって液体金属を型の上から下へ移動させます。初回鋳造前に型を予熱する必要があり、通常は熱疲労が低いため鋳鉄で作られます。
インベストメント鋳造(ロストワックス鋳造)
インベストメント鋳造(ロストワックス鋳造とも呼ばれる)は、安価なパターンと型を使用する金属鋳造方法で、両アイテムは鋳造プロセス中に破壊されます(ただし、溶けたワックスは多くの場合再利用可能)。
重力鋳造と同様に、インベストメント鋳造も数千年の歴史があります。ロストワックス鋳造プロセスでは、ワックスや同等材料からパターンを作成(手作業または樹脂3Dプリンター使用)し、耐火材料をパターンに注いで型を作ります。
インベストメント(投資)とは、モデルの周りにセラミック層を適用し、それを溶融金属の型として使用することです。このセラミック層は「剥離」と呼ばれるプロセスで除去されます。
砂型鋳造
砂型鋳造は、代替技術よりも安価な、シンプルで何世紀も前からある金属鋳造方法です。粘土などの結合材と混ぜた砂を型材として使用し、高温に耐えられます。
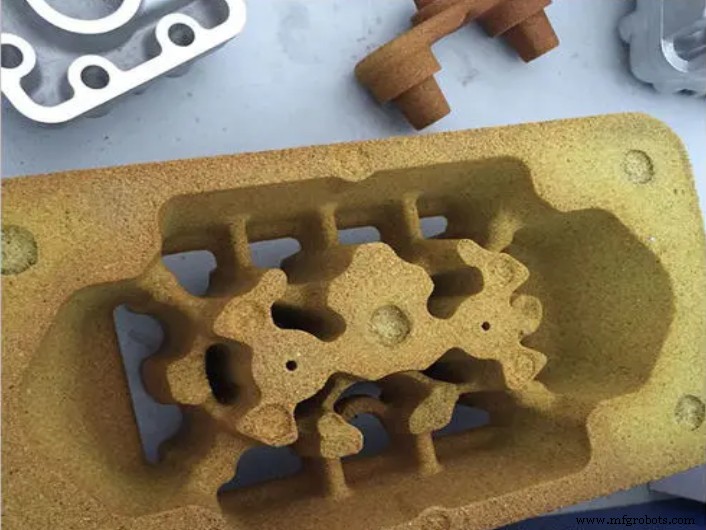
砂型鋳造プロセスでは、モデルをフラスコと呼ばれる特殊な箱の砂に浸します。モデルの周りに砂を締め固めることで型が作られ、溶融金属が注がれます。
金属鋳造プロセスで使用される砂は、グリーンサンド(湿った粘土)またはエアセットサンド(接着剤入り乾燥砂)のいずれかです。
その他の鋳造プロセス
製造現場では、ローム成形やシェル成形(いずれも消失型プロセス)、遠心鋳造や連続鋳造(永久型プロセス)など、さらに数十種類の金属鋳造プロセスが使用されています。
産業技術
- 金属圧延プロセス完全ガイド:熱間・冷間・欠陥・潤滑・ミル種類まで網羅
- 金属加工の全て:科学から職人技まで完全ガイド
- ポンプの基礎知識:種類・分類・仕組み・選定ポイントを網羅的に解説
- ピトー管の原理と実務:航空機速度計測から配管流量測定まで完全解説
- ホーニング加工の完全ガイド:精密仕上げ・穴精度向上のための技術と実務知識
- ラッピング加工の完全ガイド:超精密平面仕上げの原理・機械・メリットデメリット
- ポリマーの基礎知識:定義、種類、物理的状態と添加剤
- カプラン水車の仕組みと特徴:低落差・大流量向け軸流反動水車
- タービンの基礎知識:原理、分類、種類、用途と最新動向
- 精密製造における5軸CNC工作機械の重要ポイント
- 金属鋳造入門:金属成形技術の総合ガイド