



CNC加工の精度と効率を高める4つの実証済み戦略
通常、一部のワークピース加工は非常に緊急性が高い一方、CNC加工は時間とコストがかかるプロセスです。加工精度を損なうことなく、どのように加工効率を向上させるか? JTRが知識ポイントをまとめました。
剛性が許す条件下では、荒加工でより大きな切り込み深さを取ってパス数を減らし、ワークピースの生産性を向上させます。一方、仕上げ加工では一般的に小さな切り込み深さを取ってより高い表面品質を得ます。
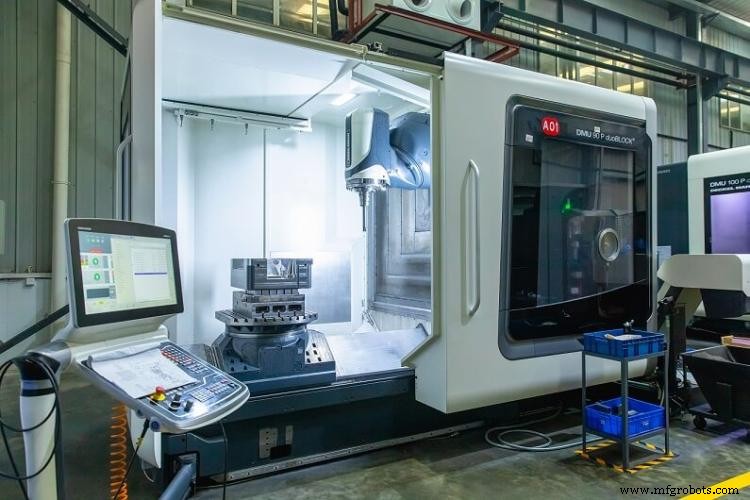
工作機械自体の理由に加え、最終的な加工精度と効率に影響を与える要因として、合理的な加工ルート設定、切削工具の選択と正しい取り付け、適切な切削条件の選択、プログラミングスキル、寸法精度の迅速な制御などが総合的に考慮されます。
プログラミングスキル ― 精度を直接決定する要因
数値制御プログラミングは、数値制御加工の最も基本的な作業です。
ワークピース加工プログラミングの良し悪しが、工作機械の最終的な加工精度と加工効率に直接影響します。固有プログラムの巧みな活用、CNCシステムの累積誤差低減、メインプログラムとサブプログラムの柔軟な活用など、いくつかの側面からアプローチできます。
- メインプログラムとサブプログラムの柔軟な活用
複雑な金型加工では、1つの金型で複数の部品を加工するのが一般的です。金型上に同じ形状の部品がいくつかある場合、メインプログラムとサブプログラムの関係を柔軟に利用し、メインプログラム内でサブプログラムを繰り返し呼び出して加工を完了させます。これにより、加工寸法の一貫性を確保するだけでなく、加工効率も向上します。
- CNCシステムの累積誤差を低減
一般的にワークピースのプログラミングにはインクリメンタル方式が用いられ、前の点を基準に加工が行われます。この方式では、複数のプログラムセクションの連続実行により、必ず一定の累積誤差が生じます。したがって、プログラミング時にはできるだけアブソリュート方式を使用し、各プログラムセクションがワークピースの原点を基準とするようにすることで、CNCシステムの累積誤差を減らし、加工精度を保証できます。
加工精度は主に製品製造の程度を評価するために用いられます。加工精度と加工誤差は、どちらも加工面の幾何学的パラメータを評価する用語です。しかし、あらゆる加工方法で得られる実際のパラメータは絶対的に正確ではありません。部品の機能の観点から、加工誤差が部品図面で要求される公差範囲内であれば、加工精度が保証されていると見なされます。
加工精度とは、加工後の部品の実際の幾何学的パラメータ(サイズ、形状、位置)を指します。それらの差を加工誤差と呼びます。加工誤差の大きさは加工精度のレベルを反映します。誤差が大きいほど加工精度は低く、小さいほど高くなります。
以下に、ワークピースの加工精度を向上させる方法を簡単に紹介します:
- プロセスシステムの調整
①試切法:試切→寸法測定→工具切り込み量調整→切削→再試切を繰り返し、要求サイズに達するまで行う。生産効率は低いが、単品・小ロット生産に主に使用される。
②調整法:機械、治具、ワークピース、工具の相対位置を事前に調整して要求サイズを得る。生産性が高く、大量生産に主に使用される。
- 工作機械誤差の低減
―ベアリングの回転精度向上
①高精度ころ軸受の選択
②高精度多楔油楔動圧軸受の使用
③高精度静圧軸受の使用
―ベアリング関連アクセサリの精度向上
①箱支持穴と主軸ジャーナルの加工精度向上
②ベアリングとの合わせ面の加工精度向上
③対応部品のラジアルランアウト範囲を測定・調整し、誤差を補正/相殺
―ころ軸受の適切な予圧
①隙間を排除
②ベアリング剛性を向上
③転動体誤差の均等化
―主軸回転精度をワークピースに反映させない
- 伝達チェーンの伝達誤差を低減
(1) 伝達部品数が少なく、伝達チェーンが短く、伝達精度が高い
(2) 減速伝動の使用は伝達精度確保の重要原則であり、伝達ペアが末端に近いほど伝達比を小さくする
(3) 末端部品の精度は他の伝達部品より高くする
- 工具摩耗の低減
(1) 工具寸法摩耗が急激摩耗段階に達する前に再研削する
(2) 専用切削油で十分な潤滑を行う
(3) 工具材質が工程要件を満たすようにする
- 加工システムの力による変形を低減
(1) システム剛性、特に加工システム内の弱いリンクの剛性を向上させる
(2) 負荷とその変動を減らす
- 加工システムの熱変形を低減
(1) 熱源の発熱を減らし、熱源を隔離する
(2) 温度場の平衡化
(3) 合理的な工作機械部品構造と組立基準を採用する
(4) 熱伝達平衡を加速する
(5) 環境温度を制御する
- 残留応力の低減
(1) 内部応力を除去する熱処理工程を追加する
(2) 工程を合理的に配置する
以上がワークピース加工誤差を減らす方法であり、工程の合理的な配置によりワークピース精度を効果的に向上できます。
加工ルートの合理的な設定
加工ルートと加工順序の合理的な設定は、ワークピース加工プログラミングの最適化の重要な基礎です。加工軌跡と送り方法の観点から検討できます。
ワークピースをCNCフライス加工する際、ワークピースの工程要件に応じて適切な送り方法を選択し、切削精度と加工効率を確保する必要があります。平面ワークピースの外輪郭をフライス加工する際は、工具の切り込みと切り出しルートを配置し、輪郭曲線の延長線上で切り込み/切り出しを行って、接合部のナイフマークを防止します。同時に、ワークピース状態に応じてCNCフライス加工でダウンカット(順フライス)またはアップカット(逆フライス)を選択します。
工具の選択と正しい取り付け
CNC加工であれ通常加工であれ、工具はワークピースに直接作用するため、工具の選択と取り付け時において、ワークピースの加工精度と表面品質が最も重要な要因となります。特にワークピースがCNCマシニングセンターで加工される場合、工具は事前に工具マガジンに格納され、加工開始後は自由に交換できません。したがって、工具選択の一般原則は、取り付け調整が容易、剛性が良好、耐久性が高い、高精度であることです。
切削条件の合理的な選択
切削条件の決定は、CNC加工プロセスの重要な内容です。その大きさは、工作機械の主運動と送り運動の重要なパラメータであり、ワークピースの加工精度、加工効率、工具摩耗に重要な影響を与えます。切削条件の選択には、切削速度、切り込み深さ、送り量が含まれます。基本選択原則は:剛性が許せば、荒加工でより大きな切り込み深さを用いてパス数を減らし、ワークピースの生産性を高める。仕上げ加工では、より高い表面品質を得るために一般的に小さな切り込み深さを用いる。
産業技術