



チューブ調達におけるOD/ID同心度理解の重要ポイント
2つの直径の同心度チェック方法(およびチューブ調達におけるその他の要因)
2つの直径の同心度をどうチェックするかという問題は、チューブ調達でよく持ち上がります。これは、チューブの外径(OD)と内径(ID)の間の壁厚を、異なるポイントで測定し、中心軸に対してどれだけ一定であるかを確認することを含みます。
課題は、参照点(基準軸)として機能する理論的な中心軸を確立することにあります。それが、完全な同心度を測定することが、達成することとほぼ同じくらい難しい理由です。
だからこそ、チューブのODとID測定値に同心度要件を指定する前に、以下の点を念頭に置くのが賢明です。
1. 同心度とは何か?
GD&T公差の中で、同心度は複雑です。円筒形または球形部品の中央点の公差帯を確立するために使用される、一種の「円対称性」です。
円筒度と同心度の違いは? 円筒度が3D部品の全軸に沿った真円度と直線度の指標であるのに対し、同心度はODとIDを比較するか、2つの異なるポイントでの真円度を比較します。
時に同軸度とも呼ばれ、GD&T Basicsウェブサイトによると、GD&T同心度は「参照特徴の中心軸を、基準軸に対して制御する」ものです。
より簡単に言えば、同心度をチューブ、パイプ、またはその他のシリンダーの壁厚(ODとIDの間)の一定性の尺度と定義できます。したがって、同心度は部品の断面で測定される中央点から導き出される中心軸を制御します。
つまり、同心度が「完璧」であれば、チューブのあらゆる断面、直径周りのあらゆるポイントで、ODとIDの間の壁厚が同じになります。
なぜ同心度はこれほど複雑な特徴なのか?
チューブの同心度は、実体のある表面ではなく、導出された軸からの測定に依存します。つまり、チューブのすべての導出中央点が収まる理論的な3D円筒公差帯を作り出します。
それがまさに、同心度が通常、それらの中央点を制御する重要な必要性がある高精度部品に限定される理由です。
偏心度と同心度の違いは?
チューブの壁厚に変動があるとき、それは偏心チューブです。ODで形成される円の中心が、IDで形成される円の中心と異なる点にあるためです(つまり、2つの円は同心でない)。
偏心度は、断面を見てチューブの最小・最大壁厚を決定し、最小と最大の厚さの差を計算し、その数値を半分にすることで測定されます。
2. OD/ID同心度の呼び出し方
チューブのOD/ID同心度要件は、図面上でいくつかの異なる方法で示せます。
- GD&T同心度シンボル(円の中に円)
- 偏心度パーセンテージ
- TIR(トータルインジケータリーディング)
- 「ODとIDは0.00Xインチ以内で同心でなければならない」などの文章
同心度について話すときに使われるもう一つの用語はウォールランオウトで、これはTIRと同じです。ウォールランオウトは、インジケータを部品に当てて軸上で回転させ、同心度だけでなく部品の真円度も測定することで計算されます。
ウォールランオウトはチューブの偏心度から導かれ、指定公称壁厚と比較した壁厚の変動を表します。これは以下のようにも表現できます。
- 最大壁厚 − 最小壁厚
- 偏心度 × 2
これら(およびその他の)用語が図面で同心度要件を記述するために使用される場合、材料サプライヤーと精密金属切断ショップは、どの機械プロセスを使うかだけでなく、仕様を満たすように同心度をどう測定するかも判断するよう挑戦されます。
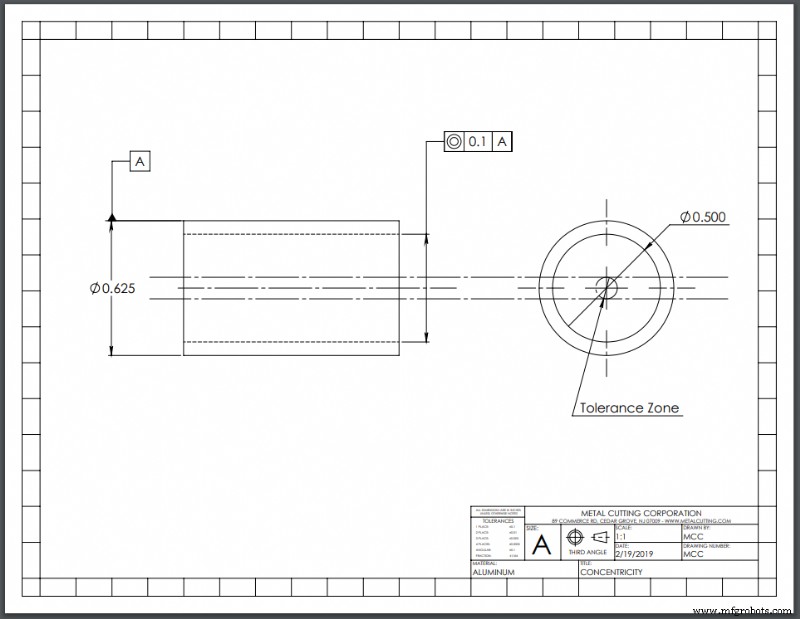
3. 同心度測定の課題
これは、同心度をどう測定し、指定されたODとIDが達成されているかを判断する難しさにつながります。理論的中心軸の確立という問題に加えて、同心度測定には以下が必要です。
- 一連の断面にわたる多数の測定
- 表面の正確なマッピングと断面の中央点の決定
- これらの点の系列をプロットし、円筒公差帯内に収まるか確認
マイクロメータや光学コンパレータで一部の部品の同心度を測定できます。しかし、この作業は三次元測定機(CMM)やその他のコンピュータ測定デバイスで行うのが最適です。ただし、CMMは時間がかかり、コスト増につながります。
もう一つの課題は、今日のマイクロマシニングでは、測定対象部品がこれまでより小さくなっていることです。例えば、医療機器のコンポーネントとして使用される微小精密切断チューブの場合、非常に非常に小さなチューブで2つの直径の同心度をどうチェックするかが課題となります。
4. 同心度が必要な場合
このすべての複雑さを考慮すると、同心度は通常、適切に機能するために非常に高い精度を必要とする部品でのみ使用されます。
同心度が重要かどうかは、最終用途によります。例えば、独自のODを持つ物理的実体がチューブ内に嵌合する必要があるかどうかなどです。例えば:
- 一般的に、チューブが開口部内に入り、別の部品がチューブID内に嵌合する必要がある場合、それらすべての部品が連携するためにはOD、ID、同心度がすべて揃っている必要があります。
- しかし、液体やガスをチューブを通過させる用途では、同心度は重要でないかもしれません。チューブの非同心度が流通を妨げないためです。
しかし、同心度が重要でない場合でも、OD/IDがどの程度同心から外れていてよいかを知ることは重要かもしれません。例えば、液体やガスが圧力下でチューブを流れる場合、非同心チューブ壁の薄い部分で圧力が破損を引き起こさないよう、最小許容壁厚を指定する必要があるかもしれません。
ある程度、材料選択も同心度や最小/最大壁厚に関連する場合があります。例えば、研削で部品形成される溶接チューブを使用する場合、溶接部が研削で薄くなりすぎて破綻しないよう、最小厚さを指定したいかもしれません。
同様に、最終用途で高圧下で液体を移動させるチューブを使用する場合、溶接のないシームレスな引き抜き材料の方が、破損リスクを最小限に抑えるためにより良い選択かもしれません。しかし、チューブが単に環境へ空気を放出するだけなら、シームレスタイプは過剰設計になります。
5. 代替案:同心度 vs. ランオウト
場合によっては、同心度要件をランオウトで置き換えることで、同心度検証の時間とコストを回避できます。ランオウトは測定がより容易で、より容易に達成できます。
同心度が理論軸上で円筒特徴がどれだけ中心にあるかを見るのに対し、ランオウトは回転軸上で完全な円から特徴がどれだけずれるかを見ます。つまり、ランオウトは同心度と真円度の組み合わせであり、部品が完全に真円であればランオウトは同心度と等しくなります。
同心度とランオウトは同じものではありませんが、しばしば同じ基本的な最終結果を達成するために互換的に使用できます。
大きな違いは、ランオウトでは部品の表面に物理的に触れて測定できることです。ランオウトを制御することは同心度も制御しますが、同心度を単独で適用した場合ほど厳密ではありません(認めます)。
(ランオウトについて、円筒ランオウト、トータルランオウト、TIRを含めて詳しく学ぶ)
達成可能な公差を念頭に置いたチューブ設計
図面を作成する際、許容公差内で部品を製造する実現可能性は極めて重要な考慮事項です。だからこそ、ほとんどの機械技師、測定技術者、設計エンジニアは、可能な限りOD/ID同心度を避けるよう推奨します。
代わりに、チューブ図面と設計で他の適用可能なGD&Tシンボルを使用し、最初から同心度を設計に組み込まないことで、OD/ID同心度の課題を防止できます。
GD&T特徴と公差の指定が部品製造品質にどう影響するかについてさらに知りたい場合は、無料資料『小型部品調達におけるよくある質問:見積もり依頼を最大限有利に調整する方法』をダウンロードしてください。
産業技術
- ポンプの基礎知識:種類・分類・仕組み・選定ポイントを網羅的に解説
- ピトー管の原理と実務:航空機速度計測から配管流量測定まで完全解説
- ホーニング加工の完全ガイド:精密仕上げ・穴精度向上のための技術と実務知識
- ラッピング加工の完全ガイド:超精密平面仕上げの原理・機械・メリットデメリット
- ポリマーの基礎知識:定義、種類、物理的状態と添加剤
- カプラン水車の仕組みと特徴:低落差・大流量向け軸流反動水車
- タービンの基礎知識:原理、分類、種類、用途と最新動向
- ガスタービンの基礎知識:定義、用途、構成部品
- インパルスタービン完全ガイド:定義、用途、構成部品
- クランクシャフトの機能と構造:エンジンの心臓部を徹底解説
- 精密製造における5軸CNC工作機械の重要ポイント