



CNCマシニングセンターの一般的エラー5つの解決策
CNCマシニングセンターは、かなり高精度・高効率な自動金属加工装置を指し、多工位タレットまたはパワータレットを備え、直線円筒、斜め円筒、円弧、各種ねじ、溝、ウォームなどの複雑なワークピースを加工できます。線形補間と円弧補間の各種補償機能を持ち、複雑部品の生産において誠実な経済効果を発揮してきました。しかし、システム、ドライブシステム、制御対象の電気・システムのいずれかに問題があれば、誤差問題を引き起こします。以下のガイドでは、CNC加工における誤差の原因と解決策を簡単に紹介します。
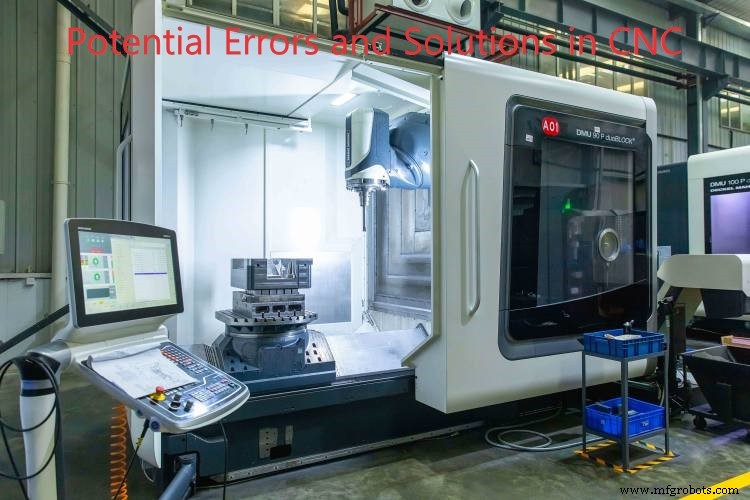
CNCマシニングセンターのエラー原因と対策
① 高速加工において、CNCシステムで加減速誤差やサーボシステムのラグが発生する可能性があります。
② システム、ドライブシステム、制御対象の電気・システムの慣性により、加速度が大きいときに衝撃、振動、オーバートラベル、アウトオブステップなどの動的誤差が現れます。
③ 3軸CNCエンドミル加工において、加工誤差は線形近似誤差と法線ベクトル回転誤差の2要因で構成されます。
④ 加工誤差は、被削面の法線曲率、工具半径、補間長に関係し、補間長の2乗に比例します。
⑤ プログラミング、工具選定、人的要因も異常な加工精度を引き起こす可能性があります。
⑥ 法線ベクトル回転誤差は、補間線方向に沿った被削面法線ベクトルの回転によって生じ、工具半径の寸法に比例します。
⑦ 工具材質と切削油性能の影響による精度誤差。
CNCマシニングセンターのエラー解決策
① 数値制御システムの自動加減速は、数値システムのソフトウェア機能によって自動的に実現されます。基本要件は、選択された加減速則が軌跡精度と位置精度を確保し、加減速プロセスの迅速性、安定性、安定性を保証することです。同時に、制御アルゴリズムは可能な限りシンプルで、コンピュータで実現しやすいものであるべきです。
② 凸面の場合、法線ベクトル回転誤差は工具中心位置の修正によって補正できますが、凹面の場合は補正不要です。システムに自動補正機能がない場合は、工具半径を小さくする方法で誤差を低減します。
③ 線形近似誤差は補間弦長によって決まり、これは数値システムの補間周期と工具送り速度に関係します。補間周期の小さい数値システムを選択するか、送り速度を下げることで線形近似誤差を制御できます。
④ 切削ラインの残留高さ誤差は、曲面加工におけるワークピース表面粗さに影響する主要因です。この誤差は、適切な切削ライン幅パラメータを選択することで制御できます。
⑤ CNCセンターの工具材質と切削油は、工具の摩耗度に直接影響し、摩耗の早い工具はワークピースに大きな誤差を生じさせます。各工程に応じた適切な工具と切削油を選択することは、ワークピース精度の向上に役立ちます。
以上がCNCマシニングセンターの誤差の原因であり、誤差のメカニズムを分析することでのみ、ワークピース品質を効果的に向上させるための的を絞った対策を講じることができます。
産業技術