



高速CNCマシニングセンター:主要構成と要件
CNC加工サービスにおいて、高速CNC加工は非常に重要なプロセスであり、部品を迅速かつ正確に加工し、対応する加工効率を向上させます。
高速CNCマシニングセンターと普通のマシニングセンターには、主軸、工具マガジン、工具、CNCシステムなどにおいて依然として多くの違いがあり、主に主軸回転数と切削送りに現れます。標準的な高速CNCマシニングセンターは、標準的な高速CNCマシニングセンターの要件を満たす必要があります。
1. 高速CNCマシニングセンターを支える特殊主軸
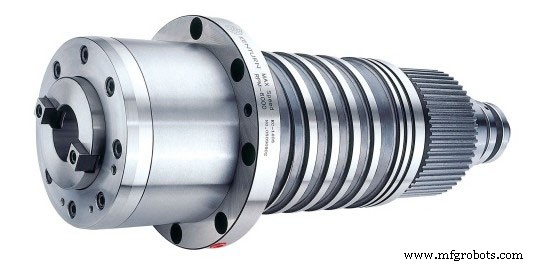
高速マシニングセンターの高速主軸は、高精度、良好な剛性、安定した動作、小さな熱変形の特徴を持つべきです。マシニングセンターでより人気のある主軸タイプには、ベルト式、ギア式、ダイレクトドライブ式、電動主軸(モータ内蔵主軸)があります。高速CNCマシニングセンターではダイレクトドライブ主軸と電動主軸を使用でき、残りの主軸は基本的に高速CNCマシニングセンターの基本速度要件を満たせません。高速CNCマシニングセンターの主軸回転数は10,000rpm未満ではいけません。このような高速は基本的にダイレクトドライブ主軸と電動主軸でのみ達成可能です。
ダイレクトカップリング主軸の最高回転数は電動主軸ほど高くありません。主軸回転数が高いほど切削力は小さくなるため、ダイレクトカップリング主軸の切削力は電動主軸よりはるかに優れています。
2. 高速CNCマシニングセンターの切削送り
CNC工作機械において、機械の切削送りを増やすことは加工効率を高めることと同義と言えます。これは高速CNCマシニングセンターでも当てはまります。高速CNCマシニングセンターの切削送りは一般的に20〜40m/分です。もちろん、切削送りが最速です。
リニアモーターの成熟した利用は、高速CNCマシニングセンターに質的飛躍をもたらし、あらゆる方向で加工効率と加工精度を向上させました。リニアモーターの駆動方式は非接触直接駆動方式で、可動部品が少なく歪み問題がありません。この技術により、工作機械製造は従来のボールねじでは達成できないレベルに到達しました。リニアモーターは高加減速特性を持ち、加速度は2Gに達し、従来駆動装置の10〜20倍、送り速度は従来の4〜5倍です。
3. 高速CNCマシニングセンターのCNCシステム
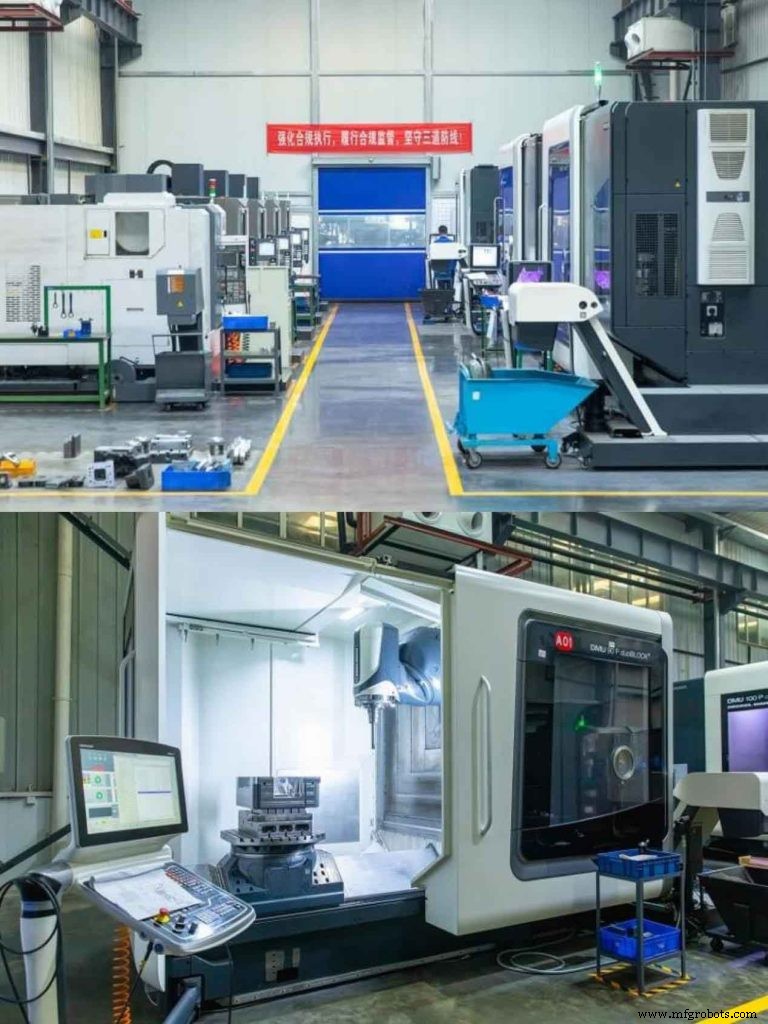
高速CNCマシニングセンターのCNCシステムは、汎用マシニングセンターの一般的なCNCシステムよりも高い要求があります。高速CNCマシニングセンターの数値制御システムは、最速のデータ処理能力と最高の機能特性を持たなければなりません。これは4軸または5軸の高速CNCマシニングセンターでも同様です。32ビットまたは64ビットプロセッサを搭載した数値制御システムが好まれます。これら2つの数値制御システムは非常に強力で、一般的な数値制御システムとは比較になりません。
4. 高速CNCマシニングセンターの工具
高速CNCマシニングセンターの工具は工具の種類ではなく、高速CNCマシニングセンターの工具材質を指します。高速CNCマシニングセンターで一般的に使用される工具材料は、多結晶ダイヤモンド、立方晶窒化ホウ素、硬質コーティング工具です。良い工具は切削速度を最高レベルまで発展させます。
工具構造の動的バランスを取る必要があり、特に長いシャンクの工具では、高速遠心力によって曲げ強度と破壊靭性の低い工具ホルダーやブレードが破損するのを防ぐために動的バランスが必須です。これは高速CNCマシニングセンターにとって非常に重要で、オペレーターへの危険をもたらします。工具ホルダーシステムの選択も、自動工具交換の繰り返し精度と工具の切削剛性に影響します。現在、工具ホルダーシステムは一般的に7:24テーパー片側クランプ工具ホルダーシステムを選択します。
5. 高速加工のためのCNCプログラミング
高速加工のためのCNCプログラミングは、通常加工のためのCNCプログラミングとは異なります。高速加工では送り速度と加工速度が速いため、プログラマーは切削工具がワークピースにどう食い込むかを予見できる必要があります。加工中に小さな送りと浅い切り込み深さを使用することに加えて、NCコードプログラミング時に加工方向の急激な変化を避けることも非常に重要です。送り方向の急激な変化は切削速度を低下させるだけでなく、「這い(クローリング)」現象を引き起こし、加工面品質を低下させ、さらにはオーバーカットや残留、工具破損、主軸破損を招く可能性があります。特に三次元輪郭加工プロセスでは、複雑なプロファイルやコーナー部分を別々に加工するのが有益です。「ジグザグ」加工法、直線法、その他の一般的な加工法を使うよりも、すべての面を一度に加工する方が有利です。
高速加工中は、工具がワークピースにゆっくり切り込み、切り出した後に再び切り込むことを避けることが推奨されます。したがって、一度切り出した後に突然切り込むよりも、一つの切削層から別の切削層へゆっくりと入る方が良いです。第二に、できるだけ安定した切削パラメータを維持します。切削厚、送り速度、切削線速度の一貫性を維持し、切り込み深さが増加する場合は送り速度を減らすべきです。負荷変化が工具たわみを引き起こし、加工精度、表面品質を低下させ、工具寿命を短縮するためです。
したがって、多くの場合、作業輪郭の複雑な部分を事前に加工しておく必要があります。そうすることで、前工程で使用された大径工具によって高速仕上げ小径工具が追い越されないようにします。「これにより切削負荷が急激に増加するのを防ぎます。」現在、一部のCAMソフトウェアには「残留加工解析」機能があります。この機能により、CAMシステムは各切削後の加工残留位置を正確に把握できます。これは工具負荷を一定に保つ鍵であり、高速加工の成功実現にも不可欠です。
要するに、工具パスがシンプルであるほど良いです。こうすることで、データポイントの密集や加工方向の急激な変化による減速なしに、最大送り速度に達する加工プロセスが可能になります。「ジグザグ」切削パスでは、「円弧」(または類似の円弧状線分)で隣接する2つの直線セグメントを接続することで、加減速プログラムの頻繁な呼び出しと切り替えの頻度を減らすのに役立ちます。
高速加工において、CAMシステムの自動オーバーカット(残留)保持機能は、加工精度と加工安全性の観点から不可欠です。オーバーカット(残留)によるワークピース損傷は修復不能だからです。工具への損傷も壊滅的です。これには、加工幾何学面の正確で連続的なデジタルモデルと効率的な工具パス生成アルゴリズムの確立が必要で、加工輪郭の完全性を保証します。第二に、CAMシステムの工具パス検証能力も非常に重要です。一方面では、プログラマーが加工コードを現場に送る前にプログラムの正確性を検証できます。他方では、プログラムを最適化し、加工パスを自動的に調整して常に最大安全送り速度を維持できます。
産業技術
- CNCマシニングセンタの進化、影響、開発インサイト
- 高度なCNC横形マシニングセンタ(HMC)による生産効率の最大化
- 旋削フライス複合マシニングセンター:二つの加工を一台で実現
- マシニングセンター vs 旋削センター:専門家による比較と選定ガイド
- CNC門型マシニングセンタ(二本柱)の威力:高精度大型加工の最適解
- CNCマシニングセンター、フライス・彫刻、彫刻機の違いを専門家が解説
- 2020年CNC加工:業界トレンドとイノベーションTOP5
- 精密CNC加工で鋼材が主役な理由:メリットと用途
- 精密CNC加工:マグネシウムと平板金属の可能性を解き放つ
- 精密CNC加工における公差の習得
- 専門精密CNC加工とプロフェッショナル仕上げサービス