



チタン合金のワイヤーカット加工が難しい理由と克服策
CNC加工でチタンを加工する際、多くの技術者が「いかに効率よく加工できるか」を検討するのに多くの時間を費やします。なぜなら、ワイヤーカット(ワイヤー放電加工)によるチタン合金加工は常に困難を伴うからです。ワイヤーカットはチタン合金加工の最良の手法の一つですが、なぜこれほど難しいのでしょうか?
この問題を解決するには、まずチタン合金の一般的な金属特性を理解する必要があります。
チタン合金とは
チタンは比較的新しい金属材料です。その特性は、炭素、窒素、水素、酸素などの不純物含有量に大きく依存します。最も純度の高いヨウ化チタン(不純物含有量0.1%以下)は強度が低く、延性が高い特性を持ちます。99.5%工業用純チタンの特性は以下の通りです:密度ρ=4.5g/cm³、融点1725℃、熱伝導率λ=15.24W/(m·K)、引張強度σb=539MPa、伸びδ=25%、断面収縮率ψ=25%、弾性率E=1.078×10⁵MPa、硬度HB195。
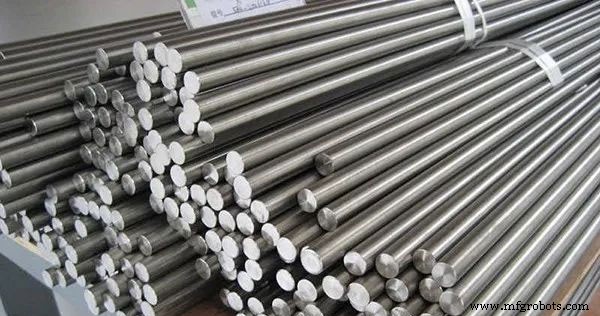
チタン合金の特性
- 高比強度
チタン合金の密度は一般的に約4.51g/cm³で、鋼の約60%に過ぎません。 純チタンの密度は普通鋼に近く、一部の高強度チタン合金は多くの合金構造用鋼の強度を超えます。したがって、チタン合金の比強度(強度/密度)は他の金属構造材料よりはるかに大きく、単位強度が高く、剛性が良く、軽量な部品の製造が可能です。チタン合金は航空機エンジン部品、骨格、外皮、ファスナー、着陸装置、および一部の航空宇宙部品に使用されています。
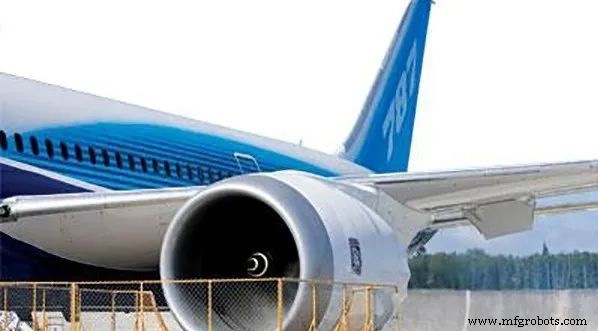
- 高熱強度
使用温度はアルミニウム合金より数百度高く、中温域でも必要な強度を維持できます。450〜500℃で長時間作業可能ですが、アルミニウム合金の比強度は150℃で大幅に低下します。チタン合金の作業温度は500℃に達し、アルミニウム合金は200℃以下です。
- 優れた耐食性
チタン合金は湿気の多い大気や海水環境下で、ステンレス鋼よりはるかに優れた耐食性を示します。孔食、酸性腐食、応力腐食に対する耐性が特に強く、有機酸、硝酸、硫酸などにも優れた耐食性を持ちます。ただし、酸素還元性媒質やクロム塩に対する耐食性は劣ります。
- 優れた低温特性
チタン合金は低温・極低温でも機械的特性を維持できます。極めて低い隙間元素を持つチタン合金(TA7など)は、-253℃でも一定の塑性を保持します。したがって、チタン合金は重要な低温構造材料でもあります。
- 高い化学活性
チタンは化学活性が高く、大気中のO、N、H、CO、CO₂、水蒸気、アンモニアなどと強い化学反応を起こします。 炭素含有量が0.2%を超えると硬質TiCが生成し、高温では窒素と反応して硬質TiN表面層が形成されます。600℃以上では酸素を吸収して高硬度の硬化層を形成し、水素吸収による脆化層も生じます。ガス吸収による硬脆表面層の深さは0.1〜0.15mm、硬化度は20〜30%に達します。チタンの化学親和性も大きく、摩擦面に付着しやすい性質があります。
- 低熱伝導率
チタンの熱伝導率λ=15.24W/(m·K)は、ニッケルの約1/4、鉄の約1/5、アルミニウムの約1/14です。各種チタン合金の熱伝導率はチタンの約50%低下します。チタン合金の弾性率は鋼の約1/2で剛性が低く変形しやすいため、細長い棒や薄肉部品には不向きです。
まとめ
以上のチタン合金の金属特性から、チタンは高強度、高硬度、高耐熱性、低熱伝導率を持つ金属であることがわかります。一方、ワイヤーカット加工は、モリブデンワイヤーとワーク間の高周波放電による電気腐食現象を利用し、瞬時の高温で金属を溶融・切断するプロセスです。
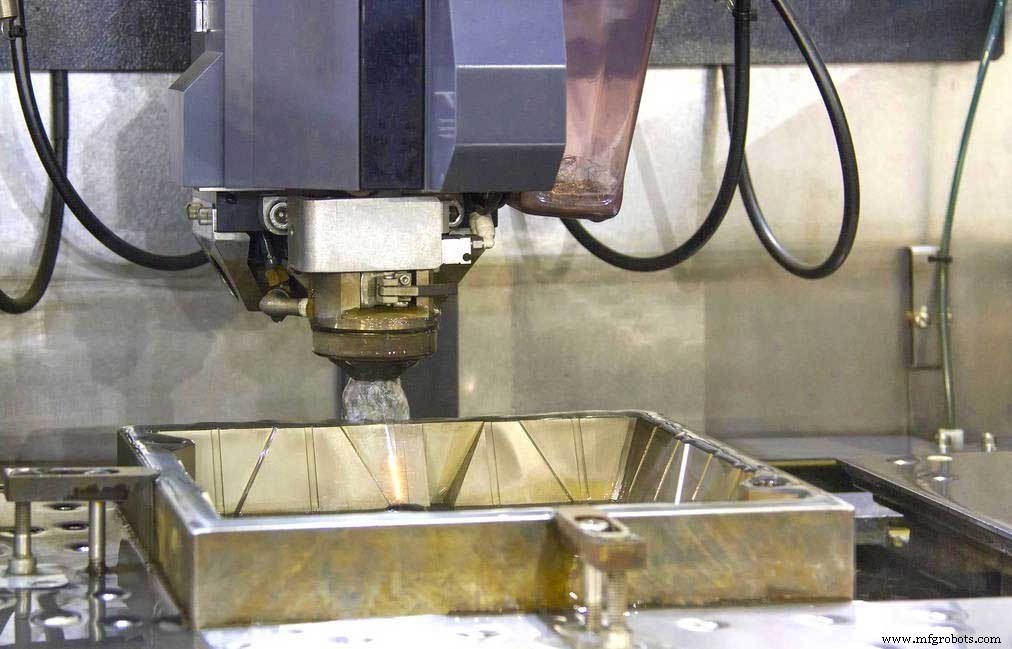
チタン金属は常温常圧下で空気中では非常に安定しています。 高温で一定時間加熱されると色が変化し、特に青色に変化するのが特徴的です。これは、チタンが空気中で加熱されると酸素と酸化反応し、緻密な酸化皮膜を形成するためです。
この酸化皮膜はチタン表面を保護するだけでなく、チタンの変色の根本原因でもあります。酸化反応式はTi + O₂ → TiO₂で、反応条件は高温加熱(ワイヤーカット切り込み両側の熱影響層)です。加熱温度が低い場合、酸化皮膜はほぼ透明で肉眼では認識困難ですが、温度上昇に伴い皮膜が徐々に厚くなり光の干渉によりさまざまな色が見えるようになります。したがって、酸化皮膜の厚さがチタン表面の色を決定します。
産業技術