



チタン合金加工の総合ガイド
チタンと合金はその独自の特性により、航空宇宙と生物医学分野でますます広く使用されています。この人気の金属は防錆・耐化学性があり、リサイクル可能で、軽量、高強度、優れた耐食性を備え、多くのエンジニアリング問題を解決します。チタン部品は他の金属や材料より長持ちし、より良い性能と結果を提供します。
チタンは鋼より30%強度が高いですが、鋼よりほぼ50%軽量です。チタンはアルミニウムより60%重いですが、強度はアルミニウムの2倍です。しかし、チタン合金の加工と適切な工具・パラメータの選定には、いくつかの課題を考慮する必要があります。
ここではチタン加工を深く理解し、なぜチタン加工が難しいのか、チタン加工の成功率を向上させる技術的洞察とヒント、そのメリットと用途を提供します。
チタン加工の種類
チタン合金には多くのグレードと種類があり、100種類以上存在します。各合金は独自の特性を持っています。40〜50種類が工業用として利用可能で、10種類以上が最も一般的に使用されます。工業用純チタンの様々なグレードと選択されたチタン合金(Ti-6AL-4V、Ti-5AL-2.5Sn、TI-2AL-1.5Mn、Ti-3AL-2.5V、Ti-6AL-2Sn-4Zr-2Mo、Ti-6AL-2Sn-4Zr-6Mo、Ti-10V-2Fe-3AL、Ti-0.20Pd、T-0.3Mo-0.8Nなど)が含まれます。しかし、ほとんどの国にとって最初の2つの重要な合金(Ti-6Al-4V、Ti-5A-2.5Sn)が最も典型的で、世界的に認められています。
組織分類によると、チタン合金は以下の3カテゴリーに分類されます:α合金、(α+β)合金、β合金。
αチタン合金
α相固溶体で構成される単相合金です。常温でも高温実用温度でもα相であり、構造が安定し、純チタンより耐摩耗性が高く、酸化抵抗性が強いです。500℃〜600℃の温度でも強度とクリープ抵抗性を維持しますが、熱処理による強化はできず、常温強度は高くありません。
βチタン合金
β相固溶体で構成される単相合金です。熱処理なしで高強度です。焼入れと時効処理後、合金はさらに強化され、常温強度は1372〜1666MPaに達します。しかし熱的安定性が悪く、高温での使用には適しません。
α+βチタン合金
優れた総合特性を持つ二相合金で、構造安定性、靭性、塑性、高温変形特性が良く、熱間圧延加工が可能で、焼入れと時効で合金を強化できます。熱処理後の強度は焼鈍状態より約50%〜100%高く、高温強度が高く、400℃〜500℃で長時間作業可能、熱的安定性はαチタン合金に次ぎます。
3種類のチタン合金の中で最も一般的に使用されるのはαチタン合金とα+βチタン合金です。αチタン合金が最も切削性が良く、次にα+βチタン合金、βチタン合金が最も劣ります。
なぜチタンは加工が難しいのか?
チタン加工の物理現象
チタン合金の加工時の切削力は、同硬度の鋼よりわずかに高い程度ですが、チタン合金加工の物理現象は鋼加工よりはるかに複雑で、これがチタン合金加工に大きな困難をもたらします。
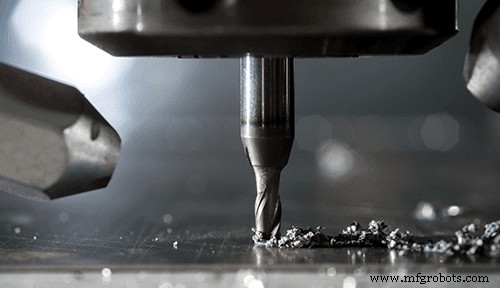
ほとんどのチタン合金の熱伝導率は非常に低く、鋼の1/7、アルミニウムの1/16しかありません。したがって、チタン合金切削時に発生する熱はワークピースに速やかに伝達されたりチップによって除去されたりせず、切削領域に集中します。発生温度は1,000℃に達し、工具の切れ刃が急速に摩耗、亀裂、溶着刃を生成し、刃先摩耗が速く現れ、切削領域に更なる熱を発生させ、工具寿命をさらに短縮します。
切削時に発生する高温は、チタン合金部品の表面完全性を破壊し、部品の幾何学的精度低下と加工硬化現象を引き起こし、疲労強度を著しく低下させます。
チタン合金の弾性は部品性能には有益ですが、切削プロセスではワークピースの弾性変形が振動の重要な原因となります。切削圧力により「弾性的な」ワークピースが工具から離れて反発し、工具とワークピースの摩擦が切削作用より大きくなります。この摩擦プロセスも熱を発生させ、チタン合金の劣悪な熱伝導性を悪化させます。
「熱」がチタン合金の難加工の「犯人」です!
チタン加工を改善する方法
チタン合金の加工メカニズムの理解と過去の経験に基づき、チタン合金加工の主要な技術ノウハウは以下の通りです:
より多くのクーラント
チタンは絶縁体であるため、切削作業中に発生する熱は切削工具近くに留まりやすいです。余分な熱に対処する明確な方法の一つはクーラントを増やすことです。作業領域と工具を10%濃度のクーラントで高圧噴射し、接触領域を冷却し、熱を持ったチップをすべて洗い流します。
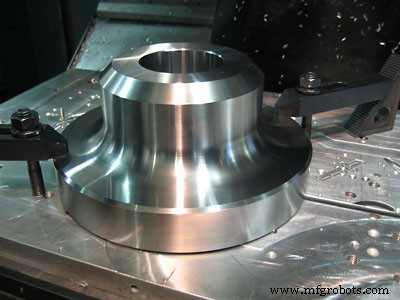
高圧クーラント
旋削用途では、クーラントの位置と圧力が重要です。適切に適用すれば、より高い切削速度と金属除去率を達成できます。唯一の欠点は、基材が部品表面に再堆積することです。これは切削戦略の計画と仕上げ加工時のクーラント圧力低減で克服できます。
一定の送り
チタンは加工硬化しやすく、材料を切削するとチタンが硬くなり、より多くの工具を摩耗させます。一定の送りにより、加工硬化した材料を最小限に抑えられます。
送り速度の増加
機械が許せば、送り速度を増やすことで工具が特定領域に費やす時間が減り、熱蓄積と加工硬化が工具の切れ刃に影響する時間がなくなります。
工具選定
PVDコーティング超硬チップがチタン切削に最も適した工具です。より新しく先進的な工具コーティングも提供可能で、TiAlN(チタンアルミニウム窒化物)などがあります。チタンは弾性材料なので、この鋭利な工具は絶対に不可欠です。鈍い工具は表面をこすり、びびりを引き起こします。
チップコントロール
チタンは長いチップを生成し、これが工具を損傷し、ワークピース表面に跡を残す原因になります。また、長く薄いチップは理想的ではなく、作業領域から熱を逃がすのに役立ちません。したがって、チタン加工では、より小さく厚いチップを作る理想的な工具と工具経路が理想的です。
工具経路
チタン加工時に適切な工具経路を選択することは、適切な工具を選択することと同じくらい重要です。チタン加工では、工具経路が常にワークピースに噛み合うことを絶対に保証する必要があります。溝切削時にサイクロイドパターンと組み合わせた工具経路は、溝が材料と噛み合う時間を短縮し、熱蓄積を制限するのに役立ちます。切削工具をワークピースに出し入れすることで、工具を深刻に損傷する衝撃と急激な動きを軽減できます。
工作機械
頑強な工作機械はチタンの成功加工に不可欠です。理想的なチタンフライス盤は剛性が高く、主軸が低回転・高トルクで回転できる必要があります。これにより切削時の振動吸収とチャタリング低減が可能になり、これはチタン合金加工時の一般的な問題です。
チタン加工の利点と欠点
チタン合金は軽量、高強度、良好な耐食性などの利点があるため、自動車業界で広く使用されています。最も使用されるチタン合金は自動車エンジンシステムです。チタン合金の低密度は可動部品の慣性質量を低減できます。同時に、チタン製バルブスプリングは自由振動を増やし、車体振動を減らし、エンジン回転数と出力を向上させます。
チタン合金を選択することで、関連部品の負荷応力を減らし、部品サイズを小さくできるため、エンジンと車両全体の質量を削減できます。部品の慣性質量低減は振動と騒音を減らし、エンジン性能を向上させます。他の部品へのチタン合金適用は、乗員の快適性と車の美観を向上させます。自動車業界での応用において、チタン合金は省エネと消費削減に推定し難い役割を果たしています。
高い耐食性、優れた生体適合性、全金属中最高の強度重量比。これらの特性により、チタン合金は航空宇宙と医療業界で特に求められる材料となっています。
他元素への親和性により、チタンは自然界では単体で見つからないため、複雑でエネルギー集約的なプロセスで精製する必要があります。これは、金属の初期製錬やその後の加工に関わらず、チタン合金の価格が他の金属よりはるかに高いことを意味します。
チタンのもう一つの大きな欠点は、加工プロセスにおける技術的困難さです。
関連記事:ステンレス鋼加工部品について
真鍮加工部品について
アルミニウム加工部品について
製造プロセス