



ダイカストとプレス加工(スタンピング)の違いを徹底比較
ダイカストとプレス加工はどちらも成形プロセスですが、以下の観点から違いを明確にできます:
- 成形方法が異なる
プレス金型は一般的にせん断成形に属し、プレス機で原材料を圧縮・せん断します。ダイカスト金型は成形金型に属し、溶融金属で金型キャビティを充填し、冷却過程で徐々に圧力をかけて成形します。
- 加工対象が異なる
プレス金型の対象は固体金属、ダイカスト金型の対象は液体金属です。
- 製品サイズが異なる
プレス金型で成形される製品部品のサイズは一般的に小さく、ダイカスト金型ではより大型の製品部品を製造できます。
- 生産コストが異なる
ダイカスト金型製造には研磨、クロムめっきなどの追加工程が必要なため、プレス金型による製品より製造コストが高くなります。
より詳細な説明は以下の通りです:
ダイカストとプレス加工の定義
ダイカストの定義
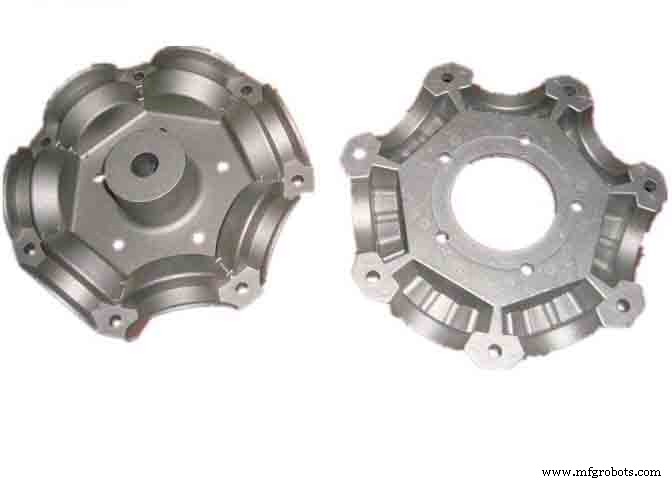
ダイカストは、金型キャビティを用いて溶融金属に高圧をかける金属鋳造プロセスです。金型はより強度の高い合金で作られ、プロセスは射出成形にやや似ています。
プレス加工(スタンピング)の定義
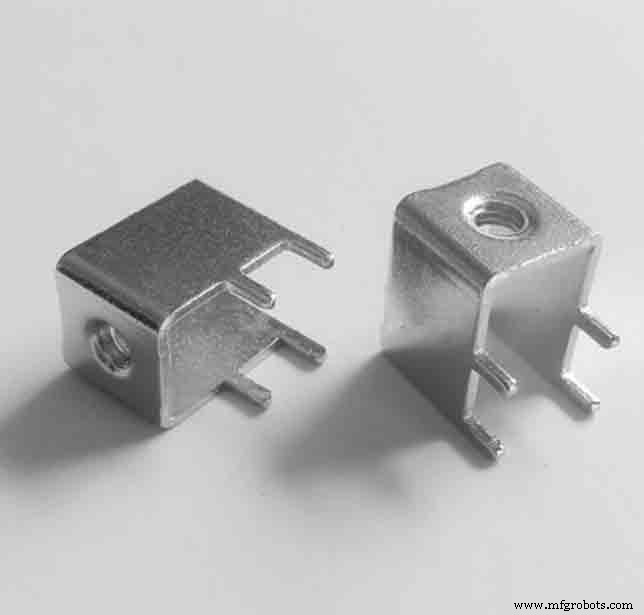
プレス加工とは、プレス機と金型を用いてストリップ、板材、パイプ、プロファイルに外力を加え、材料を塑性変形または分離させ、最終的に要求サイズと形状のプレス部品を得る成形加工方法です。
ダイカストとプレス加工の設備の違い
ダイカスト設備
ダイカストマシンは主にコールドチャンバー式とホットチャンバー式に分類されます。
- ホットチャンバー式ダイカストマシン
ホットチャンバー式ダイカストの溶湯プールは溶融状態の液体または半液体金属です。これらの金属は圧力で金型に充填されます。サイクル開始時、マシンのピストンが後退すると溶融金属がグースネックに充填されます。空圧または油圧ピストンが金属を圧縮し、金型に充填します。
ホットチャンバー式ダイカストの利点
- サイクル速度が速い(分あたり約15サイクル可能)、自動運転が容易。
- 金属溶解プロセスが非常に便利。
ホットチャンバー式ダイカストの欠点
- 融点の高い金属はダイカスト不可。アルミニウムもダイカスト不可(溶湯から鉄を持ち出すため)。ホットチャンバー式は一般的に亜鉛、鉛、スズ合金に使用。
- 大型鋳物のダイカストには一般的に不向き。
- コールドチャンバー式ダイカスト設備
ホットチャンバー式で対応できない金属をダイカストする場合にコールドチャンバー式を使用します。このプロセスでは、金属を別の坩堝で先に溶解します。溶融金属を非加熱のインジェクションチャンバーまたはノズルに移送し、油圧または機械圧で金型に射出します。コールドチャンバー式ダイカストマシンにも縦型と横型があります。
コールドチャンバー式ダイカストの利点
アルミニウム、マグネシウム、銅、高アルミニウム含有亜鉛合金など、融点の高い合金のダイカストが可能です。
コールドチャンバー式ダイカストの欠点
サイクルタイムが長いことです。
プレス加工設備
厚板には油圧プレスを使用します。その他は一般的に機械式プレスを使用し、アンコイラー、製品回収・搬送装置、金型マガジン、クイック金型交換装置などを装備します。コンピュータプログラム制御により、高効率自動プレス生産ラインを構築できます。
ダイカストとプレス加工の特徴
ダイカストの特徴
ダイカストを他の鋳造法と区別する主な特徴は高速と高圧です。
- 溶融金属が高速でキャビティを充填、一般的に10〜50m/s、80m/sを超えることも。充填時間は非常に短く、一般的に0.01〜0.2秒(鋳物サイズによる)。
- 溶融金属が圧力作用下でキャビティを充填し、より高圧下で結晶化・凝固。一般的な圧力は15〜100MPa。
- ダイカスト部品の寸法公差は非常に小さく、表面精度が非常に高い。ほとんどの場合、ダイカスト品は切削加工不要。
プレス加工の特徴
- プレス部品は薄く、均一、軽量、高強度。
- 精密金型使用により、ワーク精度はミクロンレベルに達する。
- コールドスタンピング部品は一般的に後加工不要、または少量のみ。ホットスタンピング精度はコールドより低い。
- プレス作業は便利で生産効率が高い。機械化・自動化が容易。普通プレスのストローク数は分あたり数十回、高速プレスでは数百〜数千回/分に達する。
- 金型寿命は一般的に長く、プレス部品品質が安定。プレス中、金型がプレス部品の形状・寸法精度を保証し、一般的に表面品質を損なわない。
- 幅広いサイズと複雑形状の部品を加工可能、プレス部品の強度と剛性が高い。
- 一般的に切りくずとスクラップが発生せず、材料消費が少なく、他の加熱設備も不要。したがって材料節約・省エネの加工法で、プレス部品コストは低い。
JTRはダイカストとプレス加工の両サービスを提供可能です。製品は通信、自動車・二輪車、パワーエレクトロニクス、医療機器、航空宇宙など幅広い分野で採用されています。ご要望をお聞かせください。専門チームが最適なソリューションをご提案します。
産業技術