



バインダージェッティング完全ガイド:仕組み・材料・メリット・デメリット
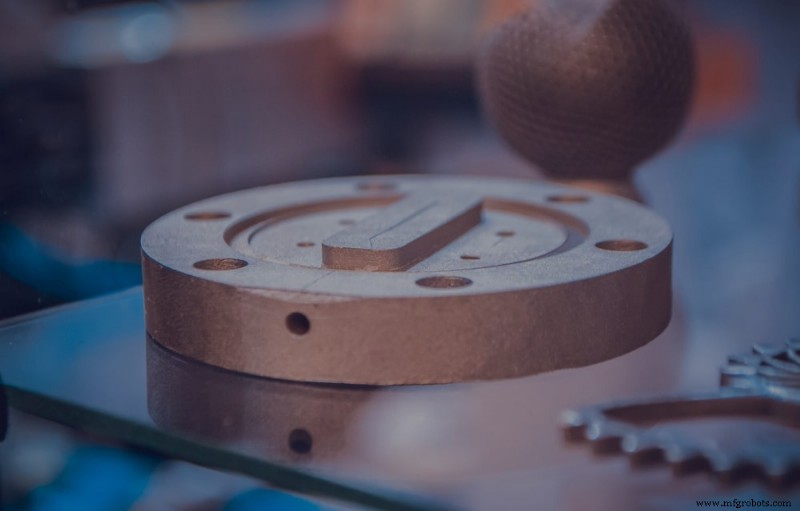
バインダージェッティングとは?1993年、マサチューセッツ工科大学(MIT)がこのインクジェット・イン・パウダーベッド型3Dプリントを開発し、多様な材料で複雑な部品をプリントできるようにしました。今日、バインダージェッティングは複数の業界で応用され、金属部品から大型砂型コア、フルカラー試作まであらゆるものを作れます。バインダージェッティングは高速でコスト効率が良いですが、多くの製品チームはこの製造プロセスに馴染みがありません。ここでは知っておくべきことを解説します。
バインダージェッティングとは
他の多くの3Dプリント手法が単一ノズルやレーザーで層ごとに部品を作るのに対し、バインダージェッティングは粉末層に液体バインダーを噴霧します。実際、バインダージェッティング3Dプリントプロセスは、2Dプリンタが紙にインクを乗せる仕組みに似ています。主に金属、砂、セラミックスのプリントに用いられ、速度、安価さ、大型部品プリント能力で知られています。
バインダージェッティングプロセスを始めるには、部品のデジタルモデルを作成し、スライスして製造パートナーに送ります。パートナーはそれをバインダージェッティングプリンタに入力します。次に、リコーターブレードまたはローラーがビルドプラットフォーム上に薄い粉末層を広げ、インクジェットノズルを備えたキャリッジが粉末層上を通過し、バインダー液滴を堆積させます。フルカラー部品を作る場合、このステップで着色インクも堆積させます。
ビルドプラットフォームはモデルの層厚に合わせて降下します。フルカラーモデルの層高さは通常100ミクロン、金属部品は50ミクロン、砂型材料は200〜400ミクロンです。次にブレードまたはローラーが表面を再コーティングし、部品が完成するまでプロセスを繰り返します。エンジニアは部品を硬化させて強度を高め、ビルドプラットフォーム上の loose powder(未固化粉末)から優しく取り出し、ブラシや圧縮空気で清掃します。
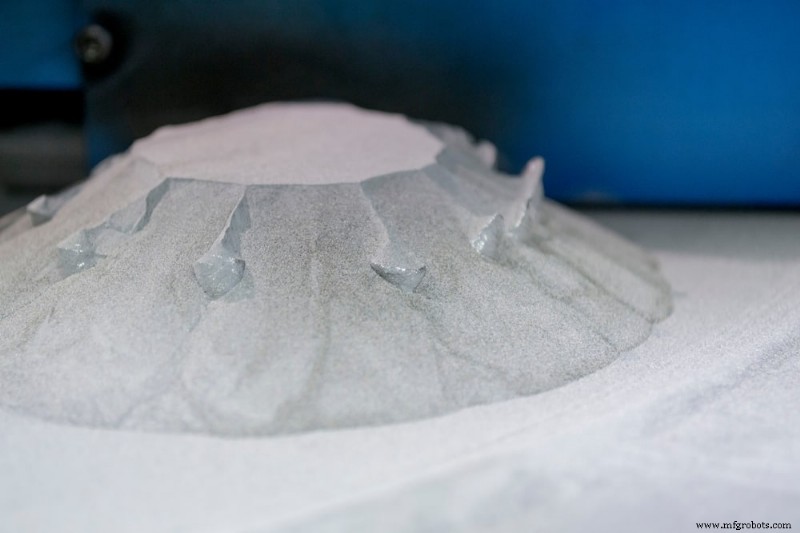
バインダージェッティングで作られたばかりの部品は「グリーン状態」にあり、通常高い多孔性と劣った機械的特性を持ちます。そのため、エンジニアはプリント後に材料に応じた後処理ステップを追加することがあります。例えば、金属部品は青銅などの低融点金属で焼結(シンタリング)が必要な場合があります。フルカラー部品はアクリル浸透で発色を改善できます。砂型コアや金型の場合、追加処理は不要です。
バインダージェッティングの一般的材料
バインダージェッティング材料は3カテゴリに分類されます:粉末、砂、金属。
サンドストーンとPMMA粉末
バインダージェッティング3Dプリントマシンは、バインダーを堆積させるプライマリプリントヘッドに加えて、着色用のセカンダリプリントヘッドを持つことが多く、サンドストーンやポリメチルメタクリレート(PMMA)粉末でフルカラーモデルを容易に作れます。しかし、後処理後も非常に脆く、地形図やフィギュアなど非機能モデルに最適です。
砂
砂とシリカ砂は比較的安価なので、使い捨て金型とコアの作成に適しています。バインダージェッティング砂は、従来法では困難または不可能な複雑形状の作成を可能にするだけでなく、寸法精度±0.3mmも達成できます。また:
- 追加後処理は不要。
- 砂型コア・金型の層厚は通常200〜400μm。
- ビルドサイズは最大2200 x 1200 x 600mm。
金属
バインダージェッティングは金属3Dプリントでも人気の選択肢です。選択的レーザー焼結(SLS)や選択的レーザー溶解(SLM)の10分の1以下のコストで、比較的大きなビルドサイズ(最大800 x 500 x 400mm)を実現します。バインダージェッティングは複雑形状に対応し、サポート構造が不要で、寸法精度±0.2mmです。
バインダージェッティングはスチール、チタン、クロム鉄鉱、銅などと互換性がありますが、どの金属を使っても部品強度向上のための後処理が必要です。後処理オプションには:
- 浸透(インフィルトレーション): 硬化部品を高温炉に入れます。バインダーが燃焼すると部品密度は約60%に低下します。エンジニアが青銅などの低融点金属でボイドを充填し、少なくとも90%密度まで高めます。浸透部品は比較的強く良好な機械的特性を持ちますが、浸透後約2%収縮します。
- 焼結(シンタリング): さらに優れた機械的特性が必要なら、金属部品を焼結できます。焼結は部品を炉で加熱し、バインダーを焼き切り、金属粒子を融合させます。焼結部品は高耐食性と3%多孔性を持ちますが、欠点は初期サイズから約20%収縮することです。この収縮は均一でない可能性があり、設計で20%収縮を見込んでいてもプリント後の不正確さを招くことがあります。
バインダージェッティングのメリットとデメリット
バインダージェッティングを選ぶと:
- 比較的高い寸法精度を達成: バインダージェッティングは常温で行われるため、反りを心配せず、部品は高い寸法精度を維持します。金属バインダージェッティングでは、二次後処理での残留応力除去も不要です。ただし、焼結後の収縮は避けられません。
- コスト削減: 金属部品のバインダージェッティングは、SLMやSLSの10分の1以上のコストで可能です。安価なだけでなく、レーザーではなく液体バインダーを使用するためエネルギー消費も少ないです。また、バインダージェッティング用セラミック・金属粉末は通常、SLS/SLM用粉末より安価です。同様に、フルカラー試作をバインダージェッティングで作れば、SLS/SLM/マテリアルジェッティングのわずかなコストで済みます。
- サポート構造不要: バインダージェッティングでは、未結合粉末が部品に必要なすべてのサポートを提供し、サポート構造が不要になります。これにより設計自由度が高まり、後処理時間短縮と材料消費削減につながります。
- 廃棄物削減: 未使用粉末の100%を将来のプリントに再利用でき、材料とコストを節約。比較すると、SLS 3Dプリンタで使用される粉末の再利用率は50%のみです。
- 大型部品や複数の小型部品を同時高速生産: バインダージェッティングマシンのビルドボリュームは最大2200 x 1200 x 600mmで、大型部品や複数の小型部品を同時製造できます。
しかし、バインダージェッティング使用時にはいくつかのデメリットも考慮すべきです:
- 金属バインダージェッティング部品は、多孔性が高いためSLS品より機械的特性が劣ります。
- バインダージェッティングは他の3Dプリントプロセスに比べ材料選択肢が限られます。
- 部品はグリーン状態で脆いため、粗いディテールしかプリントできません。
- ほとんどのバインダージェッティング部品は後処理が必要で、生産時間が大幅に延び、不正確さが生じる可能性があります。
Fast Radiusで3Dプリント
バインダージェッティングは大型プリントとフルカラー試作に最適な高速・安価な技術です。次のプロジェクトにバインダージェッティングが最適か?経験豊富な製造パートナーと協業すれば、正しい判断ができます。
Fast Radiusでは、最新3Dプリント技術に精通したプロフェッショナルチームが、設計の3Dプリント最適化、ニーズに合った材料と3Dプリント手法の選定などを支援します。今すぐお問い合わせください。
産業技術
- 予防保全:プロアクティブなケアが信頼性を高め、コストを削減する
- UIDを解き明かす:歴史・マンデート・未来の3部構成シリーズ
- Cプログラミング言語:包括的な概要
- C++プログラミング言語:概要と主要機能
- C#:Microsoftのモダンプログラミング言語の包括的概要
- MATLAB徹底解説:数値計算環境の決定版
- Python 概要:高水準、読みやすい、インタラクティブ、オブジェクト指向
- Javaプログラミング言語:進化、バージョン、応用分野
- Java 10の新機能とリリースモデル:6ヶ月サイクルとLTSの解説
- Java 9(JDK 9)の主要機能とメリット
- Java 8概要:関数型、ストリーム、日時APIなどの新機能