



板金製造:プロセス、材料、用途
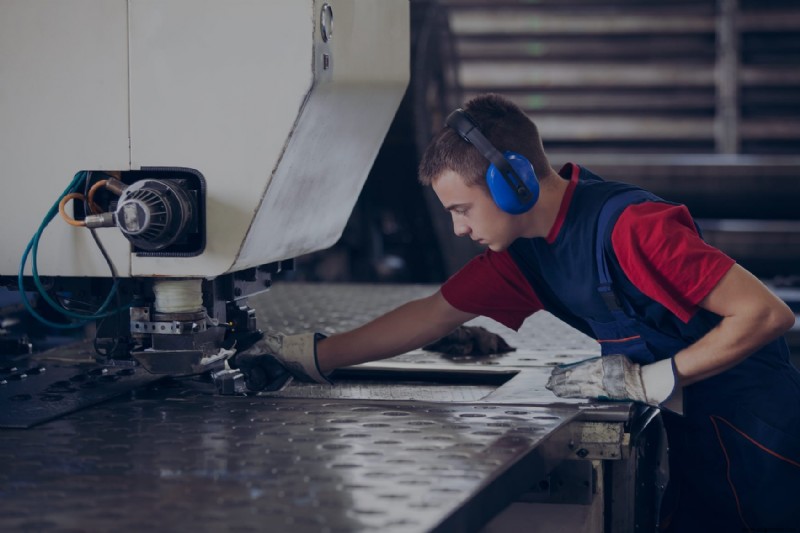
RFシールド、飛行機翼、自動車ボディ、屋根、ダクトワークに共通するもの? すべて板金製です。主に合金と厚さで定義され、板金厚は0.006〜0.25インチ(約0.15〜6.35mm)。この範囲外ではそれぞれ箔と板材と呼ばれます。大型・耐久・少フィーチャ部品に特に適し、比較的経済的・成形容易なため多用途に採用されます。
では板金製造には何が含まれ、エンジニア・プロダクトマネージャーは何を考慮すべきか?
板金製造プロセス
板金製造には複数の手法があり、多様なプロジェクトに対応可能。各プロセスにメリット・デメリットあり、メーカーは意図する最終用途に最適なプロセスを選択すべき。代表的板金製造プロセス:
レーザー切断
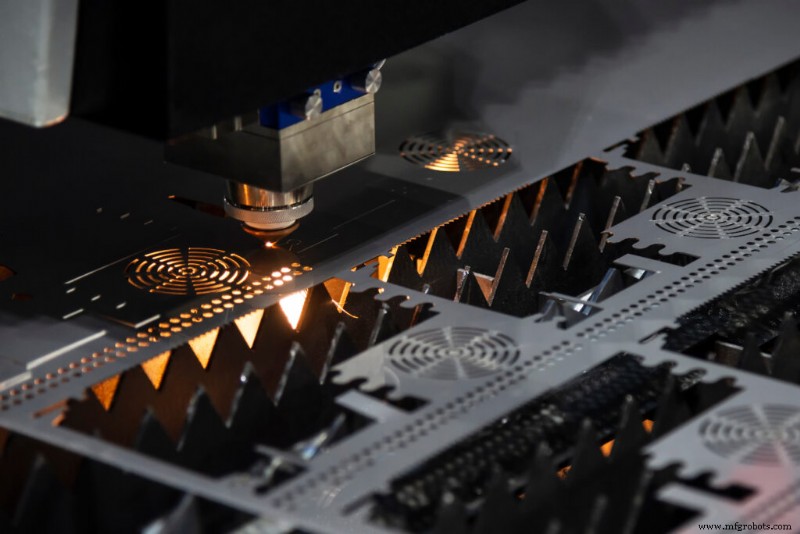
1960年代レーザー切断登場前は、所望形状に手作業でフライス加工必要。レーザー切断で板金から部品を大量生産可能になり、生産時間を大幅短縮。
曲げ加工
最も一般的な板金加工操作。プレスブレーキで部品に角度形成。曲げ位置・角度を高度に制御可能。しかし複雑形状創造には不向き。
成形加工
板金から複雑形状創造には成形加工が必要。ディンプル・ルーバー等の小さく詳細なフィーチャ追加可能。板金部品への剛性付与にも有効。
順送成形(プログレッシブフォーミング)
成形を次段階へ。より複雑フィーチャを板金製品に追加可能。折り紙的アプローチで板金を成形し、所望最終製品達成のためフィーチャを特定順序で追加可能。
板金材料の種類
板金はほぼあらゆる金属から製造可能だが、最も一般的はアルミニウム、鋼、黄銅。アルミニウムが圧倒的多用:安価、曲げ・成形容易、複雑形状創造に最適、耐食性も優れる。
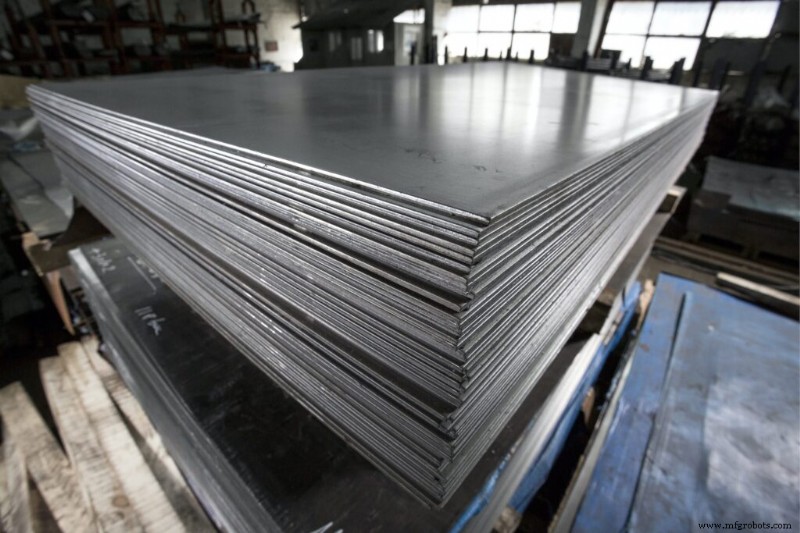
鋼は高強度・構造用途に適する。建物・大型機械での採用が一般的。黄銅は専門用途、特に電気用途に限定的。
板金設計・製造上の考慮事項
板金製造手法は積層でも減算でもないため、板金加工向け設計には他製造プロセスと異なる独自基準があります。
板金は製造工程全体で厚さ一定維持されるため、曲げ半径(どれだけタイトに曲げられるか、曲げ同士をどれだけ近接できるか)に影響。一般に薄いほど成形容易だが、剛性犠牲に。
主要板金特性理解も重要。曲げ加工は製造上困難を伴うが、対処は比較的シンプル。曲げは材料を伸ばし(従って薄くする)ため、フィーチャは曲げから離して配置し歪み回避。一般に材料厚の4倍以上の標準距離を曲げから確保推奨。
板金は今日最も汎用性高い材料の一つだが、デザイナー・エンジニア・プロダクトマネージャーが板金活用目指すなら、独自特性を考慮し適切に計画すべきです。
提供する他材料・製造プロセス詳細はこちらで。
Fast Radiusで部品製造を始めませんか?
お見積もりを開始する
産業技術