



CNCセットアップ:プロジェクトコストを制御する鍵
生産ランを予定通り、予算内で完了させるには、最初から期待されるプロジェクトコストを明確に把握するのがベストです。しかし、多くの製品チームにとって、正確なCNC加工プロジェクトコストを予測するのは容易ではありません。材料コストと被削性、パーツの複雑さ、後処理要件、実際のCNCマシンセットアップを考慮する必要があります。CNCセットアップが生産コストに与える影響を探ってみましょう。
CNCセットアップのコストドライバーを分解
設計の複雑さに応じて、CNCオペレーターは複数の面、平面、軸にフィーチャーを持つパーツを製造するために、複数のCNCマシンセットアップを使用する必要があるかもしれません。これらのフィーチャーを加工するには、オペレーターがパーツをマシンから取り出して裏返し、反対側を加工するか、別のCNCマシンセットアップに移動して製造プロセスを完了する必要があります。毎回、治具と工具の再キャリブレーションも必要です。また、パーツ加工に時間がかかるほど、プロジェクトコストは高くなります。
3軸フライス盤で1セットアップのみ必要なパーツは、工具アクセスのために1面のみが必要です(下図参照)。
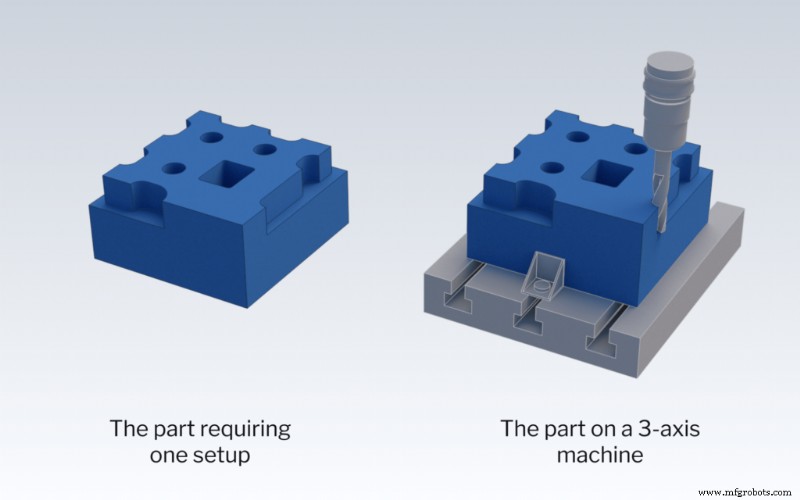
3軸マシンで複数セットアップが必要なパーツは、下図のように工具アクセスを必要とする複数の面を持ちます。
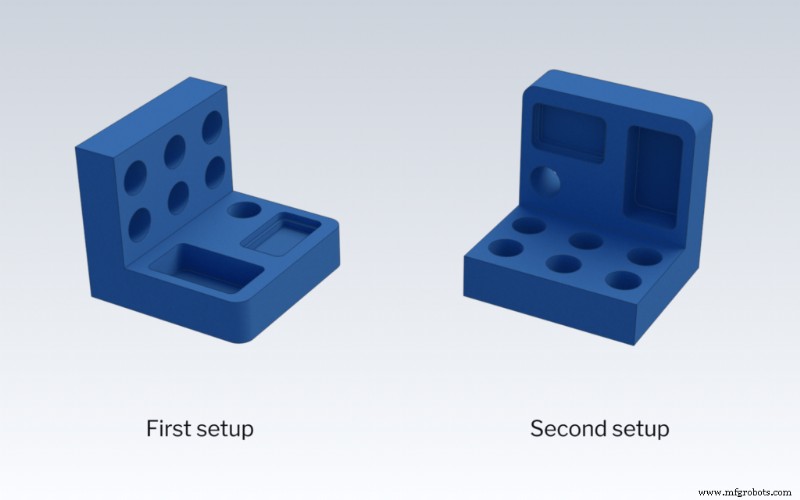
パーツが複数セットアップを必要とするかどうかを判断する際は、工具が設計内のすべての異なるフィーチャーにどうアクセスするかを考慮してください。
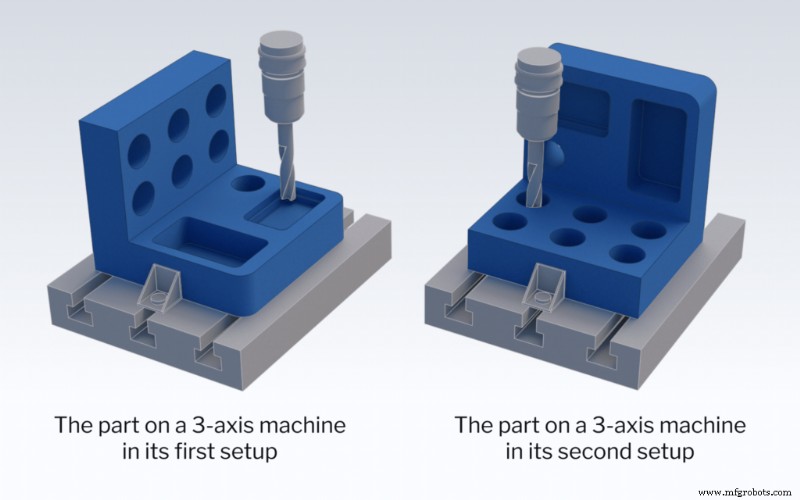
あらゆるCNCセットアップに関連する追加のコストドライバーには以下があります:
- 治具: 加工中、ブランクは治具を使用して固定された向きや位置に固定されます。治具は、不規則な形状のパーツ、標準バイスが工具パスを制限する場合、公差を確保するために必要になることがあります。マシニストがワークピースを固定するのに標準バイスだけで済む場合もありますが、特定プロジェクトのためにカスタム治具の設計・製作が必要になることもあり、リードタイムとコストを増加させます。
- 特殊/非標準CNC工具: 設計にユニークなフィーチャーがある場合、製造パートナーが新しいCNC加工工具を購入する必要があるかもしれません。これらの工具は通常50〜500ドルで、特に少量生産ランでは単価を急速に押し上げます。
- 工具パス: 工具パスは、加工プロセス中にCNCマシンの切削工具が従うプリセットコースです。マシニストは非効率または不要なアクションと工具移動を最小化・排除するために工具パスを最適化することがよくあります。これにより、生産ランの規模に関わらず、時間を節約し製造コストを削減できます。
CNCセットアップの財務的影響を検証
すべてのパーツとプロジェクトは異なるため、CNCセットアップがプロジェクトコストをどれだけ増加させるかを明確な数値で示すのは困難です。しかし、セットアップ数が多いほど、オペレーターがCNCマシンのリセット、工具の再キャリブレーション、新しい治具の設計に費やす時間が増え、これらすべてがプロジェクトコストを押し上げます。
セットアップ数だけがセットアップコストの唯一の駆動要因ではないことも重要です。例えば、エキゾチックまたは難削材を使用すると、オペレーターはCNCセットアップでよりゆっくり作業する必要があり、加工時間が長くなり材料コストが増加します。非標準工具の使用や最適化されていない工具パスでのCNCマシン稼働も、プロジェクトをより高コストにします。
予算を最大化し、CNC加工をよりコスト効率よくすることを目指す製品チームは、上記のポイントを念頭に置くことでインパクトを出せます。
コスト効率のためのCNC加工最適化
裏方でいくつか賢い決断をするだけで、全体的なプロジェクトコストを下げられます。CNC加工コストを可能な限り削減するには、以下を検討してください:
生産ランを増やす
単価を下げる最も簡単な方法の一つは、より多くのパーツを注文することです。製造パートナーが高価なCNC工具を使い、複雑な設計を実現するためにカスタム治具を製作しても、わずかなパーツしか製造しないなら、各パーツのコストは高額になります。より多くのパーツを同じ工具と治具で製造すれば、それらのコストがより均等に分散され、製造業者が原材料をより安く大量購入できるため、単価を大幅に下げられます。
材料を慎重に選定する
プロジェクトの材料選定には、強度、被削性、コスト、入手性など複数の要因が関わります。エキゾチック材料は高コストで、金属は一般的にプラスチックより高価です。一般的なルールとして、可能な限り一般的なアルミニウムをより高価な金属の代わりに使用して、全体的なCNCコストを下げることを検討してください。
材料の被削性も考慮すべきです。被削性の低い材料は製造コストを押し上げます。エキゾチック材料は高価な特殊工具を必要とし、加工速度が遅い材料は製造時間と機械稼働コストを増やします。可能な限り、低炭素鋼やアルミニウムのように、より速く、容易で、安く加工できる材料を選びましょう。
また、パーツとすでにサイズと形状が近い材料を探しましょう。これにより、大量の余剰材料を削り取るコストの無駄を防ぎ、加工時間も短縮できます。
標準工具、ブランク、ジグ、治具を使用する
大抵の場合、カスタマイズはコストを増やします。工具、ブランク、その他のオブジェクトは通常、整数と2の倍数の分数(1/4、1/8など)の標準サイズで提供されます。0.265インチ径のドリルが必要なフィーチャーを設計すれば、製造業者は要件を満たすカスタムドリルビットを調達する必要があります。しかし、0.25インチのようなより標準的な工具サイズを選べば、製造パートナーが手持ちの標準工具で対応できます。同様に、標準的な原材料ブランク、ジグ、治具、その他コンポーネントをカスタム要素の代わりに使用すれば、コスト削減と生産加速につながります。
標準治具を使うと工具アクセスが遮られる場合、複数セットアップを避けるためにカスタム治具を作るのが合理的です。幸い、積層造形技術を使えば、カスタム治具を迅速かつコスト効率よく作れます。
過度な公差指定を避ける
厳しい公差も製造コストとターンアラウンドタイムを押し上げます。オペレーターはより遅いペースで加工する必要があり、定期的にパーツを取り出して検査し、公差が正しいか確認する必要があるため、生産プロセスが長引き、全体コストが増加します。
過度な公差指定を避け、設定した公差がパーツの実際の要件と互換性があることを確認してください。消費者製品を作るなら、航空宇宙パーツに必要な極めて厳しい公差を使わないでください。試作を作るなら、最終製品より緩い公差を使うべきです。
早期にDFM(製造向け設計)チェックを実施する
製造前に潜在的問題を特定・修正するため、設計段階でDFMチェックを実施することもコスト抑制に役立ちます。特に以下に注意してください:
- 深いポケットやスロット: パーツに深い領域があると、マシニストはより長い工具を使う必要があり、それらはより高価で折れやすくなります。
- 鋭い内部コーナー: CNCドリルビットは円形なので内部コーナーに半径が残り、鋭い内部コーナーの実現が困難です。
- 狭い領域: 狭い領域には小径カッターが必要ですが、長い小径工具はチャタリングと折損しやすく、コスト増と品質低下を招きます。
これらの欠陥に気づいたら、パーツの再設計を検討すべきです。Fast Radiusダッシュボードにパーツをアップロードすれば、上記のような一般的なDFMエラーを簡単にチェックできます。
Fast RadiusでのCNC加工
CNCマシンセットアップは全体的な生産コストに大きく影響しますが、複数のCNCセットアップが避けられない場合もあります。良いニュースは、合理的な公差設定、製造向け設計、CNC材料の慎重な選択により、複数セットアップが必要でもプロジェクトをよりコスト効率よくできることです。Fast Radiusのような経験豊富な製造パートナーと協働すれば支援を得られます。
fastradius.comにパーツファイルをアップロードして即時見積もりを取得するか、弊社チームに連絡して、次のCNC加工プロジェクトを今すぐ開始しましょう。
Fast Radiusのリソースセンターで、CNC加工のトレンド、技術、ペインポイントなどについてさらに学べます。
産業技術
- 製造業におけるデータ分析プロジェクトの立ち上げ:実践ガイド
- CNCベンダー加工コストを削減する:次のプロジェクトのための実用的なヒント
- CNC機械加工コストを削減:時間短縮とコスト節約の実証済み戦略
- 品質向上で生産コストを削減:実証済み戦略
- CNC加工メーカー選び完全ガイド:失敗しない7つのチェックポイント
- CNC加工コストの理解:主要コストドライバーと削減戦略
- 中古CNC工作機械の探し方:包括的ガイド
- 中古CNC工作機械の清掃法:長寿命化と再販価値向上のエキスパート tips
- 失敗しないCNC工作機械選び|実務に役立つ8つの選定基準
- 中古工作機械でCNC加工コストを大幅削減:設計段階からのコストダウン術
- CNC加工コスト削減:精度と節約を両立する実証済み戦略