



効果的なバリ取り技術:用途とプロセスタイプ
精密加工において、部品は最初に材料除去加工を受けます。この工程では、旋削、切削、フライス、穴あけなどの工具を用いて、顧客仕様に合わせて金属から材料を削り出します。しかし、これらの加工工程によって、工具の進入・退出・切削の仕方によって、不要な突起や盛り上がり(バリ)が残ることがあります。
バリには工具の動き方によってさまざまなタイプがあります。主なバリの種類は以下の通りです。
- ロールオーバーバリ:工具が材料から退出する際に金属がせん断されて巻き込まれるバリ
- カットオフバリ:切断時に主部品から分離した残りの金属片
- テアバリ:パンチング加工で発生するギザギザのエッジ、切断面の側面に沿ってできるバリ
- サーマルバリ:加工熱で溶融した金属が蓄積し、制御不能に冷却固化したもの
- ポアソンバリ:工具によるせん断力と圧縮力で金属が変形・伸長して生じるバリ
これらの不要材料を除去するために、バリ取りと呼ばれる二次加工が行われます。バリ取り手法はいくつかあり、部品材質や最終的な表面品質・寸法への影響を考慮して最適なプロセスを選択します。
バリ取り手法の種類
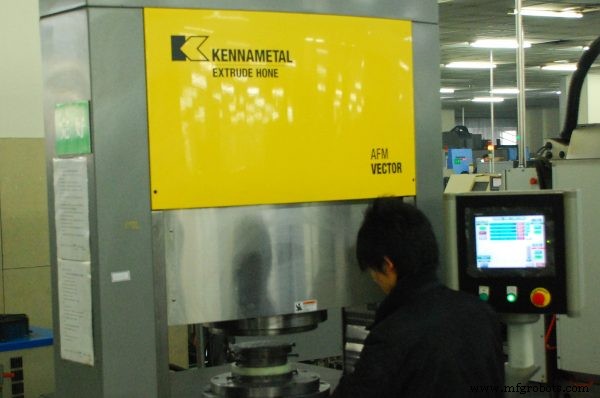
研磨流体バリ取り(アブレッシブフローデバリング)
研磨材をバリに向けて噴射し、表面の不整を除去します。また、部品表面に特定のテクスチャーを付与することも可能です。より滑らかな表面が必要な場合は、マイクロアブレッシブブラストが用いられます。
熱エネルギーバリ取り
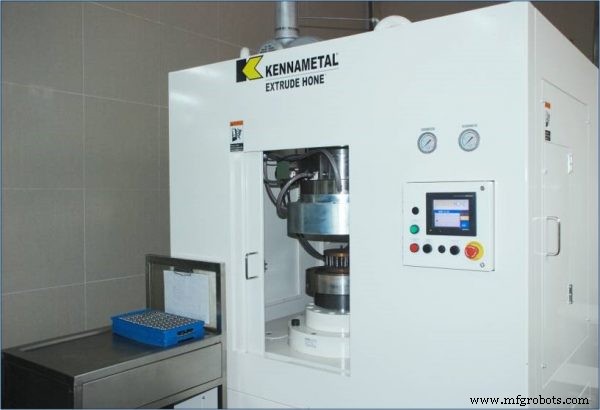
高温・腐食性ガスを短時間バーストでバリに吹き付け、熱でバリを気化除去します。部品本体は熱を効率よく放散し、ガスに長時間さらされないため影響を受けません。熱伝導率の低い材料に特に効果的です。
電解バリ取り(電化学的バリ取り)
電解作用を利用してバリを除去します。部品を陽極とし、絶縁工具を陰極として電解液に浸し、通電することでバリを溶解除去します。専用工具の設計により、高精度なバリ取りが可能です。
いずれのプロセスを用いるにせよ、バリ取り技術は部品の変形や金属片を除去し、寸法精度を確保するために不可欠です。バリを除去することで腐食を防ぎ、金属疲労やクラックによる部品破損を未然に防げます。Improのバリ取りプロセスについての詳細は、お気軽にお問い合わせください。
産業技術