



射出成形で避けるべき12の設計落とし穴:信頼性の高い成功のために
通常、部品を完璧にするためのベストプラクティスについて書くのが好きです。ハロウィンの季節にちなみ、恐ろしく悪い部品を避けるための「やってはいけないこと」をサービスライン別に紹介します。年間数十万個の部品を製造してきた中で、背筋が凍るような失敗例をいくつか見てきました! ここでは避けるべきポイントをまとめます。
射出成形の失敗例
肉厚を厚くしすぎる
肉厚は成形部品の重要な考慮事項です。壁が厚すぎると、シンク、反り、内部ボイド(空気ポケット)が発生しやすくなります。心配無用、ガイドラインを守ればこれらの問題を回避できます。注:これは一般的なルールであり、チャートに示された上下限の肉厚を持たない部品もあります。
| 樹脂 | インチ |
|---|---|
| ABS | 0.045 - 0.140 |
| アセタール | 0.030 - 0.120 |
| アクリル | 0.025 - 0.500 |
| 液晶ポリマー | 0.030 - 0.120 |
| 長繊維強化プラスチック | 0.075 - 1.000 |
| ナイロン | 0.030 - 0.115 |
| ポリカーボネート | 0.040 - 0.150 |
| ポリエステル | 0.025 - 0.125 |
| ポリエチレン | 0.030 - 0.200 |
| ポリフェニレンサルファイド | 0.020 - 0.180 |
| ポリプロピレン | 0.025 - 0.150 |
| ポリスチレン | 0.035 - 0.150 |
| ポリウレタン | 0.080 - 0.750 |
ドラフト角とRを実装しない
ドラフト角とRは、適切に設計された射出成形部品に不可欠です。ドラフト角は、材料が金型コアに収縮する際、部品表面へのドラッグを減らして金型からの離型を助けます。ドラフト角が不足すると、イジェクションシステムに過大な圧力がかかり、部品や金型を損傷する可能性があります。経験則として、キャビティ深さ1インチ(25.4mm)あたり1度のドラフト角を適用しますが、材料選定と金型能力によってはそれでも不十分な場合があります。必ず設計チームに確認し、部品に計画しているドラフト角が十分かどうかを確認してください。
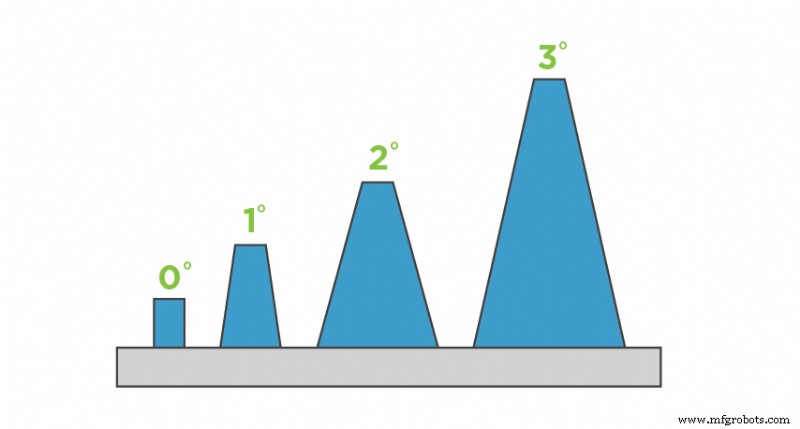
ドラフト角が部品の金型離型を助ける。様々なドラフト角を図示。
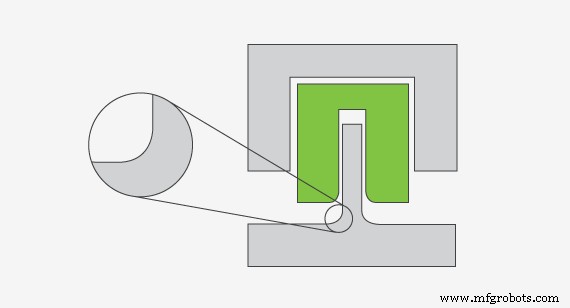
鋭いコーナーは応力集中が高くプラスチック流動を阻害。一方、丸みを帯びたコーナーは応力集中が低減しプラスチック流動が促進される。
一方、Rは射出成形に必須ではありませんが、部品に適用すべきです。鋭いコーナーを排除すると材料流動と部品一体性が向上します。金型キャビティを満たす樹脂は丸みを帯びたコーナーをよりスムーズに流れます。プラスチック樹脂は材料と金型への応力を最小限に抑える最小抵抗経路を取ろうとします。Rを設けることは部品離型を助け、金型から取り出す際の反りや破損の可能性を減らします。
ディープリブアプローチ:壁をリブとして設計したボックス。キャビティ加工と研磨コストが高い。コアキャビティアプローチ:コアキャビティ工法で設計したボックス。より大きく速いカッターで特徴にアクセス可能。研磨がより簡単かつ高速。
コア抜きやリブ設計をしない
コアとキャビティは、金型のA側とB側(上半分と下半分)と呼ばれることがよくあります。コアキャビティアプローチによる部品設計は、製造時間とコストを節約し、全体的な部品外観を改善できます。この設計技法では、外側と内側の壁にドラフト角を付けて互いに平行にします。この方法により、均一な肉厚を維持し、部品一体性を保ち、強度と成形性を向上させ、全体的な製造コストを削減します。
3Dプリントの危険性
多くの3Dプリントの間違いは製造プロセス固有です。当社の積層プロセスは互いに異なり、独自の考慮事項を伴います。ここでは避けるべき3つのプリント問題を紹介します。
高解像度STLファイルをアップロードしない
低解像度のSTLファイルを受け取ることがあり、これが粗いファセット(宝石のような表面)を引き起こす可能性があります。低解像度ファイルでも製造は妨げられませんが、美観に影響する可能性があります。ほとんどのCADモデリングソフトではエクスポート設定で解像度を調整できます。STLを高解像度にすることを推奨しますが、アップロードや操作ができないほど大きくない、約100MB以下にしてください。別の選択肢として、当社側でSTLに変換できるSTP/STEPファイルを提出することもできます。
STLファイル以外にも、ネイティブSolidWorks(.sldprt)、ProE(.prt)ファイル、およびIGES(.igs)、STEP(.stp)、ACIS(.sat)、Parasolid(.x_tまたは.x_b)形式で出力された他のCADシステムからのソリッド3D CADモデルを受け付けています。
SLSとMJFで収縮を回避しない
材料の不均等な分布がある部品では差動収縮が発生する可能性があります。部品の一方が他の部分よりはるかに厚い場合、冷却速度が異なります。厚い部分は薄い部分より遅く冷却されるため、収縮が生じることがあります。部品に厚い特徴が必要な場合、その特徴を約0.100インチ(2.54mm)から0.125インチ(3.175mm)のシェルに中空化することを推奨します。可能であれば、部品全体の厚みを大きな特徴のシェル厚に合わせてください。
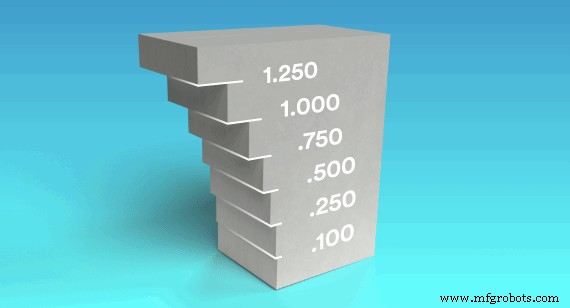
DMLS設計時はオーバーハング(部品形状の急激な変化)に注意。この例では、次の層が前の層より大きい場合、オーバーハングが生じる。
金属3Dプリント部品で大きなオーバーハングを避けない
部品設計に滑らかな傾斜を与える自己支持角度とは異なり、オーバーハングは部品形状の急激な変化です。DMLS/金属3Dプリントは、ステレオリソグラフィーや選択的レーザー焼結などの他の3Dプリント技術と比較して、オーバーハングのサポートがかなり限られています。オーバーハング設計時は限界を押し広げないのが賢明です。大きなオーバーハングは部品ディテールの低下を招き、最悪の場合ビルド全体のクラッシュを引き起こします。金属3Dプリント部品の設計ヒントを参照し、DMLSが如何に複雑で耐久性があり軽量な金属部品を作れるかをご確認ください。
CNC加工のミス
不要な機械加工を必要とする特徴を避けない
よくあるミスの一つは、機械切削を必要としない領域を持つ部品を設計することです。このような不要な加工は部品のランタイムを増やし、ランタイムは最終製造コストの主要なドライバーです。この例では、部品の用途に必要な重要な円形形状を指定しています(右画像の左側イラスト参照)。中央の正方形穴/特徴を機械加工し、周囲の材料を切り取って完成部品を露出させる設計です。しかし、このアプローチは残り材料を機械加工で除去するため、ランタイムを大幅に増やします。
よりシンプルな設計(右画像の右側イラスト)では、ブロックから部品を直接切り出すだけで、余分な材料の無駄な機械加工を完全に排除できます。この例での設計変更により、機械加工時間をほぼ半分に削減できます。設計をシンプルに保ち、余分なランタイム、無駄な機械加工、そしてコスト増を避けましょう。
背が高く薄い壁を設計に取り入れる
CNCマシンで使用される切削工具は加工力でわずかにたわみ、被削材も同様です。これにより、望ましくないリップル面や部品公差への適合困難などの問題が生じます。壁が欠けたり、曲がったり、折れたりすることもあります。壁が高いほど(当社の最大は2インチ/51mm)、材料の剛性を高めるためにより厚くする必要があるかもしれません。壁の幅と高さの比率は3:1が経験則です。壁にドラフト角を付けてテーパー状にすれば、加工が容易になり、残留材料が少なくなります。
小さな文字や浮き文字を追加する
部品番号、説明、会社ロゴなどをフライス加工で入れる必要がある場合があります。文字を追加するとコストが増えます。そして文字が小さいほどコストは高くなります。非常に小さなエンドミルで文字を切削するため、比較的低速で動作し、部品のランタイムが増え、結果として最終コストが増えるためです。一方、部品が許容すれば大きな文字を切削する方がはるかに速く、コストを削減できます。プロのヒント:可能であれば、浮き文字ではなく彫り込み文字を選択してください。
板金の悩み
曲げ線に近すぎる位置に特徴を配置する
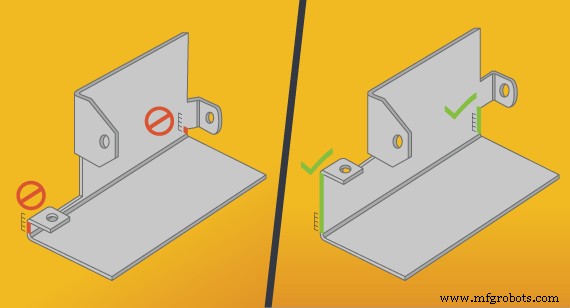
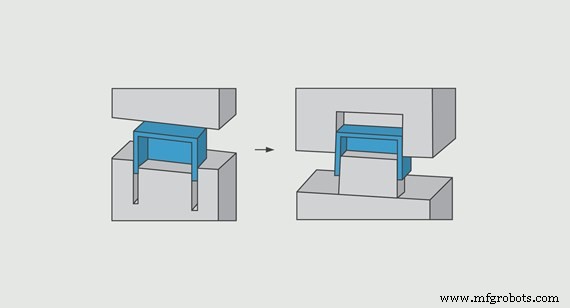
穴、タブ、その他の特徴をどこに配置するかを注意深く検討し、この例のように曲げに近すぎないようにしてください。
製造中に困難を生む最速の方法は、穴、タブ、その他の特徴を曲げ線に近すぎる位置に配置することです。では、どのくらい近づけることができるか? 4Tルールに従ってください。すべての特徴を材料厚の4倍以上離して曲げ線から離してください。設計で0.050インチ(1.27mm)の銅を指定しているなら、特徴に少なくとも0.200インチ(5.08mm)のクリアランスを与えてください。そうしないと、プレスブレーキで部品が不自然に変形し、誰も望まない結果になります。
垂直な板金コーナーを設計する
プレスブレーキで板金を曲げると、完璧な90度の角度にはなりません。工具に丸みがあるため、曲げにRが付きます。その曲げ部分の長さを測り、2で割ると曲げRが得られます。これはそれを作った工具によって定義される数値です。
最も一般的な内側曲げR(当社のデフォルト)は0.030インチ(0.762mm)です。重要な考慮事項として、外側曲げR(プレスブレーキ工具セットのダイ側で形成される)は、材料厚プラス内側曲げRに等しいことを覚えておいてください。一部の設計者は各曲げで異なるRを設定したがりますが、コスト削減が最優先なら、すべての曲げで同じRを使用することを選択してください。
ハードウェア仕様を含めない
トップレベルアセンブリ情報に詳細を含めることで、どの種類のハードウェアを使用したいかを製造業者に常に伝えてください。たとえば、セルフクリニチングナットを入れたい場合。設計ファイルにこれを指定して、期待する部品位置に期待するものが配置されるようにしてください。これら12の「やってはいけない」ヒントを意識することは良いスタートですが、製造プロセスを開始したら、優秀なアプリケーションエンジニアと協力して部品設計について助言を受けてください。どの製造プロセスを選んでも、彼らはあらゆる段階であなたの部品が完璧に仕上がるようサポートします。
産業技術
- 修理なのに修理じゃない?真の修理を見分ける方法
- 2025年までに消滅する5つの製造慣行
- PPEの永続的台頭:安全と経済へのメリット
- シャーシホイール不足:移動手段の欠如がグローバルサプライチェーンを停滞させる
- 配管応力(パイプストレイン)を防ぎ、高額な損傷を回避する5つのエキスパートヒント
- 航空宇宙・軍事用途向け先進PCBソリューション
- 応急処置的な工具ホルダー延長をやめよう:信頼性の高い加工のためのワークフロー最適化
- AIは単なるアプリではない—ビジネス成功のための強力な方法論
- 産業現場の作業員安全を高める3つの主要戦略
- 工作機械クーラント劣化時の安全な除去・廃棄ガイド
- 品質管理成功のためのISO 9000必須知識8選