



表面仕上げの単位、記号、主要チャートを理解する
表面仕上げとは?
表面仕上げは、表面テクスチャや表面形状とも呼ばれ、レイ(加工目)、表面粗さ、うねりの3特性によって定義される表面の性質です。完全に平らな理想面(真の平面)からの微小な局所的偏差で構成されます。
表面テクスチャは、滑り時の摩擦と移動層形成を制御する重要な要因の一つです。滑り条件下での摩擦と摩耗に及ぼす表面テクスチャの影響を研究するために、多大な努力が払われてきました。
表面テクスチャは等方性または異方性になり得ます。表面テクスチャによっては、滑り時にスティックスリップ摩擦現象が観察されることもあります。
各製造プロセスは固有の表面テクスチャを生み出します。プロセスは通常、結果として得られるテクスチャが使用可能になるよう最適化されます。必要に応じて、初期テクスチャを変更するための追加プロセスが加えられます。
後工程としては、研削(砥粒切削)、研磨、ラッピング、ブラスト、ホーニング、放電加工(EDM)、フライス加工、リソグラフィ、工業用エッチング/ケミカルミリング、レーザーテクスチャリングなどがあります。
表面仕上げの定義
表面仕上げ、別名表面テクスチャまたは表面形状は、レイ、表面粗さ、うねりの3特性で定義される表面の性質です。完全に平らな理想面(真の平面)からの微小な局所的偏差で構成されます。
表面仕上げは、レイ、表面粗さ、うねりによって特徴づけられる表面の全体的なテクスチャの尺度です。これら3特性を含む場合、表面テクスチャと呼ばれることが多く、機械技師が表面粗さを表面仕上げと呼ぶこととの混同を避けるためです。表面テクスチャと類似の用語に表面トポロジーがあります。
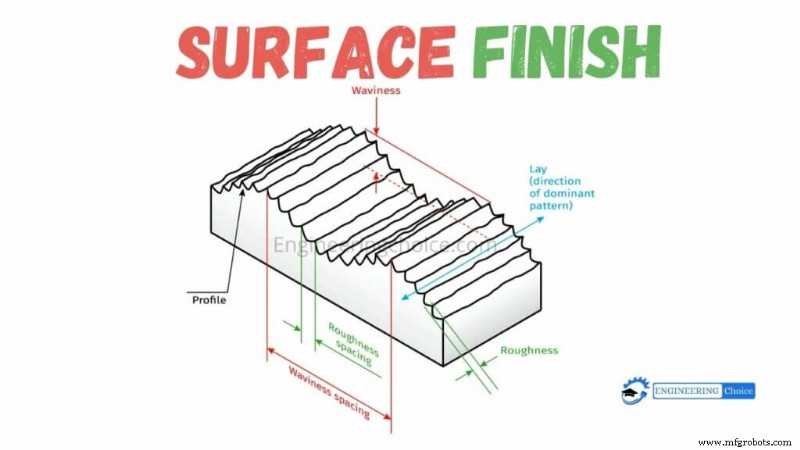
以下の図は、うねり、レイ、粗さの関係をイメージするのに役立ちます:
レイ(加工目)
レイは、表面の支配的なパターンとその方向を表す用語です。レイは一般的に製造プロセスによって生じ、平行、垂直、円形、クロスハッチ、放射状、多方向、等方性(無方向性)などがあります。記号と解釈については後述の記号セクションで説明します。
うねり
うねりは、最も広い間隔で存在する表面仕上げの変動を指します。これらの周期的な不完全さは粗さサンプリング長より大きいですが、平坦度欠陥と見なされるほど大きく、長く、不規則ではありません。
表面うねりの一般的な原因には、加熱・冷却による歪み、チャタリングやたわみによる加工欠陥があります。
うねりは評価長で測定され、その長さのうねりプロファイルが生成されます。うねりプロファイルには、粗さ、平坦度、形状変動による不規則性は含まれません。
うねり間隔(Wsm)は波の山から山までの間隔、波高は平均うねり(Wa)または全うねり(Wt)パラメータで定義されます。
うねり要求は粗さ要求ほど一般的ではありませんが、ベアリングレースやシール面など特定部品では重要になることがあります。
表面粗さ
表面粗さ(略して粗さ)は、表面幾何学の小さな不規則性を指します。粗さは表面仕上げの中で最も一般的に指定、測定、計算される側面であり、多くの人が「表面仕上げ」という言葉を粗さのみを指す意味で使っています。
表面仕上げ記号
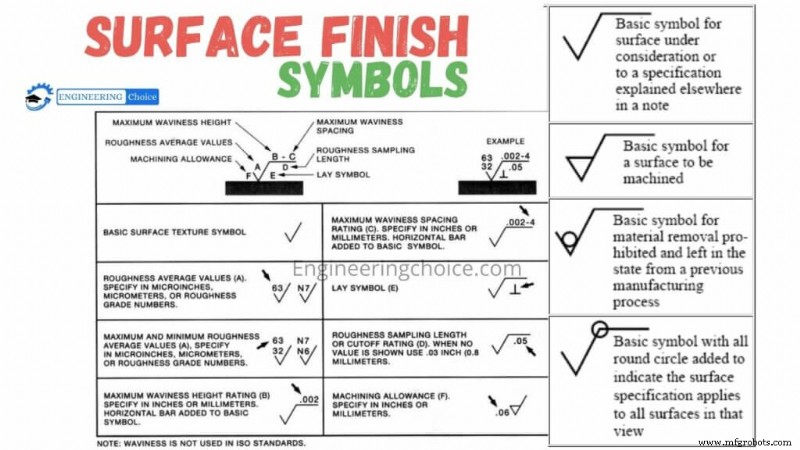
基本的な表面仕上げ記号は、先端が指定面に接するチェックマークです。この記号のバリエーションにより、以下の表のように追加指示が与えられます。
表面仕上げの単位
Ra – 算術平均粗さ
Raは算術平均(AA)またはセンターライン平均(CLA)とも呼ばれます。粗さプロファイルとその平均線の間の面積の平均値です。グラフ的には、粗さプロファイルと中心線の間の面積を評価長で割ったもの。評価長は通常5サンプル長で、各サンプル長は1カットオフ長に等しい。
Raは最も一般的に使用される表面仕上げパラメータです。その理由の一つは、信号の絶対値を取りアナログ電子回路で積分するのが比較的容易で、デジタル回路を持たない機器でもRaを測定できるためです。
Raは一般的ですが、単独では表面粗さを完全に特徴づけるには不十分です。用途によっては、同じRaでも性能が大きく異なることがあります。以下は同じRaでも形状が大きく異なる4つの表面例です。
これらの違いを区別するには、さらなるパラメータが必要です。
Rmax – 最高峰から最低谷までの垂直距離
Rmaxは、Raのような平均値に依存する指標では明確でない傷やバリなどの異常に特に敏感です。
Rz – 欧州で好まれる指標
Rzは欧州、特にドイツでRaより好まれることが多いです。Raのように中心線から測定するのではなく、5つのサンプリング長内での最大5つのピーク・トゥ・バレー差の平均を測定します。Raは極値に比較的鈍感ですが、Rzは極値を測定するよう設計されているため、極値に敏感です。
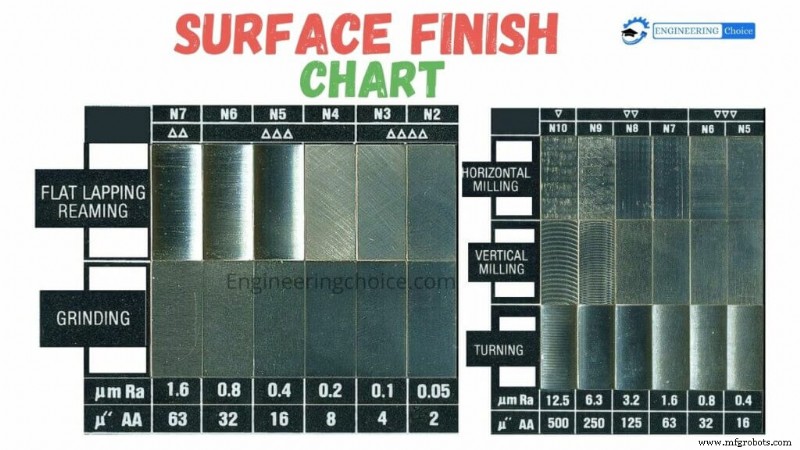
表面仕上げチャート
重要ポイント
- 表面仕上げはうねり、レイ、粗さで構成されるが、図面では粗さのみ指定されるのが一般的。
- Raは平均粗さで、表面高さ変動を過小評価しがち。
- Rzは平均粗さ深さで、最も深刻な表面高さ変動の大きさを近似。
- ほとんどの場合 Ra < Rz。概算換算:7.2 × Ra = Rz(あくまで概算)
- 粗さがSI単位(μm)か英単位(μin)で指定されているかを確認することが重要。
- 滑らかな表面は製造工程が増えるため高コスト。許容される最も粗い仕上げを指定してコストを最小化すべき。
製造プロセス
- アルミニウム砂型鋳造のマスター:優れた表面仕上げのための技術
- CNC加工部品の表面仕上げを極める:必須のDo's & Don'ts
- 平面研削解説:製造業におけるメリットと用途
- 表面粗さ(サーフェスラフネス)完全ガイド:単位、チャート、測定技術
- 表面仕上げ(表面テクスチャー)完全ガイド:単位、記号、実用チャート
- 表面粗さマスター:測定と機能の包括ガイド
- インベストメント鋳造で優れた表面仕上げを実現
- 標準機械加工表面仕上げの理解:定義、重要性、ベストプラクティス
- サイクルタイムと表面仕上げの両立:生産性と品質の最適化
- DIN 1725-1 3.3211 T4 アルミニウム合金 (AlMgSi0.5 / 6063相当) - 耐食性・陽極酸化・溶接性に優れる
- DIN 1725-1 3.3211 T6 アルミニウム合金 (6063相当) - 高強度・耐食性・陽極酸化対応プレミアム材