



馬蹄の完全ガイド:種類、歴史、製造の秘密
概要
馬蹄(ホースシュー)は、硬いまたは不整地での摩耗から馬の蹄を守る必須の保護具です。保護に加え、歩様の改善、姿勢矯正、干渉問題の緩和——ストライド中に蹄が内側に振られる「ウィンギング」を、スクエアトーシューズなど特殊形状で修正——にも役立ちます。
伝統的に馬蹄はU字型の金属板です。鋼鉄が最も一般的ですが、アルミニウムとプラスチックコーティング金属もあり、それぞれ異なる利点があります。アルミニウム製は高価ですが軽量で耐食性に優れます。着脱式プラスチックインサート付き二片式鋼鉄シューズは、多様な騎乗条件に柔軟に対応します。木樽に梱包されていた初期製品にちなむ「ケグシュー」が、レジャー騎乗の標準です。装着は簡単:神経のない高密度の蹄に釘を打ち込むだけで、迅速、安全、高効果です。価格は材質と設計により80〜280ドル程度。
品種、競技、機能的ニーズに合わせて約15種類のシューズがあります。例えば、サラブレッド競走馬の前蹄には軽量アルミニウム製レーシングプレート、後蹄には埋め込み鋼鉄付きアルミニウムベースのハイブリッドコークシューで耐摩耗性を向上。スタンダードブレッド競走馬はハーフラウンドと溝付き「スウェッジ」前蹄シューズに鋼鉄後蹄シューズを組み合わせ、速歩と側対歩で使い分け。障害飛越とハンターは幅広ケグ型シューズにオプションのトラクションスタッドでグリップ向上。重種馬は大型・体重に対応した重厚なシューズ、サドルブレッズは最適な歩様のため前方が狭いトーウェイトシューズを使用。各設計は特定のパフォーマンスと健康要件を満たすようエンジニアリングされています。
歴史
数世紀にわたり、馬は米国の輸送と農業の基盤でした。自動車の登場により馬の個体数は1910〜1960年に急減。1960年代に競馬とレジャー騎乗の復活で個体数は回復し、その後安定しています。プロ競馬の減少はレジャー騎乗と馬術競技の増加で相殺され、馬の文化的意義は依然として強いです。
馬蹄の鍛造と装着技術は中世に遡り、冶金学の発展に重要な役割を果たしました。鍛冶屋——ラテン語のferrum(鉄)に由来するファリアーとも呼ばれる——は炉、金床、トング、ハンマーを用いて鉄を機能的な蹄保護具に成形しました。工程は蹄の清掃・成形、靴を赤熱させ鍛造フィット、水で急冷、釘で固定というもの。現代では機械が手作業鍛造に取って代わっていますが、基本技術と道具は業界に不可欠なままです。
原材料
最も広く使用される材料は低炭素軟鋼(A-36)で、直径0.5〜0.7インチ(1.27〜1.8cm)の丸棒として入手可能。これらを各シューズタイプに合わせた長さに切断し、鍛造成形します。
設計
馬蹄設計は品種、活動、機能によって異なります。標準的な大量生産シューズは、精密な寸法に合わせた二分割ダイスで打ち抜かれ、一貫性が確保されます。シューズが摩耗したら新しいダイスを製造。跛行や病気の馬用特殊シューズはファリアーが手作業で製作し、伝統的なU字ではなくハート形などで治癒を促すこともあります。
製造プロセス
最古の金属成形法の一つである鍛造が、馬蹄製造の核心技術であり続けています。プロセスは主に3段階に分けられます:
切断と曲げ
- 丸棒を正しい長さにせん断。切断装置は手動またはフットペダル駆動。
- 誘導炉またはガス炉で約2,300°F(1,260℃)まで加熱し軟化。
- 馬蹄形状のダイスまたはプランジャーを用いて、丸棒を必要な形に曲げる。
鍛造
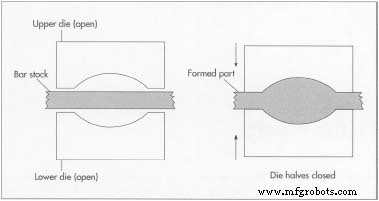
- ドロップフォージングで曲げた丸棒を最終寸法を付与するダイスに圧入。動力ハンマーと金床で精密に成形。
仕上げ工程
- 鍛造後、パンチプレスで1シューズあたり8個の釘穴を開ける。
- トリミングプレスで余分な材料(フラッシュ)を除去し、クリーンなエッジに。この段階ではシューズは高温(1,900〜2,000°F / 1,038〜1,093℃)を保持。
- 45〜60分の自然冷却で作業温度まで低下。
梱包
- 冷却済みシューズを手作業で25または50ポンド箱に梱包。50ポンド箱には約80個入り。15または30ペア入り箱を提供するメーカーも。
品質管理
原材料は出荷前に化学仕様で試験。防錆のため丸棒はタープ下で保管。鍛造中、作業員がダイスの摩耗と欠陥を検査。寸法公差——幅と厚さ——は1/16インチ以内に維持、釘穴の位置と完全性を確認。不良品や変形品は再加工またはリサイクル。
副産物と廃棄物
トリミングされたフラッシュは回収され、スクラップヤードで再溶解・再圧延。不良シューズも再処理・再利用され、廃棄物は最小限に抑えられます。
将来展望
鋼鉄が馬蹄の主要材料であり続ける一方、鍛造プレスはますます自動化・プログラム化が進むでしょう。設計革新はニッチ市場——競技用トラクション向上、耐久騎乗用軽量材料——に対応し続けます。
全体的な馬の個体数は比較的安定すると予想されますが、地域差は生じます。ニュージャージー州など不動産価格の高い州では馬用地が制限される一方、ミシガン州では農地転用とカジノ拡大により1984〜1997年に馬の数が20%減少しました。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- ブレーキシュー継目溶接機:安全溶接のための専門ガイド
- 産業用ブレーキシューリライニング:コスト削減と安全性を両立する賢い修理
- 馬力の進化:神話から現代の測定単位へ