



ポリウレタン:化学、用途、生産概要
ポリウレタンはカルバメート(ウレタン)結合(–NHCO2)を主鎖に持つ直鎖高分子です。この結合はジイソシアネートとポリオールの反応で形成され、1930年代後半に初めて探求されました。今日、ポリウレタンはその汎用性で評価され、建築断熱材、表面コーティング、接着剤、固体プラスチック、スポーツウェアなど多岐にわたる分野で活用されています。
概要
ポリウレタンはポリカーバメートとも呼ばれ、繰り返し単位(モノマー)からなる高分子(ポリマー)の広いクラスに属します。その決定的特徴は主鎖内にカルバメート基(–NHCO2)を持つことです。
合成ポリウレタンの製造は、ジイソシアネート(OCN–R–NCO)とジオール(HO–R–OH)の縮合反応から始まります。初段階で2分子が結合し、一方の末端に反応性アルコール(OH)、他方にイソシアネート(NCO)が残ります。これら反応性末端がさらなるモノマーと連続反応し、常温でも急速に高分子量鎖を生成します。市販グレードではエステル、エーテル、アミド、尿素結合など他の官能基を導入し性能調整することが多いです。
歴史
ドイツの化学者フリードリヒ・バイエルが1937年、トルエンジイソシアネートと二価アルコールを反応させポリウレタン化学を最初に探求。ペルロンUという初期結晶性ポリウレタン繊維を生み出しました。第二次世界大戦中、ゴム代替材探索で弾性ポリウレタン開発が加速、1940年に初のポリウレタンエラストマー生産、ゴム代替となる練りゴムタイプを実現。ポリウレタンが細糸紡績可能である発見によりナイロンと組み合わせ、軽量伸縮性衣料が可能に。
1953年、米国で軟質ポリウレタンフォームの商業生産開始、断熱材として急速に不可欠に。3年後により安価で柔軟なフォーム登場、1950年代後半には成形可能ポリウレタン利用可能。以降、スパンデックス繊維、ポリウレタンコーティング、熱可塑性エラストマーが相次いで登場。
原材料
ポリウレタン合成にはモノマー、プレポリマー、安定剤、着色剤等多様な原料を使用。
イソシアネート
ジイソシアネートが主要反応剤。高反応性イソシアネート基(NCO)を持ちます。代表的なのはトルエンジイソシアネート(TDI)とポリメリックイソシアネート(PMDI)。TDIはトルエン硝化→ジアミン還元→異性体分離で製造。PMDIはアニリン・ホルムアルデヒドポリアミンのホスゲン化で得られます。その他、1,5-ナフタレンジイソシアネート、ビトリレンジイソシアネート等の高性能イソシアネートはより高硬度・高融点でエラストマー用途に適します。
ポリオール
ポリオールはイソシアネートと反応するアルコール基(–OH)を供給。環式エーテルのアルキレンオキシド重合で得られるポリエーテルポリオールが頻繁に使用。代表例:ポリエチレングリコール、ポリプロピレングリコール、ポリテトラメチレングリコール。軟質フォームと熱硬化性エラストマー向けに選定。ポリエステルポリオールはテレフタル酸生産副産物が多く、フォームとコーティング用途で採用。かつてポリエステルポリオール優勢でしたが、コスト低く同等性能のポリエーテルポリオールが主流に置き換わりました。
添加剤
ポリウレタン配合は熱、光、大気汚染物質、塩素から保護するため安定剤添加。ヒドロキシベンゾトリアゾールでUV遮蔽、酸化防止剤で酸化抑制、第三級アミン化合物で窒素酸化物による変色防止。用途に応じ防カビ剤添加。重合後は天然白色のため、着色剤(分散染料や酸性染料が主)で所望外観に調整。
設計
ポリウレタンは4つの主要形態で生産:エラストマー、コーティング、軟質フォーム、架橋フォーム。
エラストマーは伸縮自在で形状回復し、強度・柔軟性・耐摩耗性・衝撃吸収性が求められる用途に最適。熱可塑性ポリウレタンエラストマーは複雑形状に成形可能で、自動車部品、スキーブーツ、ローラースケートホイール、ケーブルジャケット等の基材に。
繊維化するとスパンデックスになり、靴下、ブラジャー、サポートホーズ、水着、スポーツウェアに使用。
ポリウレタンコーティングは耐溶剤性、優れた耐衝撃性、速乾性を備え、ボウリングレーン、ダンスフロア等、耐摩耗性・柔軟性・密着性・耐薬品性が求められる表面に施工。水性ポリウレタンコーティングは航空機、自動車、産業機器で人気。
軟質フォームは最大市場で、高耐衝撃性と家具クッション、マットレス、シートクッション等への広範採用が特徴。硬質(架橋)フォームはボードやラミネートで断熱材として、商業屋根と建築スプレーフォーム用途で大量使用。
半硬質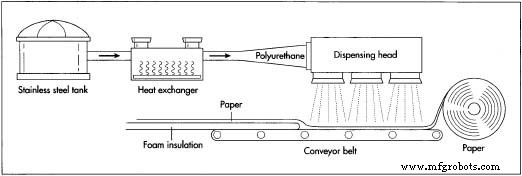 ポリウレタンフォームは車ダッシュボード・ドアライナー、カーペット下敷き、梱包材、スポンジ、スクイージー、内装パディングに採用。
製造工程
ポリウレタン生産は3段階に大別:バルク重合、加工、最終製品変換・出荷。連続軟質フォーム生産が典型的ワークフローを示します。
重合反応
- 原料(ジイソシアネートとポリオール)を撹拌機付き大型ステンレスタンクで液体保管。メータリング装置で精密定量投入、典型的ポリオール:ジイソシアネート比1:2、この比率がポリマー特性を直接決定。
- 熱交換器通過で最適温度調整後、反応配管へ。配管内で重合進行、ディスペンシングヘッド到達前にポリウレタン生成。
加工
- ディスペンシングヘッドを加工ラインに接続。硬質フォーム断熱材の場合、ライン開始部でベーキングペーパーロールを展開、コンベア搬送しディスペンシングヘッド直下に位置決め。
- ポリウレタンをペーパー上に吐出、即座に二酸化炭素と混合し発泡。コンベア上で「パン」のように膨らみながら上昇。
- 膨張開始と共に第二層ペーパーとオプション側面ペーパー追加、各層がフォームを包み込み形状形成。幅・高さ規制パネル通過後、ライン上で乾燥。
- ライン末端で自動ソーが所定長に切断。完成バンは最終工程(梱包、積み重ね、出荷)へ搬送。
品質管理
品質保証は入荷原料検査から開始。化学者がpH、比重、粘度、外観、色、臭気を測定。これらパラメータ厳格管理で製品均一性確保。
生産後も製品試験実施。コーティングは乾燥時間、膜厚、硬度評価。繊維は伸縮性、復元性、吸収性試験。フォームは密度、反発性、柔軟性検査。
将来展望
ポリウレタン性能は誕生以来継続的に向上。現在進行中の研究:プレポリマー改良による伸縮性向上、先進フィラー活用、改良触媒、プレポリマー比率最適化。生産トレンドはより高速・低コスト・グリーンなプロセスへ:揮発性トルエンジイソシアネートをポリメリックイソシアネートで置換、塩化フルオロカーボン発泡剤廃止等。
製造プロセス
- 製品耐久性の向上:ポリウレタン耐衝撃性をマスターする
- ポリウレタンによる精密マイクロ成形:先進的なメリットと用途
- ポリウレタン加工のエキスパートガイド:技術とベストプラクティス
- 導電性添加剤によるポリウレタン導電性の向上
- ポリウレタン vs 金属:熱硬化性ポリウレタンが従来の金属を凌駕する理由
- ポリウレタン vs ゴム:性能向上のための最適な材料選択
- ポリウレタンの耐温度性:どの温度範囲に耐えられるか?
- ポリウレタン:優れた耐摩耗性を実現する最有力選択肢
- ポリエステル vs ポリエーテルポリウレタン:用途に最適なのはどちら?
- ポリウレタンは本当に防水か?吸水性を理解する
- ポリウレタン摩擦係数の理解で最適設計を実現