



チーズカール:アメリカの定番スナックの歴史、製造、品質管理
背景
チーズカール(コーンカール、チーズパフとも呼ばれる)は、1950年代からアメリカで愛される定番スナックです。コーンミール、水、油、さまざまなフレーバーコーティングから作られるこのカリカリしたお菓子は、押出成形によって製造されます。加熱・加圧された混合物をダイス(金型)を通して押し出し、形を整えた後、焼成または揚げる工程を経ます。ダイスの設計により、ボール型、カール型、ストレート型、不規則な形など最終的な形状が決まり、後から加えるフレーバーによって各ブランド独自の味わいが生まれます。チーズカールは特に子供に人気があり、包装・配送が容易なため、スクールランチの定番としても選ばれています。
歴史
最初のチーズカールは1930年代、偶然の産物として誕生しました。トウモロコシから家畜飼料を製造していたフラコール社が、穀物の粉塵と外皮を減らすためのフレーキングマシンを開発した際、オペレーターのエドワード・ウィルソンが、水分を含んだトウモロコシ粒を連続運転中の機械に投入すると、膨らんだリボン状のものが出てくることに気づきました。彼はそれを集め、油とフレーバーを加えて最初のチーズカールを作り上げたのです。1950年までにアダムス社が大量生産を開始し、続いて多くの小規模スナックメーカーが参入、それぞれ独自のダイスで特徴的な形状を開発しました。フリトレーは1980年に市場に参入し、現在ではカイエンペッパー味など多様な形状とフレーバーを提供しています。カロリーと脂肪が高く、食物繊維やタンパク質が少ないという栄養面での制約があるにもかかわらず、チーズカールは愛され続けており、アメリカの約82%の家庭が試したことがあると推定されています。
原材料
押出成形には主にコーンミールと水が使用されます。押出・乾燥後、製品は大豆油、綿実油、ココナッツオイルなどの油でコーティングされ、チェダーチーズパウダー、酸性ホエイ、人工チーズフレーバー、塩、スパイスで味付けされます。コーティングは均一な覆いと風味保持を確保するよう施されます。
製造工程
ここでは焼成タイプのチーズカールの工程を説明します。下図は押出ラインを示しています。
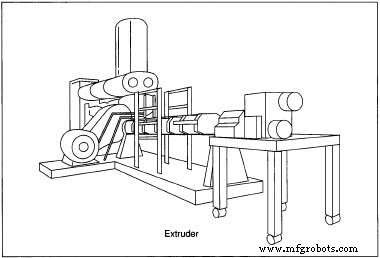
核心工程は押出成形です。テーパー付きスクリューがコーンミール混合物を加熱室の内壁に押し付け、せん断効果を生み出します。蒸気ジャケットで生地を加熱しながらダイスへ送ると、圧力低下により混合物が膨張・膨らみます。こうしてできた製品(コレットと呼びます)は、回転ナイフで所定の長さにカットされます。
混合
- 滑らかな食感とカリカリ感を得るため、水分6〜10%の微細なコーンミールを選択します。混合中に細かい霧状の水を吹き付け、グルテン形成とダマになるのを防ぎます。混合物はすぐに押出しなければなりません。遅れると過剰な水分吸収を招くため、やむを得ず待機する場合は密閉容器で保管します。
コレットの押出
- スラリーを押出機に投入し、熱、水分、圧力でデンプンを糊化させます。混合物はダイスを通して押し出され、形状が決まります。ダイスから出た瞬間に膨らんでパフ状になります。ダイスの幾何学形状が製品の均一性に不可欠です。
コレットの乾燥
- 押出直後のコレットは水分6〜10%を含み、約140°F(60℃)の乾燥機で約5分間乾燥させ、水分を1〜2%まで下げます。その後、フレーバーリールで油、スパイス、着色料をタンブリングしながら付着させます。調味後、完全に乾燥させてから包装します。
微粉(ファインズ)の分離
- 乾燥工程で微細な粒子(ファインズ)が発生します。これらは油やフレーバーをうまく吸着しないため、クロスコンベアで除去します。最新の乾燥機には自動清掃機構が備わり、ファインズを容易に回収できます。
コレットのフレーバー付け
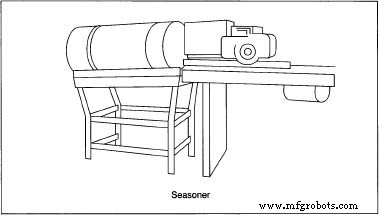
- 主に2つの方法があります:1)カールに植物油をスプレーし、乾燥調味料をまぶす;2)油、フレーバー、スパイス、着色料をタンクで混合し、タンブリング中のカールにスプレーする。油は密着と風味保持に不可欠です。
チーズカールの包装
- フレーク状のカールを振動ベルトで秤量機へ導き、各袋分の正確な重量を計量します。袋は通常、耐湿性のポリプロピレン製で、成形・充填・熱シール後、カートンに詰めて出荷されます。
品質管理
品質はコーンミールの選定から始まります。粒度は細かくなければならず、大きな粒子は望ましくない食感を生みます。1.75オンス(50g)のサンプルをふるいにかけ、残留分を仕様書と比較して評価します。水分含量は極めて重要で、2〜3gのサンプルを秤量し、210℃で60秒加熱後、再秤量して減量を算出します。水分損失が0.2%を超える場合は、水分過多のバッチと判定されます。
製造全工程で、投入速度、押出機回転数、温度、圧力(気圧)、ナイフ速度などを校正・管理します。オペレーターはダイスの詰まりを監視し、押出機の入口と出口の水分レベルを確認します。各工程の正確なタイミング管理が製品の一貫性を保証します。
将来展望
過去20年間で、パフコーンスナック市場は新フレーバー、特にスパイシーなコーティングの人気により拡大しています。メーカーは新しいダイス設計を模索し、設備サプライヤーと協力してユニークな製品開発を進めています。トウモロコシ以外にも、小麦、ライ麦など他の穀物の押出成形が研究されており、スナックの可能性をさらに広げています。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- ウィスコンシン食品生産現場のヒーター故障を効率的に解決