



ドーナツ製造:原料から品質管理まで
背景
ドーナツは、イーストまたは化学膨張剤で膨らませた甘い揚げ菓子です。混合後、生地を成形し、熱した油に落として揚げ、グレーズをかけます。バリエーションにはジャム入り「ビスマルク」ドーナツ、チョコレートやレモン風味の生地、ブルーベリー、レーズン、ナッツトッピングなどがあります。
イーストドーナツは発酵で二酸化炭素を生成し、軽くエアリーな食感ですが、数時間の生地熟成が必要。化学膨張剤(ベーキングパウダー)使用のドーナツは密度が高く、短時間で製造可能。どちらも基本材料と特別な設備なしで家庭製造可能です。
商業ベーカリー(個人店、食料品店、フランチャイズ)は大量生産を行い、多くが生産効率化のためプレミックスを使用。大規模施設では日産数千個を広域配送しています。
アメリカではドーナツは定番スナック。童謡から名作映画まで文化的言及多数。第一次・二次大戦の退役軍人が食堂で提供されたドーナツに士気を支えられたと証言。カロリーと脂肪含有量(1個最低200kcal、脂肪3g以上)にもかかわらず、アメリカ人は年間約100億個を消費しています。
歴史
現代ドーナツの起源は18世紀、ニューアムステルダム(現ニューヨーク)のオランダ入植者が「オリーコークス(油菓子)」と呼んだものに遡ります。19世紀、エリザベス・グレゴリーの息子ハンソン・グレゴリーが穴あきドーナツを考案し、現在の名が定着。1800年代末までに今日のリング形へ進化。
20世紀に入り、ドーナツは労働者と兵士の定番に。救世軍が第一次大戦兵士へ提供、故郷の味として親しまれました。1920年、ロシア移民レヴィットがリング成形自動化機械を特許取得、1925年までに年2500万ドルを売り上げ。1934年シカゴ万博で機械製ドーナツが披露され業界急成長。クリスピー・クリーム(1937年創業)とダンキンドーナツ(1950年設立)が全米展開、ダンキンは現在37カ国5,000店舗、クリスピー・クリームは26州147店舗を展開。
原材料
膨張方法と生産規模で原料構成は変動。家庭製ドーナツは市販ミックスより成分が少ない傾向。化学膨張ドーナツ:小麦粉、ベーキングパウダー、塩、液体、卵、牛乳、砂糖、ショートニング、香料。イーストドーナツ:小麦粉、ショートニング、牛乳、砂糖、塩、水、イースト、卵/卵白、香料。
商業ベーカリーではプレミックス(小麦/大豆粉、ショートニング、砂糖、卵黄、乳固形分、イーストコンディショナー、ガム、人工香料)を調達し、混合段階で水、牛乳、卵など生鮮湿潤原料を追加。揚げ油(通常植物油)が最大コスト項目のため、精密な温度管理で過剰油吸収を防止。グレーズ/フロスティングは揚げ後施工、小麦粉、砂糖、香料、場合によりショートニングで構成。
製造工程
以下はイーストドーナツのみ製造する機械化ベーカリーの工程。ドライミックスから完成品まで通常1時間以上。
原料調達
- 大量生産ベーカリーは地域倉庫から大袋(最大50lb/22.7kg)プレミックスを調達。生鮮品(卵、牛乳)は大量購入し冷蔵保管。
原料計量
- 目標出力に必要なドライミックス重量でバッチサイズ決定。ミックスを校正済みスケールで計量し精度確保。
混合と捏ね
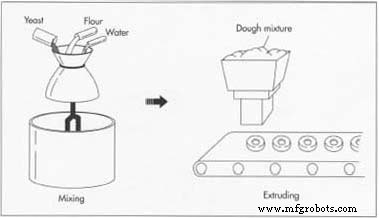
- ドライミックスと湿潤原料を産業用ミキサーで混合。別途調製したイーストスラリーをこの段階で投入。大型ドーフックで人間の手捏ねを模倣し、グルテンストランド形成で強固な構造を構築。捏ね時間約13分。
イースト休止(ベンチタイム)
- 捏ね後、約10分間休止し発酵促進。イースト活性良好ならスポンジ状の柔らかい生地に。失敗すると平らで硬いドーナツに。
ドーナツ成形
- 休止生地を押出機ホッパーへ投入。制御圧力でリング(通常ドーナツ)または円盤(詰め物用)へ成形。自動スタンパーで生地を0.5インチ(1.27cm)に圧延後、最終形状へ打ち抜きも可能。約30ダースを15分で生産。
最終発酵(プルーフ)
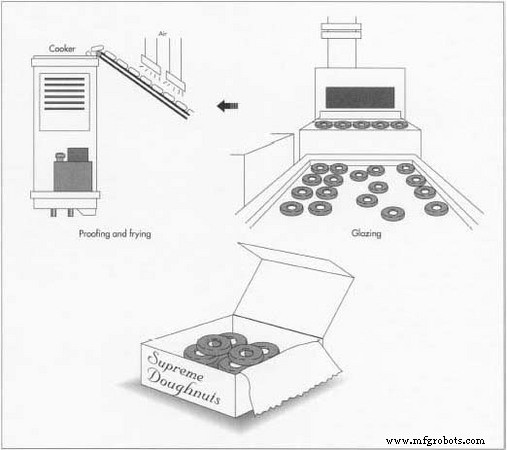
- 成形ドーナツを約125°F(51.6℃)のプルーフボックスへ移送。温暖管理環境でゆっくり発酵、軽くエアリーな内部構造を形成。チェーン駆動台上で約30分間移動。
揚げ
- 発酵済みドーナツが自動的にオープンフライヤーへ投入。適正油温維持とバッチサイズ制限で過剰油吸収(利益率低下要因)を防止。2分揚げ後、自動反転。
グレーズと乾燥
- 揚げ後、グレーズシャワーを通過。熱い生地の上部に架橋されたブリッジからグレーズを噴霧、上面・側面・底面一部をコーティング。グレーズドドーナツを乾燥エリアへ搬送し冷却。
追加仕上げと販売
- 仕上げステーションでキャンディ、ナッツ、濃厚フロスティング等追加トッピング。ディスク型ドーナツはフィリングインジェクターで定量注入。完成品をカウンター陳列用トレイへ、またはカスタムオーダー用に箱詰め。
品質管理
品質保証は加工工場でのドライミックス検査から開始。生鮮品は迅速調達し指定期間内使用。イーストスラリーは精密調製後12時間以内使用。従業員が捏ね、休止、発酵、揚げの全クリティカル時間を監視し一貫性維持。
温度管理が最重要:発酵はイースト活性化に十分な温度で、死滅させないこと。揚げ温度は油過剰吸収防止。室温もイースト活性に影響し、機器再校正が必要な場合も。
熟練スタッフは触覚と視覚で判断:スポンジ状生地、目に見える発酵膨らみ、揚げ後の正しいゴールデンカラーが適正実行の指標。定期サンプリングと断面チェックで油っぽさと生焼けを検査。
副産物と廃棄物
押出機の同時切断で生地ロス最小化。スタンピング余剰生地は次バッチへリサイクル、廃棄物最小化と歩留まり最大化。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- バイク搭載フィッシングリグのラピッドプロトタイピング: CADから実釣まで