



ドアノブ:歴史、設計、現代製造
背景
アメリカには1億1400万のドアウェイがあり、年間約200万が新たに追加されています。適切なハードウェアを備えたドアはこれらの開口部を封じ、室内空間を外部環境から守ります。初期のドアは単純な獣皮や織物;木製ドアは古代エジプトとメソポタミアで一般的になり、石、金属、ガラス、紙もドア材料として使用されてきました。ドアは開き、折れ、滑り、ロールで操作され、ほとんどの開き戸にはレバーまたはドアノブが取り付けられ、楽な操作を可能にしています。
ドアノブは世界中で数世紀にわたり使用され、アメリカでは19世紀半ばに製造開始。球形ノブが最も回しにくいにもかかわらず最も普及。卵型ノブは対照的に最も操作しやすい形状です。材質は木材、陶器、ガラス、プラスチック、各種金属;特に真鍮は優れた耐食性で人気です。
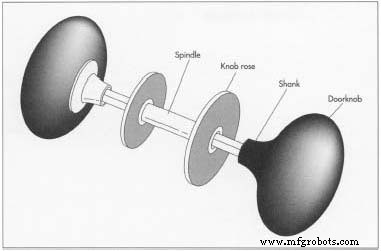
平均的なドアノブ直径は2.25インチ(5.715cm)。中核部品はノブローズ、シャンク、スピンドル、ノブトップ。ノブトップは手で握る上部大型部分。シャンクはノブから突出し、スピンドルを受け入れる穴またはソケットを内蔵。ノブローズ(丸プレート/ワッシャー)はノブソケットとしてドア面に取り付け。スピンドルはラッチを回転させる金属軸です。
歴史
アメリカのドアノブ設計と材質は劇的に進化しました。植民地時代のハードウェアは木製で、シンプルなラッチと紐。丸ノブは独立前後に登場、装飾ハードウェア(ノブ含む)は1876年フィラデルフィア万国博覧会後に出現。それ以前は1838年時点で95%が輸入品でした。
ガラスノブはコスト効率良いプレス成形法確立まで稀少。プレスガラスノブが1826〜1850年主流、その後カットガラスが1910年まで。木製ノブは1800年代後半に登場するも1910年以降姿を消す。陶器ノブは1800年代半ばまで仏英から輸入、その後米国初の粘土ノブ特許取得。
1846年以前、金属ノブは2ピースろう付けまたは3ピース半田付けで組立。鋳造金属ノブは1846年頃出現。1800年代後半、複合金属ノブ(鉄/鋼ボディに青銅/真鍮ベニヤ)が安価な選択肢として登場。19世紀後半にはスピンドル取付方法と装飾設計の特許が多数。1870年、圧縮鋳造技術でハードウェア装飾が加速。
ビクトリア朝ドアノブは精巧な模様の鋳造青銅が頻用。この時期、12大手企業と多数の中小企業が鋳造・鍛造金属、ガラス、木材、陶器で数百の装飾デザインを生産。1830〜1873年で100件以上のノブ特許取得。コレクターは形状・材質・模様で1,000種以上のアンティークデザインを15タイプに分類、最高グレードは鋳造青銅または真鍮が典型。
1900年頃、鋳造金属とガラスノブにシャンク部へ玉軸受を採用、摩擦低減とエンドプレイ解消。1900年代初頭は青銅と磁器も好まれました。
ほとんどのドアノブに施錠機構を内蔵。鋼製錠前製造は1896年開始。今日、スプリングロック(ノブ中央の簡易プッシュボタン)が最も一般的なプライバシーロックで、指、握り拳、肘でも操作可能。スプリングロックと鍵作動デッドボルト併用、またはプログラマブルチップ認証等電子システムも存在。
設計
ハードウェア選定は通常、美観、コスト、入手性が駆動し、機能性は稀。使いやすさ確保には外観だけでなくサイズ、形状、テクスチャ、エルゴノミクスを評価必須。理想的設計要素:鋭利エッジなし、握りやすい形状、滑り止めテクスチャ、手がノブ後ろに収まる十分なシャンク長。
新設計時はCADで2Dモデル作成、3Dプロトタイプで金型/ダイス製作。金属鋳造では木製/粘土パターンで金型作成。
原材料
ほとんどのドアノブは金属製で、真鍮が最も一般的。真鍮は銅と亜鉛の合金、通常ロッドまたはビレット形で供給され機械切削で所定長へ。原材料はASTM(米国材料試験協会)基準で物理的、機械的、化学的、熱的、微細組織特性を各工程固有に満たす必要があります。
製造工程
金属ドアノブ製造には複数手法あり。真鍮ノブは通常鍛造で、加熱金属を高圧で成形ダイスへ押し込み、鋳造品より最大250%強度向上、多くの場合コスト効率も良好。
鍛造
- 1 ビレットをガス炉で1,400°F(759.9℃)まで加熱し軟化。製品プロファイルに合わせた特殊設計鋼ダイスへ配置。プレスで高圧力をかけ、ビレットをダイキャビティへ押し込みノブ形状を形成。
- 2 取り出し後、冷却、トリミング、テンパリング、洗浄でスケール除去。
表面処理
- 3 コイニング、ミリング、穴あけ、タップ切りで研磨前の表面を整える。
 バフ研磨で鏡面仕上げへ。
コーティング
- 4 追加保護のため、有機/無機コーティングを多工程で施工。有機系:ポリウレタン、アクリル、エポキシ(溶剤使用で危険性あり)。近年は不活性金属ベースの無機コーティング(電気メッキ、物理蒸着PVD)を採用するメーカーが増加。
- 5 PVDはスパッタリングと熱蒸着を、大気圧100万分の1未満の高真空密閉チャンバーで実施。真鍮表面を入念に洗浄後、半貴金属で電気メッキ、その後蒸着。
品質管理
原材料組成は鍛造用ASTM仕様を満たす必要。製造全工程でプロセスパラメータを監視・管理し、完成ドアノブが寸法、表面仕上げ、機能基準(多くは建築基準法で規定)を満たすことを保証。
副産物/廃棄物
鍛造は最終形状に近い成形のため他工法より廃棄物最小限。均一な組成、寸法、構造が得られ、不良率低減。
将来展望
ドアのセキュリティとアクセス制御システムは、電子部品コスト低下に伴い一層高度化。機械式ハードウェアは常に必要だが、電子式ハードウェアの成長が加速し、新建築基準で対応必須となるでしょう。
クラシックなドアノブは建設業界で不可欠であり続け、修復プロジェクトがアンティークノブや精密な復刻版の需要を支えます。
製造プロセス