



レースカーテン:歴史、設計、生産の知見
背景
レースという語はラテン語lacques(輪、罠)に由来。手作業または機械で糸をループ、ツイスト、ノットで絡ませて作られるオープンワーク生地全般を指し、シルク、リネン、コットン、ポリエステル、レーヨン等の繊維を使用。現代手作りレースはリネン、コットン、シルクが主流、機械製は耐久性とコスト効率でポリエステル、コットン、混紡繊維が好まれます。
レースはオープンメッシュと充填領域のコントラストが特徴、光と空気を通しながらプライバシー確保する通気性軽量テキスタイル生成。窓装飾、衣服装飾、装飾アクセントに最適です。
最古のレースカーテン記録なし、19世紀半ば機械製レース普及でカーテンが広範市場へ普及。ビクトリア朝邸宅で重厚ドレープ補完、繊細半透明バリアでプライバシーと美観向上。現代レースカーテンは大型ジャカードラッセル織機で製造、年間数千ヤード生産、手頃な価格実現。ポリエステル等合成繊維は低メンテナンスと豊富カラーパレット提供。
歴史
レースは数千年重宝。古代エジプト美術(紀元前2000年頃)にレース様ヘアネット描写、バビロニア/アッシリア衣装にノット装飾編み組み。中世教会テキスタイルにレース取り入れ、15世紀貴族服飾で贅沢品化。フランドル産高級リネン手作りレースが19世紀まで珍重、奢侈法で金銀糸制限されレース人気加速。
産業革命で1800年代初頭機械製レース登場。英国レース産業が編み網技術開拓、コスト低減と大量生産可能に。1870年米欧メーカー安価レースカーテン生産、ノッティンガム特徴スクエアメッシュパターン確立。1880年代ビクトリア朝邸宅でレースカーテン全盛、1900年代初頭上流階級で廃れるも、今日エレガンスと軽やかさで再評価・復権。
原材料
レースカーテンは通常ポリエステル、コットン、または両者ブレンドで織布。糸は5ポンド(2.3kg)スプール供給、通常ナチュラルベージュトーン。色付きカーテンは織布後染色、大型パネル跨ぎ色一貫性確保。
設計
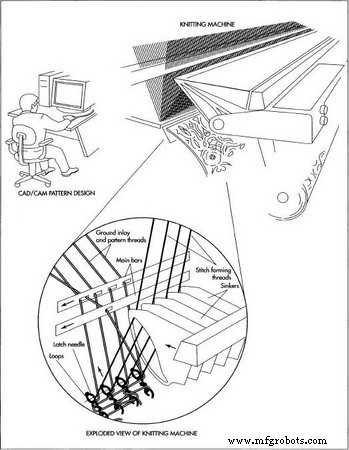
設計は手描きスケッチから開始、CAD/CAMシステムへスキャン取込。デザイナーがスケッチをデジタルパターン変換、ピクセルごとにステッチタイプ(ヘビー、レース、ステッチなし)割当。完成パターンをコンピューターディスク保存、レース製造機へロード。
製造プロセス
カーテン製造
- ジャカードラッセル織機(長さ230インチ(584cm)、インチ当たり最低12針)で織機幅方向に4枚同時生産可能。各針が2糸担当:チェーンステッチ背景形成の経糸とパターン形成のクリール糸。織機がパターン自動反復、複数パネル並行走行。1枚カーテン生産4〜5分。
染色
- 織布後、大型ロールで織機から取り出し。ロール(本来ベージュ/ナチュラル)を染色施設へ。「白」指定品は白染色、色付き品は染色槽投入。
- 染色後、テンターフレームでクリップ固定、乾燥、熱セットでリピート固定と正確寸法達成。自動カッター、手動ハサミ、ホットペン(ポリエステル糸熱封でほつれ防止)でロールからカット。
- カットパネル上下裾処理。多くはロッドポケット(3インチ/8cmまたは5インチ/13cm)装備でロッド取付対応。工業用ミシンで裾縫い、折り畳み梱包出荷。
品質管理
各ロールに生産チケット付与、落とし目等欠陥記録。コンピューター制御織機が光学センサーで異常検知、スーパーバイザーが検査レポート確認。染色品色チェック;不良染色品は染色工場戻し。カット縫製後、サイズ、形状、縫い目完全性検査。不良品は再加工またはB級品割引販売。
副産物/廃棄物
コットンベースカーテンは作業環境安全維持のため吸引除去必須のリン生成;旧プラント手動吸引、新施設統合吸引システム装備。コットンリン非リサイクル、廃棄処分。ポリエステルリンリサイクル可能;残糸ベール化し再糸化可能。染色排水は中和・ろ過し連邦排水基準適合。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- Contrinex 2020:クラウド対応センサ & Bluetoothライトカーテンで安全性向上