



陶芸:古代の技から現代生産まで - 包括的ガイド
背景
陶芸は、粘土を機能的または装飾的な器に成形し、乾燥・焼成・仕上げ(多くは釉薬掛け)を経て、ガラス質で耐水性のある表面を得る技術です。粘土自体は、岩石が数百万年かけて風化して生成された天然鉱物堆積物です。生粘土とは異なり、陶芸用粘土体は、粘土と添加剤を慎重に配合し、成形性と焼成特性を調整したものです。
作家とメーカーは多様な技法を用います:手びねり、ろくろ成形、ジョッギング、鋳込み、切り出し。それぞれが独特の質感と形態を生み、作り手の技と創造性を反映します。
焼成は、脆く多孔質な粘土を耐久性のある製品へ変える決定的なステップです。焼成前に液体釉薬を施すと表面化学が変化し、釉薬が器体に融着してガラス質の仕上げとなり、保水性と耐液体性を獲得します。
歴史
陶芸は最古の人類定住期にさかのぼります。最初の器(つまみ細工とひも作り)は低温焼成で、脆く多孔質でした。初期の陶工は表面を磨き、切り込みで装飾を施し、日用品と宗教的象徴を制作しました。
古代オリエントでは紀元前5000年頃から粘土が家庭用と建設用の両方に使用。紀元前4000年頃にはエジプトの陶工がより良質な粘土と高温窯を用い、黒変を防止。中国では紀元前3500年までに黒陶を制作、紀元前1000年までにろくろと高度な釉薬が普及し、多くは副葬品に用いられました。
紀元前1千年紀を通じて、ギリシャ、イベリア、ローマ、日本の文化が著名な陶芸を生み出し、それぞれ独自の様式と技法を世界のセラミック遺産に貢献しました。
18世紀には産業生産へのシフトが始まります。英国メーカーが新しい粘土体、釉薬、工場ベースの生産を試み、一貫性のある高品質製品の大量流通を可能に。鋳込みによる大量生産が続き、均一な製品の迅速な創出を実現しました。
原材料
セラミックボディの主要鉱物はカオリナイトで、粘土には約40%酸化アルミニウム、46%酸化ケイ素、14%水分が含まれます。一次粘土(産地で発見)は緻密で純粋、二次粘土(水や氷河で運搬)は軽量で微細。添加剤(砂、グロッグ、有機物など)で可塑性、収縮、焼成挙動を調整。
メーカーは通常、乾燥粉末または予備水和ミックスとして粘土を受け入れます。大規模工場ではバルク購入し、生産日に配合して特定レシピ要件を満たします。
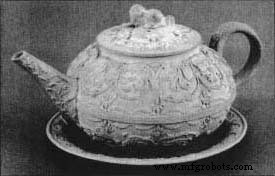 ジョナ・ウェッジウッド社製ストーンウェアティーポット、イングランド・スタッフォードシャー。 (ヘンリー・フォード博物館蔵)
この象徴的なティーポットは19世紀の革新を体現します。ジョサイア・ウェッジウッドは設計の標準化、釉薬の改良、成長する茶文化市場に応える再現可能な製品ラインの創出で業界に革命をもたらしました。
デザイン
現代工場ではアートディレクターとマーケターが協力し、市場対応製品を構想。フィエスタウェアのような鮮やかな色彩の古典フォームを復刻することもあれば、全く新しいデザインを開発することも。コンセプト承認後、粘土モデラーが試作し、型職人がジョッギングや鋳込み用の石膏マスター型に翻訳します。
製造工程
粘土の混練
- 粉末粘土を大型ブランガータンクで水と混練。典型的な生産バッチは100,000ポンド(45,400kg)で、約30%水分を含みます。
- スラリーをフィルタープレスで脱水、約20%水分の「ケーキ」を得ます。
- ケーキをプラグミルで刻み、通気させ、成形用シリンダーに形成。
ジョッギング
- ジョッギングは中空器の最速製法。湿ったシリンダーを石膏型にセット、金属アームで粘土を型内面に押し付け器形を形成。生乾き状態で取り出し、乾燥させ次の工程へ。
- 乾燥後、クリーニングマシンで荒いエッジをトリミング。コンベアベルトでトンネル乾燥機へ、水分を1%未満まで低減し、釉掛け・焼成へ。
鋳込み成形
- 鋳込みは複雑な形状を生成。流動性のあるスリップを二分割石膏型に注ぎ込み、余分を排出、スリップが硬化。生乾きが十分固まると型を開き、洗浄・乾燥。
釉掛け
- 釉薬は滝流し、スプレー、深い中空器には手作業フラッシングで施釉。典型的な釉薬厚は0.006-0.007インチ(0.015-0.017cm)。装飾技法にはスクリーン印刷、デカール、手描きがあります。
焼成
- 現代のトンネル窯は天然ガス燃焼で、数千点を同時焼成。2,300°F(1,260°C)で1バッチ約5時間、高速スループットを実現。
- 焼成中に釉薬がガラス質コーティングへ変化、陶器を実質的に不浸透性に。単色生産なら単一焼成で完結、多色釉薬品は素焼きと本焼きの二度焼きが必要な場合も。
- 焼成後、無釉底面を機械研磨、箱詰めして出荷。
品質管理
生産の全ステップを監視。原料粘土と釉薬を組成、粘度、色の一貫性で検査。窯温を熱電対とセガーコーンで記録し、精密な焼成スケジュールを確保。熟練技術者が各段階を目視検査し、欠陥を排除します。
副産物・廃棄物
陶芸生産は最小限の有害廃棄物しか出しません。粘土屑と切り落としは再混合で再利用可能。釉薬は無鉛処方、FDA検査でカドミウムと鉛の不検出を確認。すべての生釉薬は安全に取り扱えます。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 陶芸:古代の技から現代生産まで - 包括的ガイド
- 粘土レンガ:定義、歴史、現代建築での用途