



クラリネット:古代のリードから現代の名器へ
概要
クラリネットはシングルリードの木管楽器で、さまざまなサイズがあり、それぞれ異なる音域を持っています。十数種類の現代モデルが存在しますが、オーケストラや吹奏楽のレパートリーではB♭管とA管が主流です。より大型で上向きに曲がったベルを持つバスクラリネットも、現代のアンサンブルでは定番となっています。標準的なクラリネットは5つのパーツで構成されます:マウスピース、バレル(チューニングソケット)、上部ジョイント(左手用)、下部ジョイント(右手用)、ベル。薄く平らに削った葦製のリードをマウスピースに装着し、金属製のキーを操作して内部の音孔を開閉することで異なる音程を出します。
歴史
クラリネットに類似したシングルリード楽器は、紀元前3000年頃にはエジプトで記録されています。このような楽器は近東全域に広まり、スペイン、東ヨーロッパ、サルデーニャ島などでさまざまな地域の原型へと進化しました。ウェールズでは、18世紀の民俗楽器であるホムパイプやピブゴルン(骨やニワトコの木で作られる)が、ギリシャや中東の葦製リードを模倣していました。中世から17世紀にかけて、これらの楽器は主に民俗音楽の領域にとどまっていました。
現代のクラリネット設計は、ニュルンベルクの楽器製作者ヨハン・クリストフ・デナー(1690年頃)に遡ります。リコーダー、フルート、オーボエ、ファゴットで名声を博したデナーは、初期のクラリネットを製作しました。その名はイタリア語の「クラリーノ(小さなトランペット)」の指小辞に由来します。初期モデルは3つのパーツと2つのキーを持つリコーダーに似ていました。デナーの息子によって作られたとされるフレアベル付きモデルが、現在のシルエットの基礎を築きました。1700年代後半には、ヘンデル、グルック、テレマンなどの作曲家がクラリネットのために作品を書き、1800年までにはほとんどのオーケストラで採用されるようになりました。
19世紀には大幅な改良が加えられました:キーシステムが2つから5〜6つへと拡張され、音程制御とダイナミックレンジが向上しました。モーツァルトの1791年クラリネット協奏曲は、この楽器の叙情的な可能性を示し、ヨーロッパを巡業したヴィルトゥオーゾたちがシュポーアやウェーバーといった作曲家に協奏曲や室内楽曲の創作を促しました。素材の実験も続き、ボックスウッドから銀、真鍮、ココボロなどの熱帯材へと移り、19世紀半ばにはフランスの製作者が黒檀を導入しました。最終的にアフリカンブラックウッドが、その音質と耐久性から最も好まれる素材となりました。
1850年以降、クラリネットは現代のサイズと形状を維持しています。2つのキーシステムが確立されました:ドイツ語圏で一般的なアルベルトシステムと、それ以外の地域で標準的なベームシステムです。それぞれ異なる運指配列と機械的利点を提供します。
原材料
現在、ほとんどのクラリネット本体はアフリカンブラックウッド(*Dalbergia melanoxylon*)から削り出されます。この仲間にはブラックココボロ、モザンビークエボニー、グレナディラ、東アフリカエボニーが含まれます。密で暗い木目が楽器特有の色合いを与えます。入門用クラリネットには合成樹脂が使われることもあり、稀に銀や真鍮製のモデルも存在します。マウスピースはエボナイト(硬質ゴム)で作られ、キーは通常ドイツ銀(銅、亜鉛、ニッケルの合金)で鍛造されます。高級機種では純銀や金メッキキーが使用されることもあります。パッドは段ボール、フェルト、革の積層で、リードは葦から削り出されます。
製造工程
本体の準備
- クラリネット製造用に伐採された原木は、3〜4フィート(1〜1.2メートル)の長さに切断され、反りを防ぐために乾燥されます。自然乾燥または窯乾燥の後、上部ジョイント、下部ジョイント、バレル、ベルに相当するビレットに割って挽きます。
- ビレットは検査され、縦方向に穴あけされてクラリネットのボア(内径)が形成されます。このボアの直径とテーパーが音質を決定的に左右します。穴あけ後、旋盤で滑らかな中空円筒に仕上げ、再度乾燥させてから最終寸法に精密に切削します。内部ボアはリーマ加工と研磨が施され、外表面には黒染めが施されます。
プラスチックモデル
- プラスチック製クラリネット本体は射出成形で製造されます。ペレットを溶かして中空円筒を形成する金型に高圧で押し込みます。多くの場合、金型が非常に精密なためリーマ加工は不要ですが、一部モデルでは木製楽器と同様の研磨工程を経ます。
- 木製・プラスチック製ともに、以降の工程は共通です。
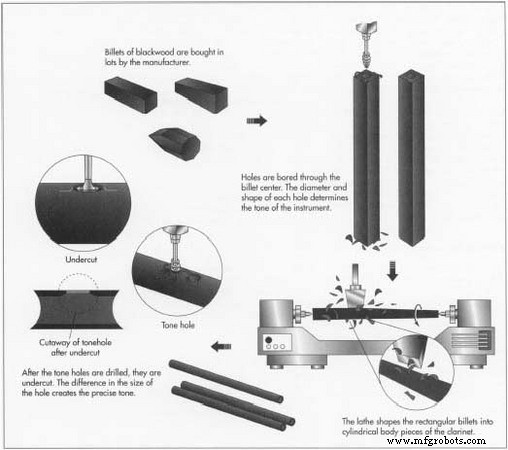
音孔の穴あけ
- キーの機能の核心となる音孔は、セッティングアウトマシンを用いて各パーツを垂直ドリル下に位置決めし、穴あけされます。穴の直径と間隔は正確なチューニングのために厳密に管理されます。穴あけ後、小型工具でアンダーカットとフレア加工を施し、正しい内部形状を作ります。キー機構用の微小な穴も同時に開けられます。
キーの製作
- 現代のキーは通常、ドイツ銀をダイカストで成形し、連結したキーグループを一体成型します。一部のメーカーは個別のキーをプレス成形し、ろう付けで組み立てます。仕上げ研磨は、安価なモデルではバレル研磨、高級機では手作業のバフ研磨が行われます。オプションで銀メッキや金メッキ仕上げが施されます。
- キーには、段ボール、フェルト、革を積層したパッドが取り付けられ、音孔を閉じた際の音を抑制します。
- 精密なスチールスプリングが組み込まれ、適切なキーアクションを確保します。
キーの取り付け
- キーは、穴あけとネジ切りが施されたポスト(短い柱)に固定されます。ニードルスプリングをポストに装着し、ステンレス製ヒンジロッドでキーを取り付けます。組み立て職人は繊細な工具を用いてスプリング張力を調整し、音孔の気密閉鎖を確認します。
仕上げ
- ジョイントにはコルクが巻かれ、ワックスで滑らかな組み立てを実現します。装飾用の金属リングをバレルと下部ジョイントの端部に取り付け、バレルにはメーカーの刻印が入ることもあります。エボナイト製マウスピースを装着すれば、最初の試奏の準備が整います。
品質管理
組み立て後、熟練技術者が外観検査、キーアクションテスト、試奏を行い、音色、音程、レスポンスを評価します。楽器のA音は440Hzを示し、他のすべての音程もこれに準拠しなければなりません。電子チューナーで微調整を行い、リーマ加工やシェラック充填でフラットやシャープな音を修正します。木材に割れがなく、キーが雑音なくスムーズに動くことが求められます。優れたクラリネットは数十年にわたり信頼性を保ちます。
未来
クラリネット製造は依然として熟練職人の手工芸が主導しており、設計上の革新の多くは1世紀前まで遡ります。進化が続く分野の一つはリード製造です:高品質リードは伝統的にフランス産葦から作られますが、カリフォルニア産野生葦や新たな合成素材が注目されています。天然葦の供給が減少する中、一貫性と耐久性を備えた合成リードが、多くの奏者にとって標準となりつつあります。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- バイク搭載フィッシングリグのラピッドプロトタイピング: CADから実釣まで