



コンクリートブロック(CMU):歴史、材料、設計、現代の革新
概要
コンクリートブロック、別名コンクリートメイソナリーユニット(CMU)は、壁の建設に用いられる基幹建材です。これらのプレキャストブロックは工場で成形・硬化させた後、現場へ搬入されます。ほとんどのブロックは1つ以上の空洞を持ち、外観は平滑または意匠パターン付きで視覚的魅力を高めています。施工ではブロックを積み上げ、生コンクリートモルタルで接合することで、任意の長さや高さの壁を構築します。
コンクリートモルタルはローマ時代から技術者たちによって使用されており、紀元前200年の使用証拠があります。小型のプレキャストコンクリートブロックは、現代のナポリ近郊でカリグラ帝の治世(西暦37〜41年)に登場しました。ローマ帝国滅亡後、この技術は衰退しましたが、1824年にイギリスの石工ジョセフ・アスプディンがポートランドセメントを発明し、現代コンクリートの基礎成分が確立されました。
最初の中空コンクリートブロックは、1890年にアメリカのハーモン・S・パルマーによって設計されました。10年の試行錯誤を経て1900年に特許を取得。パルマーのブロックは8インチ(20.3cm)×10インチ(25.4cm)×30インチ(76.2cm)で、非常に重く、小型クレーンが必要でした。1905年までには、アメリカで約1,500社がコンクリートブロックを製造していました。
初期の生産は手作業で、作業者1人あたり時間当たり約10個でした。現代の自動化ラインでは時間当たり最大2,000個を生産可能で、効率は劇的に向上しました。
原材料
ブロック用の標準コンクリート配合は、ポートランドセメント、水、砂、砂利で構成されます。この配合は淡灰色で微細なテクスチャ、高い圧縮強度を持つブロックを生み出します。一般的なブロック重量は38〜43ポンド(17.2〜19.5kg)です。ブロック用配合は、一般建築用コンクリートより砂の比率を高め、砂利と水を減らすことで、成形後も形状を保持する乾燥した硬い混合物となります。
砂と砂利を粒状石炭や火山灰に置き換えると「シンターブロック」となり、暗灰色で中〜粗いテクスチャ、優れた遮音性と高い断熱性を持ちます。重量は26〜33ポンド(11.8〜15.0kg)です。
軽量ブロックは、砂と砂利を膨張粘土、シェール、スレートに置き換えて製造されます。これらを約2,000°F(1,093°C)で加熱すると膨張してガスを閉じ込めます。軽量ブロックは22〜28ポンド(10.0〜12.7kg)で、主に非耐力壁や間仕切りに用いられます。膨張高炉スラグ、軽石、スコリアも一般的な軽量材料です。
混和剤(ケミカル添加剤)は硬化時間の調整、強度向上、作業性改善に用いられます。顔料を混入して均一な色出しが可能で、焼付けガラス質コーティング(熱硬化性バインダー、シリカ砂、顔料で構成)を施せば装飾仕上げや化学的保護が得られます。
設計
ブロックサイズの標準化により統一的な施工が可能です。米国で最も一般的なのは「8×8×16」ブロックで、公称寸法は高さ8インチ(20.3cm)、奥行き8インチ(20.3cm)、幅16インチ(40.6cm)です。実寸法は7.63インチ(19.4cm)×7.63インチ(19.4cm)×15.63インチ(38.8cm)で、モルタル目地分の余裕を持たせています。
メーカーは現在、特殊用途向けのバリエーションを提供しています。例えば、撥水ブロックは低吸水率混和剤、雨水を流す面取り天端、漏水を内部面から遠ざける内部溝を備えます。
割面ブロックは、片面に粗い石肌テクスチャを持ち、標準ブロックの構造的利点を維持しながら切石のような外観を実現します。
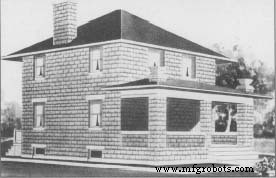 ラドフォード建築会社の1908年カタログ「セメント住宅とその建て方」掲載のフォースクエアスタイル住宅。伝統的石造りより大幅に安い約2,250ドルで建築可能でした。(ヘンリー・フォード博物館蔵)
コンクリートブロックは1837年、ニューヨーク州スタテンアイランドで米国住宅建設に初採用されました。石材や木材のコスト効果的な代替として、砂利が豊富な中西部で普及しました。20世紀初頭には、チューダー様式からバンガローまで、ブロック造住宅が人気を博しました。多くはスタッコなどの外装で石造り風に仕上げられました。防火、防虫、耐候性を謳い、ガレージ、サイロ、郵便局などにも用いられ続けています。
シンシア・リード=ミラー
新ブロック設計では、美観目標と生産実現性のバランスが求められます。複雑な金型や追加工程はコスト増とスループット低下を招き、新形状のメリットを相殺しかねません。
製造工程
コンクリートブロック生産は、混練、成形、養生、キュービングの4段階で構成されます。ブロック専門工場もあれば、多様なプレキャスト製品を手掛ける工場もあります。現代施設では時間当たり2,000個以上を生産可能です。
典型的なワークフローは以下の通りです:
混練
- 砂と砂利はストックパイルに貯蔵され、必要に応じてコンベアで貯蔵ビンへ搬送されます。ポートランドセメントは防湿サイロで保管されます。
- 各生産ロットで、砂、砂利、セメントの正確な量をウェイトバッチャーへ移送します。
- 乾燥材料を定置ミキサー(プラネタリーパン式または横型ドラム式)で数分間混合します。
- 水を加え(予熱または冷却の場合あり)、混和剤と顔料を投入し、さらに6〜8分間混練します。
成形
- 混練済みコンクリートを傾斜バケットコンベアでホッパーへ供給し、次の混練サイクルを開始します。
- コンクリートがブロックマシンのホッパーへ流れ込み、金型へ押し込まれます。1台のマシンで最大15個を同時成形可能です。
- 上部金型ヘッドの自重に加え、油圧または振動で締め固めます。
- 成形ブロックは鋼製パレット上に排出され、チェーンコンベアへ移送されます。一部設定では、回転ブラシでブロック上面の遊離材料を除去します。
養生
- ブロックスタックを養生ラックへ移載し、満杯になるとレール上を走行して養生キルンへ入ります。
- 主に2種類のキルンが使用されます:
- 低圧蒸気キルン:常温で1〜3時間保持後、蒸気で徐々に温度を150〜165°F(66〜74°C、標準ブロック)または170〜185°F(77〜85°C、軽量ブロック)まで上昇。蒸気を止め、12〜18時間蒸らし、熱湿気で乾燥。総サイクル約24時間。
- 高圧蒸気キルン(オートクレーブ):300〜375°F(149〜191°C)、80〜185psiの圧力下で5〜10時間蒸らし、減圧して水分を迅速に放出。生産サイクル短縮だがエネルギーコスト増。
キュービング
- 養生後、ラックから降ろし、パレットを回収、ブロックをチェーンコンベアへ送ります。
- 割面ブロックは接合した2半分として成形後、スプリッターで割って粗面を形成します。
- キューバーで整列させ、キューブ(3×6×3または3×6×4)に積み上げ、フォークリフトで保管場所へ搬送します。
品質管理
継続的なモニタリングで各ブロックが要求基準を満たすことを保証します。原材料は電子秤で計量。砂利の水分は超音波センサーで測定し、加水量を自動調整。極端な気候ではヒーターやチラーで水を事前調整します。
ブロック寸法は金型排出時にレーザーセンサーで検証。養生中は温度、圧力、サイクル時間を記録し制御し、最適強度を確保します。
未来
コンクリートブロックは、建築家とメーカーが新形状と新機能を模索し続けることで進化しています。革新は施工高速化、コスト削減、耐久性と省エネ性の向上を目指します。将来的な設計案には:
- バイアキシャルブロック:水平・垂直双方に空洞を設け、配管・電線管の通線を容易化。
- スタックドサイディングブロック:3セクションユニットで内外壁を同時形成。
- 蓄熱ブロック:統合熱貯蔵で季節を通じた室温調整。
製造プロセス
- F1チームが先進ツーリングブロック技術を活用し比類なきパフォーマンスを実現
- コンクリートダム:設計、建設、そして影響
- 瀝青コンクリート(アスファルト)の組成・用途・メリットを解説
- コンクリート梁の構造・強度・鉄筋補強:耐荷重部材としての設計原理
- 剛性舗装の理解:メリットと用途
- バー曲げ(鉄筋曲げ)の理解:コンクリート建設を支える鉄筋加工
- スチール型枠:現代コンクリート構造を形作る鋼製仮設構造
- 普通コンクリート(プレーンコンクリート):組成、強度、用途
- アングルブロック完全ガイド:木工・金工で正確な角度切断を実現する測定工具
- Java例外ハンドリング完全攻略:try-catch、finally、throw、throws
- Java例外ハンドリング実践:try-catch-finallyとリソース管理