



養殖真珠:古代の起源から現代の極みへ
概要
希少性と光沢で崇められる真珠は、従来の宝石のように採掘されるものではありません。真珠は、異物が二枚貝の軟体組織に取り込まれた際、貝が身を守るために真珠層(なめらかな層)を分泌し、異物を覆うことで形成されます。
歴史を通じて真珠は富と優雅さの象徴とされてきました。日本では、驚異的な肺活量で知られる海女たちが、真珠を宿すアコヤ貝を素潜りで採取する姿が民話に語り継がれています。フランスの作曲家ジョルジュ・ビゼーはオペラ『真珠採り』で、真珠を求めて潜る二人の恋人を描き、真珠漁を不朽のものとしました。
現代技術は、自然の真珠形成プロセスを活用して収量を増やす「真珠養殖」を確立しました。これは自然の営みを拡張し、自然状態では得られない量の真珠を生み出す手法です。
歴史
クレオパトラが真珠を酢に溶かして飲んだという逸話から、真珠装身具と共に埋葬されたローマの女性たちまで、真珠の魅力は数千年にわたり続いています。最大の真珠は454カラット、鶏卵大です。名高い「ラ・ペレグリーナ」(28カラット)はメアリー・チューダーの冠を飾り、後に俳優リチャード・バートンが所有し、エリザベス・テイラーへ贈られました。
1886年にはオーストラリアの牡蠣から、長さ1cmを超える完璧な十字架形の真珠「グレート・サザン・クロス」が発見されました。こうした奇跡的な発見は、真珠の自然の驚異を物語っています。
真珠は稀少ですが、牡蠣の豊富な海域では古くから真珠漁が行われてきました。30〜40個に1個しか真珠を生まないものの、周囲の真珠層(マザーオブパール)も価値があります。主要な真珠産地には、スリランカのマナール湾、インド沿岸、バーレーン近郊のペルシャ湾、紅海、インド洋諸島、日本、ハワイ、西オーストラリアがあります。
フランスの博物学者レネ・ロベール・ベレンガーは、真珠の外層が貝殻内層を鏡写しにしていることを最初に指摘しました。しかし、日本の西川徳一と三瀬達平が19世紀末に独立して核入れ技術を発見しました。鳥羽出身のビジョナリー、御木本幸吉がこの手法を洗練させ、1893年に「真珠(しんじゅ)」——完璧な海水真珠——を世に送り出しました。1905年には商業的成功を収め、1908年に特許を取得。最盛期には1,200万個の牡蠣を抱え、世界の真珠の4分の3を生産しました。その遺産は、英虞湾の御木本真珠島と隣接する博物館に今も息づいています。
原材料
養殖真珠の制作には、牡蠣またはムラサキイガイ、貝核、別の牡蠣から採取した小さな外套膜組織、清浄な水が必要です。種類によって真珠の品質は異なります:日本の海水産アコヤ貝と琵琶湖産ビワガイは優れた真珠で知られます。淡水真珠は核を用いず外套膜のみで形成されるため、より「自然」に近いと見なされます。すべての構成要素は天然ですが、数年にわたる最適な環境維持には慎重な人的介入が不可欠です。
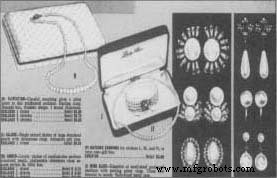 1958〜59年頃、ミシガン州インクスターのメジャーズ家電店カタログ掲載の装飾用真珠ジュエリー広告(ヘンリー・フォード博物館蔵)。
1,300年以上にわたり、職人は衣服やジュエリー用の天然真珠を求めてきました。650年頃の天然真珠を嵌めた金の指輪、スコットランド産淡水真珠の独特な形状が珍重されました。バロック真珠——大型で不定形——は七宝焼きで金に留められ、微細な彫刻のように仕立てられました。
需要に応えるため、フランスは1300年頃に模造真珠を考案しました。中空ガラスビーズを酸に浸して虹彩を出し、後に魚の鱗から得られる銀白色物質「エッセンス・ドリアン」でコーティングしました。
御木本幸吉が1920年代に養殖真珠を導入すると「真珠ブーム」が巻き起こり、1950年代にはオードリー・ヘプバーンらセレブリティが真珠イヤリングをファッションの定番としました。
ナンシー・EV・ブライク
製造工程
核入れ
- 1. 刺激物——通常、アメリカザリガニ科のピグトーやウォッシュボードムラサキイガイから採取した貝ビーズ——を若い牡蠣に外科的に移植します。1個の貝から最大20個のビーズ(日本語で「核」)が得られ、これが真珠の核となります。真珠層は比較的薄く形成されます。アメリカではテネシー川産のムラサキイガイがビーズ原料として供給されています。
- 2. 稚貝(スペット)は孵化場で約60日間育てられ、その後海洋水槽で「海面養殖」により約3年間育成し、核入れに耐えられる強さまで成長させます。管理された養殖場では、牡蠣を慎重に開き、核と外套膜片を挿入して殻を閉じ、プラスチック製ガーランドや筏に吊るして海へ戻します。
形成
- 3. 海中で真珠の外殻はゆっくり成長し、水温と水質の影響を受けます。多孔質のコンキオリン層が核の周りに形成され、その下に真珠層が積み重なります。真珠層は微細なアラゴナイト結晶板で構成され、養殖真珠を歯で擦ると特有のザラつきを感じます——これが模造品との見分け方となります。
収穫
- 4. 牡蠣は冬に収穫されます。低水温で真珠層の沈着が遅くなり、色彩、光沢、オリエント(光反射品質)が向上するためです。養殖期間は1〜3年で、X線撮影で成長を監視します。目標直径に達したら慎重に取り出します。健康な牡蠣は再核入れされ、加齢と共に大粒真珠を育てることも可能です。真珠は加工、販売、またはディーラー・ジュエラーへ直送されます。最高級品は政府管轄のオークションを経て市場へ出回ります。
設計
自然プロセスながら、多様な色と形が存在します。中国では12世紀から淡水ムラサキイガイに小さな仏像を埋め込み「真珠仏」を作る伝統があり、今も人気です。同じ技法で半真珠「マベ」を作り、ジュエリーに留めます。
日本産真珠は天然でピンクからブルー、黄緑まで多様です。多くは漂白で色をめ、表面のシミを除去します。着色は多孔質コンキオリン層に染料を注入し、穴を開けて均一に拡散させます。最も垂涎の的はオーストラリア産と南洋産の大粒黒真珠で、無傷の黒真珠は米国市場で最大4万ドルに達します。他に銀緑の「ピーコック」真珠、純白真珠など天然色も多彩です。
形状設計では、淡水真珠を成形・カットします。結果として生じる不定形は外套膜片の影響を受け、核入れ職人の技量が反映されます。
品質管理
孵化場育ちの牡蠣は耐性が弱く、汚染は牡蠣の健康と真珠品質の双方を脅かします。養殖業者は入念に清掃・監視を行い病気を防ぎ、多くの場合政府の許認可を取得して責任ある運営を確保しています。ハリケーンなどの自然災害は、牡蠣よりも潜水夫に被害を与えることが多いです。
業界には企業秘密も多く、着色や処理の有無には異論があり、遺伝子工学で色素特性を調整するケースもあります。養殖期間短縮(1年未満)では真珠層が薄く、香水や体液によるダメージを受けやすくなります。輸出業者と検査機関が劣等品を除外するため、購入者は慎重であるべきです。
副産物と廃棄物
真珠を取り出した後のマザーオブパール貝殻は、装飾皿、ジュエリー用装飾パネル、ボタン、家具材として活用されます。真珠を生まなかった牡蠣は身を乾燥させ、珍味として販売されます。
ジュエリー不適格の欠陥真珠は炭酸カルシウム粉末に粉砕され、医薬品、化粧品、歯磨き粉の原料となります——特に日本と中国で需要があります。
未来
養殖真珠は不滅の高級品ですが、環境懸念が迫っています。真珠産出種は pristine(手つかずの)海洋・淡水環境でのみ繁栄し、汚染により真珠のサイズと透明度が低下しています。持続可能な養殖実践と厳格な水質監視が、この技芸を守り、養殖真珠の魅力を継続するために不可欠です。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 養殖真珠:古代の起源から現代の極みへ