



マッチ製造:歴史、材料、生産工程
背景
マッチは細い木製スティックまたは厚紙ストリップで、一方の端に可燃性化学物質の固形混合物を担持させています。粗い面で擦ると摩擦熱で化学物質が発火し、小さな炎を生み出します。主に2タイプ存在します:どこでも擦れるマッチ(あらゆる粗い面で着火)と安全マッチ(特別に調製された擦り面が必要)。
歴史
マッチの最古の文献記録は577年、中国北部の町の女性たちが調理と暖房のため火を起こすためにスティックに化学混合物を塗布し、使用間隔で火を消して燃料を節約したことに遡ります。この技術は歴史の闇に消えましたが、1826年、イギリスのジョン・ウォーカーが最初の摩擦マッチを発明するまで失われていました。ウォーカーのマッチは、ヘッドを粉砕ガラスを塗った折り畳み紙でこすることで着火しましたが、1827年に販売されたものの着火が難しく商業的成功には至りませんでした。1831年、フランスの化学者シャルル・ソーリアが白リンを使用したどこでも擦れるマッチを導入し、着火を容易にしました。しかし、高い引火性と白リンの毒性により偶発的火災とリン顎(phossy jaw)(白リン煙吸入による顎骨変性)など深刻な健康被害を引き起こしました。リスクにもかかわらず白リンマッチは1900年代初頭まで使用され続け、アメリカとヨーロッパの規制措置でメーカーが無毒代替品への切り替えを強いられました。画期的な安全革新は1844年、スウェーデンの発明家グスタフ・パッシュが燃焼成分を独立した擦り面へ分離することを提案したことにあります。無毒な赤リンの発見と相まって、スウェーデンの化学者J・E・ルンドストレームが1855年に安全マッチを導入。より安全でしたが、多くの消費者はどこでも擦れるマッチを好み、両タイプが今日も製造されています。最初のマッチブックは1892年ジョシュア・パッシーが特許取得し、ダイヤモンドマッチ社が1894年に権利を取得。当初は懐疑的でしたが、醸造会社が広告用に1,000万冊購入したことで売上が急増。初期生産は手作業でしたが、自動化はエベネザー・ビーチャーの1888年自動マッチ機械で始まりました。今日、連続操業プラントでは8時間シフトで最大1,000万本のマッチを生産可能で、少人数のオペレーターが監視しています。
原材料
マッチ棒は多孔質で直線的な木目を持つ白樫やアスペンなどの木材が典型的で、化学物質を吸収し曲げ力に耐えられます。棒はリン酸アンモニウム(消炎剤)に浸漬され、マッチ消火後のくすぶりを防ぎ、その後熱いパラフィンワックスに浸してヘッドから棒へ炎を伝える短時間の燃料バーストを提供します。ワックスが燃え尽きるとリン酸アンモニウムが更なる燃焼を停止させます。
どこでも擦れるマッチのヘッドはチップとベースで構成されます。チップには五硫化三リン(白リンの無毒代替)、塩素酸カリウム、粉末ガラス、不活性充填剤、動物接着剤、白色調整用の任意の酸化亜鉛が含まれます。ベースには少量の五硫化三リン、硫黄、ロジン、少量のパラフィン、着色用の水溶性染料が含まれます。安全マッチヘッドは単一組成で、三硫化二アンチモン、塩素酸カリウム、硫黄、粉末ガラス、不活性充填剤、動物接着剤、任意の染料で構成されます。三硫化二アンチモンは摩擦だけでは着火せず、赤リン、粉末ガラス、アラビアゴムや尿素ホルムアルデヒドなどの接着剤を含む擦り面が必要です。摩擦で微量の赤リンが白リンに変換され、塩素酸カリウムと反応して三硫化二アンチモンに着火させます。
マッチブックとマッチ箱は厚紙で作られます。マッチブックでマッチを保持する薄い厚紙ストリップはコーム(comb)と呼ばれます。
製造工程
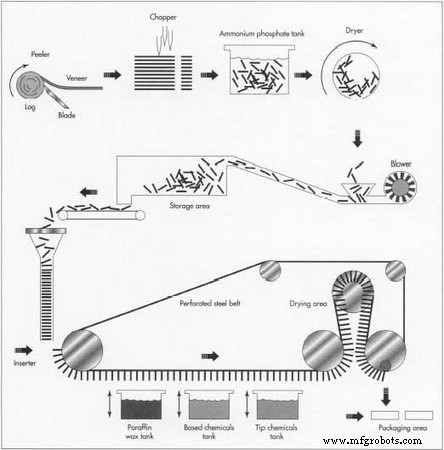
マッチは一貫性、安全性、品質を確保するため、いくつかの厳密に管理された段階で生産されます。工程は以下に図示されます:
1. マッチ棒の切断
- 白樫またはアスペンの原木を皮剥き機で回転させながら樹皮除去。
- 原木を約0.5m(1.6フィート)長さに切断し、厚さ2.5mm(0.1インチ)の単板にスライス。残った芯は廃棄または紙・チップボード用に再利用。
- 単板シートを積層し、1ストロークで最大1,000本のマッチ棒を生産できるチョッパーに供給。
2. マッチ棒の処理
- 棒を希薄リン酸アンモニウム溶液に浸漬し、消炎剤として機能させます。
- 回転ドラムでタンブル乾燥し、同時に研磨とささくれ除去を行います。
- 乾燥後、棒をコンベアで貯蔵または直接マッチ製造ラインへ搬送。
3. マッチヘッドの形成
- 棒を穿孔スチールベルトに供給し、プランジャーで穴に確実に着座させます。
- ベルトで棒を熱いパラフィンワックスに浸漬、次にヘッド化学薬品溶液に浸漬。
- どこでも擦れるマッチの場合、2回目の浸漬でチップにより微細な溶液をコートし、特徴的なツートン外観を形成。
- ベルト上で50-60分間ゆっくり乾燥させ、適切な着火を確保。
4. 包装
- 厚紙箱を裁断、印刷、組立。安全マッチの場合、擦り面を自動適用。
- 乾燥マッチをベルトからホッパーへ放出し、箱あたりの正確な本数をカウント。
- 内箱を充填し、並行コンベアで外箱をシール。約1箱/秒の速度で処理。
- 完成箱をグループ化し、段ボールカートンに詰めて出荷。
品質管理
マッチヘッドの各成分を精密に秤量・計測し、性能変動を防止。オペレーターが工程全体で継続的な目視検査を実施し、100万本以上のマッチを同時保有する施設での偶発着火を防ぐ厳格な安全プロトコルを施行。
未来
アメリカでは使い捨てライターの台頭、喫煙率低下、自動ガスコンロ点火装置の普及によりマッチ売上が減少しています。ブックマッチが広告価値によりアメリカでの売上を支配し続けています。世界的にはマッチ需要は継続しますが、生産は労働力と原材料コストが低い地域へシフトする可能性が高いです。
製造プロセス
- CMMSでカーボンニュートラルを達成:持続可能な運営への戦略的パス
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- クラウド移行がリモートチームの資産追跡を強化する理由
- なぜOSGiがモダンIoTソリューションの理想的フレームワークなのか
- 成長するIoT市場におけるオペレーターの野心とIoTセキュリティ戦略の整合
- 自動化とIoTで医療ロジスティクスとセキュリティを革新
- Python正規表現(reモジュール)実践ガイド
- Python正規表現マスターガイド:実践的パターンマッチング