



屋根用シングル:材料、歴史、生産、品質保証
概要
屋根用シングル(シュングル)は、耐久性、耐火性、コスト効率で選ばれる多様な材料から製造されます。木製シングルは伝統的にレッドシダーやパインから切り出されましたが、現在は持続可能な若木利用と化学防腐処理で、旧来のゆっくり育った木材並みの寿命を確保。化学処理は現代住宅の重要安全因子である耐火性も向上。アルミニウムシングルは高価だが長寿命・優れた耐食性。アスファルトシングルは米国住宅屋根の約80%を占め、軽量・低コスト・施工簡易・低メンテナンスで圧倒的シェア。
標準アスファルトシングル寸法:幅30〜46cm×長さ91〜102cm。人気スタイルは一辺に複数の切り欠き(タブ)を持ち、個別シングルを模倣。タブ数は通常3枚(2〜5枚範囲)で、施工時にインターロックし耐風性向上。
歴史
アスファルトは数千年前から建材利用。古代バビロニアで粘土レンガ間モルタルと運河防水層に使用。米国では1893年からロールルーフィング(アスファルト含浸フェルトに石材仕上げ層の長尺シート)製造開始。ヘンリー・M・レイノルズが1903年初の市販アスファルトシングル発売、ロールルーフィングから切り出し。1920年代にはカタログ通販で販売。1950年代に現代的タブ切り欠き付きシングル確立。
1950年代後半から有機フェルトから無機基材へシフト、耐火性向上と軽量化。健康リスク判明までアスベスト入りマット一般的。1970年代後半以降ガラス繊維マットが業界標準、優れた耐久性と軽量化実現。
原材料
アスファルトシングル(コンポジットシングルとも呼ばれる)は、有機フェルトまたはガラス繊維基材上に構築。
- 有機フェルトマット:再生紙や木材パルプから水系シート形成、乾燥・裁断・ロール巻き。
- ガラス繊維基材:切断ガラス繊維を水分散、真空脱水パルプ化、バインダー塗布後硬化・裁断。高耐火・軽量。
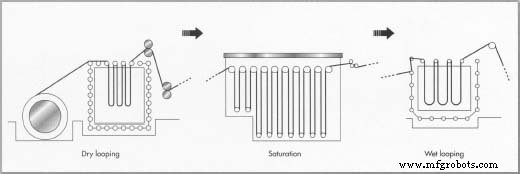
製造開始:フェルト/ガラス繊維ロールをドライルーパーへセット。プリサチュレーション室で熱アスファルトが水分除去、サチュレータータンクで繊維含浸。ウェットルーピングマシンで冷却時アスファルトを繊維へ引き込み更なる含浸。
アスファルトは原油精製副産物。使用前「ブローイング」酸化処理——加熱アスファルトへ触媒併用でエア吹き込み、シングルコート用最適粘度調整。フライアッシュや微粉砕石灰石等ミネラル安定剤添加で耐久性・耐火性・耐候性向上。
トップコート用セラミックコート鉱物粒(多色展開)が紫外線保護、耐火性向上、意匠性付与。天然石やスラグ粒子使用、銅含有粒で多湿気候の藻類繁殖抑制。裏面は砂・タルク・マイカ処理で保管時粘着防止。
熱可塑性接着ストリップを製造工程で塗布。施工後日光照射で接着剤活性化、重ね合わせ部分結合で耐風性強化。
製造プロセス
アスファルトシングルは単一マシンで各成分を順次付加、シングルとロールルーフィング双方に効率的。
ドライルーピング
- ジャンボロール(幅1.83m)の有機フェルト/ガラス繊維マットをセット、ルーフィングマシンへ供給。ベース材はドライルーパーでアコーディオン折り、ロール交換時も連続操業可能。
含浸(サチュレーション)
- マットがプリサチュレーション室通過、熱アスファルト噴霧で片面水分排出。サチュレータータンクで全繊維含浸・空隙充填。
ウェットルーピング
- 冷却後アスファルトがマットへ引き込まれ、含浸度向上・均一コート確保。
コーティング
- 安定化コーティングアスファルトをコーティングロール対で両面塗布。微細鉱物粒子を裏面塗布、ローラー圧入、冷却・裁断。
ミネラル表面処理
- セラミックコート鉱物粒を表面塗布。裏面に微粒子コート(タルク/マイカ)塗布、両面ローラー圧入後最終冷却。
仕上げ
- 完成ストリップを冷却ルーパーでアコーディオン折り、温度安定化。
切断
- バックサイドカッターで個別シングルへ裁断。バンドル包装(通常25〜35sq ft / 7.62〜10.67㎡分)し出荷積み。
包装
- 専用包装機でバンドル包装・ラベル貼付。
品質管理
品質保証は基材から開始。マットは製造工程耐久に十分な引張強度・裂け強度必須、水分含有率と繊維分布を連続監視。シングル製造中はアスファルトコート均一性、ミネラルコート分布、最終重量等主要パラメータを厳格検査。
メーカーは第三者機関試験も活用。UL(アンダーライターズ・ラボラトリーズ)とASTM規格適合で耐火・耐風・構造性能の厳格基準クリアを確認。
副産物と廃棄物
製造でシングル断片とタブ切り落とし廃棄物発生。一部アスファルト舗装へ再利用。例:ノースカロライナ州で1995年から道路建設へのシングル廃棄物利用許可、問題未報告。但輸送コスト高で舗装プラント隣接工場に限定的。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- バイク搭載フィッシングリグのラピッドプロトタイピング: CADから実釣まで