



アスファルト締固めをマスターする:耐久性のある舗装を実現する主要技術
アスファルト締固めは、フレキシブル舗装プロセスの不可欠な部分です。ホットミックスアスファルト(HMA)またはウォームミックスアスファルト(WMA)の生産、敷設、締固めは時間との勝負です――だからこそ、この建設プロセスでは遅延を許容できません。わずかな遅延でも、長寿命舗装という究極の目標達成を妨げる可能性があります。
アスファルト締固めプロセスの各フェーズをどう実行するかを知り、ベストプラクティスを遵守することが極めて重要です。各ステップで最も重要なポイントをまとめます。
アスファルト締固めの3フェーズ
歴史的に、舗装業界は舗装材料から空隙を除去するために複数のアクティビティが関与することを認識してきました。これはアスファルト締固めの3フェーズで達成されます:
- フィニッシャースクリードは、敷設プロセス中に舗装材料の荷重支持能力を向上させる最初のツールです。
- ローラー締固めが次のフェーズです。用途、材料仕様、フィニッシャータイプ、その他変数に応じて、1台以上のローラーを用いて舗装密度をさらに高めます。
- 最終フェーズは、走行車両による交通締固めです。業界は、舗装が敷設・ローラー締固めフェーズで適切に締固められていても、大量の大型トラック交通によって舗装空隙がさらに減少することを認めています。
各フェーズの手順を深掘りしましょう。
フィニッシャースクリード締固めプロセス
フィニッシャースクリードがアスファルト舗装混合物から空隙を除去する能力には、多くの変数が影響します。スクリードタイプ、重量、舗装速度、その他変数により、敷設直後の材料密度は、相対密度で70%〜90%、場合によってはそれ以上の範囲になります。敷設中に振動を利用するスクリードは、一般的に全体密度はやや低くなりますが、生産性が重要な用途ではより高速な舗装速度が可能です。振動スクリードでは、分速100フィート(30m)までの舗装速度が可能です。
シングルまたはデュアルタンパーバーを備えたタンピングスクリードは、通常より高い密度を生み出しますが、舗装速度は遅くなります。タンピングスクリードの前進速度は、タンパーの周波数とタンパーバー幅(接触面積に関連)によって制限されます。タンパーバースクリードによる舗装速度は、分速33フィート(10m)を超えることは稀です。これは北米で一般的なアスファルト舗装には一般的に遅すぎると見なされます。
フィニッシャーによる舗装温度は、成功する締固めのために重要ですが、材料依存です。ストーンマスティックアスファルト(SMA)混合物は、比較的硬いバインダーと、塊状で粗い粒度の骨材で生産されます。SMAは通常、華氏350度(摂氏176度)以上で生産され、華氏300度(摂氏149度)以上で敷設されます。
ポリマー改質バインダーを含むスーパーパヴ混合物も、同様の高温で生産・処理されます。ストレートアスファルトバインダーのマーシャル混合物は、過熱によるバインダー劣化を防ぐため、やや低い温度で生産されます。これらは通常、華氏250〜300度(摂氏121〜149度)で敷設されます。ウォームミックスアスファルト(WMA)と呼ばれる新技術混合物では、混合温度を最大華氏100度(摂氏38度)下げられ、生産時の大幅なエネルギー節約が可能です。
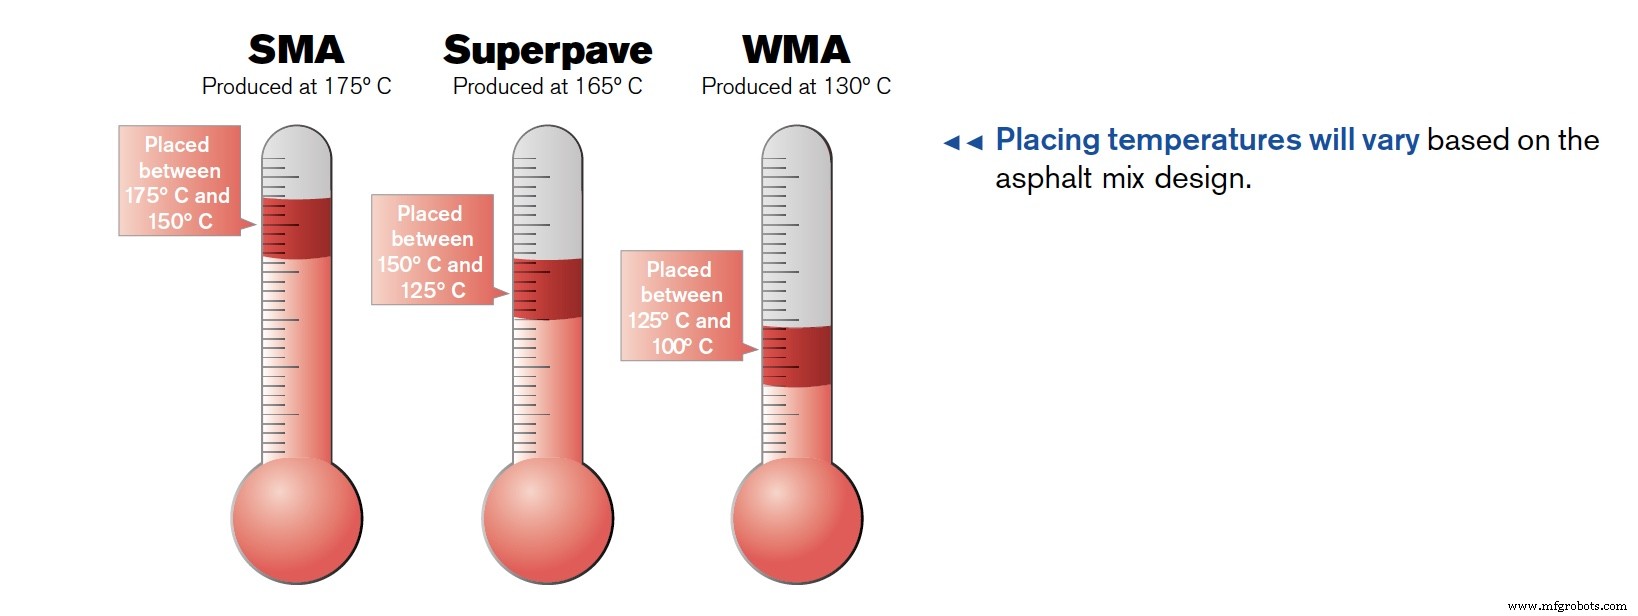
これらすべての混合物の処理時間はほぼ同程度です。舗装プロセス中の温度均一性は、均一な舗装空隙率と支持力を達成するために極めて重要です。
ローラー締固めプロセス
ローラー締固めプロセスは、高品質フレキシブル舗装の建設に不可欠です。振動スクリード付きフィニッシャーに追従する場合、ローラーは材料密度を平均20%向上させる必要があります。これはアスファルト舗装混合物の温度が作業限界温度を下回る前に完了させなければなりません。混合物特性とその他変数により、この下限温度は華氏175度(摂氏80度)程度まで高い場合もあれば、華氏120度(摂氏50度)程度まで低い場合もあります。これは配合設計とアスファルトバインダー特性に依存します。
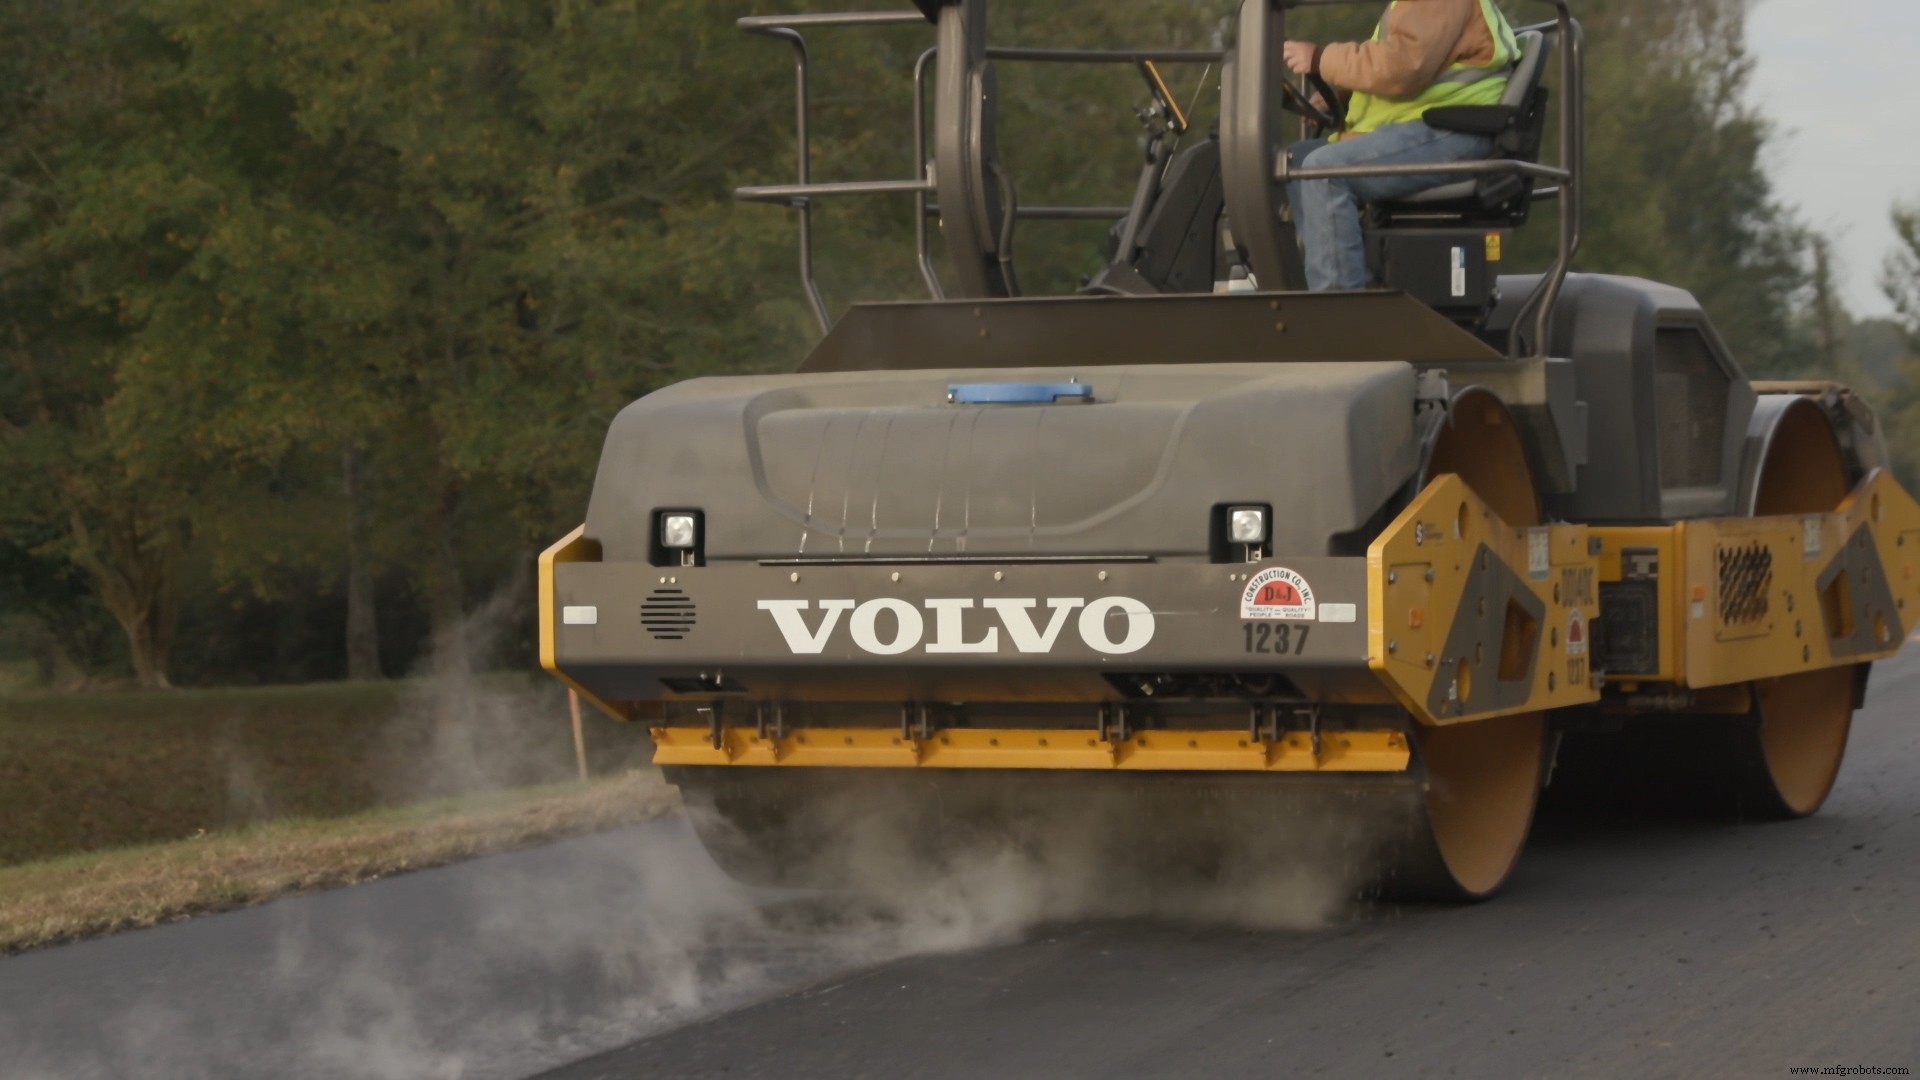 ブレークダウンローリングは、アスファルト締固めプロセスで最も重要な部分であり、舗装構造から大半の空隙を除去します。ブレークダウンローリングに適したタイプとサイズの締固め機を選定し、舗装面全体を均一にカバーすることが重要です。
ブレークダウンローラーの選定は、ローリング幅と舗装パネルの均一カバーの最適化に基づいて行うことが多いです。例えば、敷設幅が12フィート(3.66m)なら、79インチ(2m)ドラム幅のブレークダウンローラーで、ドラムエッジの十分なオーバーハングと中央でのオーバーラップを確保しつつ、並行2パスでパネル幅をカバーできます。
より狭いドラム幅のローラーを選ぶと、並行3パスが必要になり生産性が低下します。より広いドラム幅を選んでも生産性は向上しません。実際、ローリングパターンで過度なオーバーラップが生じると、パネル密度が不均一になる可能性があります。
ブレークダウンローラーに続くローラーも、ローラー列が密度と平滑性の両目標を達成し、舗装列車が設定した生産性バランスを維持できるよう選定すべきです。
交通締固めプロセス
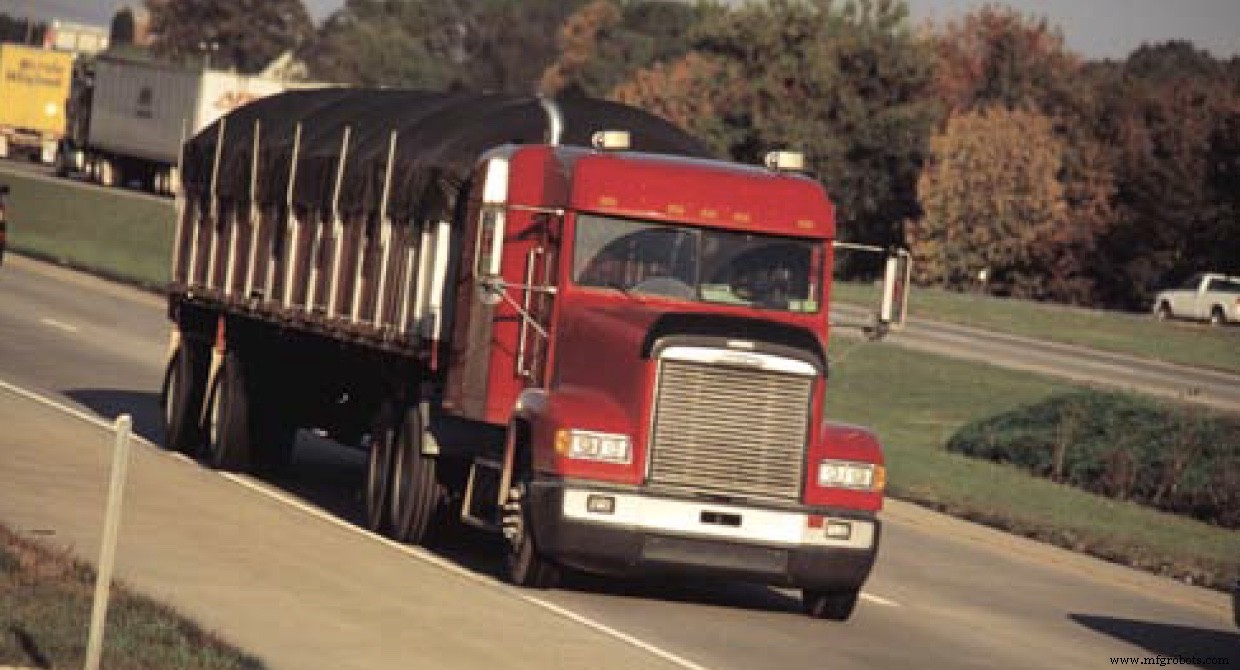
フレキシブル舗装建設業界の機関と研究グループは、交通荷重による舗装への重量効果で、舗装がさらに空隙率を低減することを実証しています。AASHOロードテストは、アメリカ州間高速道路担当者協会が1950年代後半に実施した一連の実験で、荷重下での舗装構造性能を評価するものでした。テスト後の特別報告書では、舗装への最大ダメージは高速道路トラック交通によって引き起こされることが示されました。タンデムアクスルトラックの法定荷重は、トレーラーアクスルで48,000ポンド(21,770kg)、トラクターアクスルで12,000ポンド(5,440kg)でした。当時、バイアスタイヤを70〜80psi(4.8〜5.5bar)で充填したセミトレーラー1台が、50,000台以上の乗用車・ピックアップトラックより多くの舗装損傷を引き起こすことが判明しました。
フレキシブル舗装構造を適切に設計・施工すれば、交通締固めが早期舗装破壊や過度な路面ディストレスを生じさせることなく発生します。材料選定、舗装設計、現場施工における細部への配慮が、定期メンテナンスのみで済む長寿命フレキシブル舗装を実現します。成功するアスファルト締固めは、財政的責任を果たし、ドライバーを満足させ、建設区間の渋滞回避への道を開きます。
産業機器