



サーフボードの構造とデザイン:ポリネシアのルーツから現代の革新まで
背景
サーフボードはサーフィンの必須ツールで、ライダーがブレイクする波の面を滑走することを可能にします。標準寸法は幅18〜24インチ(46〜61cm)、長さ72〜120インチ(183〜305cm)、厚みはスタイルにより様々。コアは軽量で浮力のあるポリウレタンフォーム、外側は硬いファイバーグラスシェルで覆われています。ライダーはうつ伏せになりパドルで沖へ出て、来る波に乗り、立ち上がって波の面を滑ります。マストとセイルを備えたセイルボード(ウィンドサーフィン用)や、より短く伏せ乗りするボディボードなど、バリエーションがスポーツの多様性を広げています。
サーフィンの起源はポリネシアに遡り、早くも西暦400年頃とされます。ポリネシア系ハワイアンが島々にこのスポーツを伝え、地元の木から木製ボードを削り出し、植物油で仕上げました。最大の伝統ボード「オロ」は144〜240インチ(3.6〜6m)、重さは最大200ポンド(91kg)に達しました。1920〜30年代には中空設計やレッドウッド・バルサ積層の試みで軽量化と強度維持が図られました。
最初のファイバーグラスボードは1946年に登場し、レッドウッドのストリンガー(芯材)を挟んだ成形半分2枚で構成されていました。ボブ・シモンズが1949年にスタイロフォームコアを合板ベニヤとレジンでサンドイッチした試作ボードを先駆けました。
現代的なサーフボード製造は1958年、ホビー・オルターがポリウレタンフォームコアを導入し、後にポリエステルレジンファイバーグラスシェルと組み合わせたことで始まりました。このアプローチが今日も標準となっています。
原材料
一般的なボードは硬質ポリウレタンフォームコアと、ポリエステルレジンで接着されたファイバーグラスクロス外装で構成されます。ストリンガー使用時はレッドウッド、バスウッド、スプルースが一般的ですが、カラーファイバーグラスストリンガーも選択可能。フィン(スキーグ)は通常木材または積層ファイバーグラス・レジン層で作られます。
デザイン
デザインは継続的な試行錯誤で進化してきました。1960年代には標準化・大量生産ボードへの短期間の動きがありましたが、ほとんどのボードは熟練ビルダーによるハンドクラフトです。過去40年間でボード長は変動し、フィン配置はシングルからツイン、トリプル、さらにはマルチフィンへと変遷し、各反復が操作性向上を目指しました。一部ビルダーはボトムに縦方向チャンネルを設け安定性を高めています。
今日、ビルダーはチャンネル形状、ロッカープロファイル、ロッカーエッジの組み合わせを試し「完璧なボード」を追求しています。上級サーファーはスタイルとローカルコンディションに合わせて5〜10本のボードを使い分けることもあります。
製造工程
ほとんどのサーフボードは小さな工房で1本ずつ手作りされます。技法は様々ですが、以下が典型的なワークフローです。
フォームコアの成形
- 1. フォームコア(ブランク)は、特殊紙でライニングされた二半分のセメント型で鋳造されます(接着防止)。型を加熱し、液状ポリウレタン化学薬品を注入。熱により化学反応が起き、密度の高い白色フォームが生成され、業界では「ブローイング・ザ・ブランク」と呼ばれます。25分後に型を開きコアを取り出し、完全硬化まで放置します。
ストリンガーの追加
- 2. 硬化後、コアを垂直に二等分。薄いストリンガーを間に接着し、クランプで固定乾燥。剛性を与え割れを防ぎます。
ブランクのシェイピング
- 3. 木製テンプレートでボードアウトラインをコアに写し、セーバーソーで切断。ボトムを電動カンナで削り、滑らかに整形。裏返してデッキを成形、電動サンダーでリッジを除去。ストリンガーを手作業でカンナがけ、レールを粗目サンドペーパーで成形、仕上げサンディング。フィンポケットをマークし、ビルダーが独自のデザインやサインを入れます。
外装のラミネート
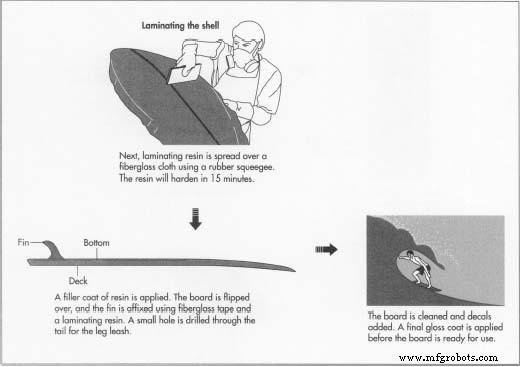
- 4. ブランクを圧縮空気で清掃。カラーやグラフィック希望時はアクリル塗料をスプレーやエアブラシで塗布。ファイバーグラスクロスを裁断しフィットさせます。デッキからラミネート開始。触媒混合ポリエステルレジンを使用し、15分の硬化サイクルを開始。ゴムスクイージーでレジンを均一に伸ばす(「グラッシング」と呼ばれます)。デッキ硬化後、ボトム側も同様に施工し、さらにデッキに2層目を重ね強度と耐摩耗性を高めます。
フィラーコートとフィンの取り付け
- 5. 2回目のレジンコート(フィラーコートまたはサンディングレジン)で不完全箇所を埋めます。デッキからコートし、裏返してフィンをファイバーグラステープとラミネートレジンで固定、ボトムとフィンにフィラーコート。乾燥後、テールに小穴を開けリーシュコード(落下時にボードが流されないよう繋ぐ伸縮コード)を取り付けます。
ボードのサンディング
- 6. 大面積は電動サンダーで、レールや鋭い輪郭はファイバーグラス層を保護するため手作業でサンディングし、余分なレジンを除去します。
最終仕上げ
- 7. サンディング粉塵をブローで除去。デカールやカラーグラフィックを追加する場合があります。最終グロスレジンを刷毛塗りし、触媒混合で15分で硬化。最低12時間放置し完全硬化させます。オプションで細目サンドペーパーでウェットサンディングし、磨き上げて高光沢に仕上げます。
品質管理
複数段階で検査:型開放後のボイド検出、シェイピング時の不完全箇所、仕上げ後のビルダー基準適合確認。
有害物質と安全上の考慮
サーフボード製造には有害化学物質が関わります。ポリウレタンフォーム原料は有毒で引火性があり、防爆排気装置、温度・湿度管理が必須。シェイピング時のフォーム粉塵は肺を刺激するため防塵マスク着用義務。ラミネート時のレジン煙は有毒で、グラッシング時は防毒マスク必須。適切な安全装備と換気は全ビルダーにとって妥協できません。
将来展望
革新はサーフボード製造を再構築し続けています。コンピューター支援設計(CAD)システムでボードを3Dモデリングし、寸法調整、精密テンプレート出力が可能になり、設計サイクルが大幅に短縮。一部職人はスタイロフォームコアとエポキシレジンを試み、軽量・高強度・低毒性煙を実現していますが、コストと加工複雑性が上昇します。グラファイト繊維補強は優れた剛性を提供しますが、色が黒に限定されコストもさらに高騰。
CNCシェイピングマシンなどの新技術では、ブランク加工が手作業の数時間から約25分に短縮可能ですが、高額な初期投資と再プログラミング必要性が普及を制限。型ベース複製法では約4.5時間で1本生産可能ですが、既存ボードをテンプレートとする必要があります。
これらの進歩にもかかわらず、適正価格のカスタムボードへの需要は続くと予想され、小規模な職人サーフボードショップが高品質ボードの主要供給源であり続けるでしょう。
製造プロセス
- アイロン台の製造:設計、素材、生産プロセス
- プリント基板:設計、製造、未来トレンド
- Heliumベースのソーラー駆動空気質センサー:設計と導入ガイド
- RasPiRobot Board V2:Raspberry Pi を強力なロボットコントローラーに拡張
- DIY Arduinoワードクロック – 文字で時刻を表示する洗練されたリアルタイムクロック
- PCB表面処理の種類と選び方:HASL、ENIG、OSP、イマージョンSnの特徴と適用
- PCB試作必須用語集 第1弾:アクティベートからフィンガーまで
- PCBアウトガス防止:回路基板を欠陥から守る
- ビアの種類:PCB相互接続の包括的ガイド
- 2021年注目のマイクロコントローラボード トップ10 — エキスパートの選定と特徴
- 複合材料:軽量・耐久・コスト効率に優れた現代エンジニアリングの解決策