



産業・安全用途向け精密圧力計
背景
現代世界の多くのプロセスは、加圧液体およびガスシステムの測定と制御を伴います。この監視は、プロセスの望ましい結果を生み出し、その安全な運転を保証するために制御しなければならない特定の性能基準を反映しています。ボイラー、精製所、水システム、圧縮ガスシステムは、圧力計の多くの用途のほんの一部に過ぎません。
機械式圧力指示計器、またはゲージは、弾性圧力要素、「ソケット」と呼ばれるねじ込み接続手段、「ムーブメント」と呼ばれるセクターとピニオンギア機構、保護ケース、ダイヤル、視認レンズアセンブリで構成されます。弾性圧力要素は、圧力の影響で実際に変位または移動する部材です。適切に設計されていれば、この圧力要素は高精度かつ再現性に優れています。圧力要素は歯車式「ムーブメント」機構に接続され、それがポインターを目盛付きダイヤル全体で回転させます。ポインターの目盛りに対する位置を見て、観測者は圧力指示を決定します。
最も一般的な圧力計設計は、フランスの実業家ウジェーヌ・ブルドンによって1849年に発明されました。湾曲管設計を圧力検知要素として利用します。あまり一般的でない圧力要素設計はダイヤフラムまたはディスクタイプで、特に低圧で高感度です。本記事ではブルドン管圧力計に焦点を当てます。
設計
ブルドン管ゲージでは、「C」字形の中空スプリング管が一端で閉じられ密封されています。反対側の端はソケット(ねじ込み接続手段)に確実に密封・接合されています。圧力媒質(空気、油、水など)がソケットを通って管内に入ると、管内外の圧力差が管を動かします。この動きは、水で加圧したときにホースが解きほぐれる様子や、空気を吹き込むと伸びるパーティーホイッスルに例えられます。動きの方向はチューブの曲率によって決まり、内側半径が外側半径よりわずかに短くなっています。特定の圧力により「C」字形が特定の距離だけ開き、または伸びます。圧力が除去されると、管材料のスプリング特性により管が元の形状に戻り、先端がソケットに対する元の位置に戻ります。
原材料
圧力計管は多くの材料で作られますが、これらの材料の共通設計要素はスプリングテンパリングへの適性です。このテンパリングは熱処理の一形態で、金属が元の形状を保持しながら負荷下で「弾性」を発揮できるようにします。ほぼすべての金属にある程度の弾性がありますが、スプリングテンパリングはそれら望ましい特性を強化します。ベリリウム銅、リン青銅、さまざまな鋼およびステンレス鋼合金が優れたブルドン管となります。材料選択はプロセス媒質(水、空気、油など)に対する耐食性に依存します。鋼は腐食により耐用年数が限られますが油用には十分です。ステンレス鋼合金は特定の耐食性が不要ならコスト増となります。ベリリウム銅は通常高圧用途向けです。ほとんどの一般用途(空気、軽油、水)ゲージはリン青銅を使用します。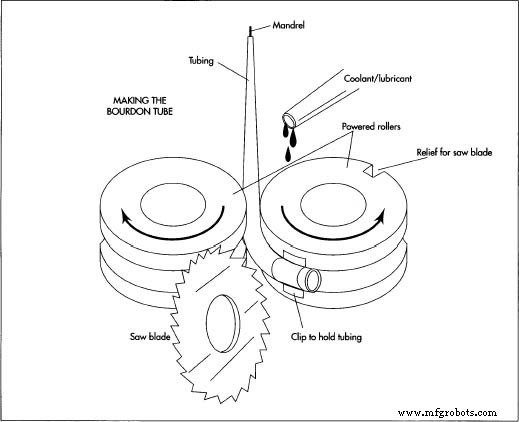 圧力計製造の重要なステップはC字型ブルドン管の製造です。この工程では、金属管を自動圧延機の溝付きローラーを通して引き抜きます。一方のローラーが管端を把持し内側半径を形成し、他方が外側から圧力をかけて管との均一な接触を維持します。管をつかんで曲げる同じローラーにノコギリ刃が付いており、曲げ完了後にローラーが回転し続けると、そのノコギリ刃が管を適切な長さに切断します。 管の圧力範囲は管壁厚と曲率半径で決まります。計器設計者は精密な設計と材料選択を行う必要があります。弾性限度を超えると管が破壊され精度が失われるためです。
ソケットは通常黄銅、鋼、またはステンレス鋼で作られます。軽量ゲージではアルミニウムを使用することもありますが、この材料は耐圧性が限られ、ブルドン管へのハンダ付けやロウ付けが困難です。押出材と圧延棒鋼形状が最も一般的に使用されます。
ムーブメント機構はガラス充填ポリカーボネート、黄銅、ニッケルシルバー、またはステンレス鋼で作られます。どの材料を使用しても、安定しており摩擦のない組み立てを可能にする必要があります。黄銅と黄銅・ポリカーボネートの組み合わせが最も一般的です。
ブルドン管とムーブメントを保護するため、アセンブリはケースと視認レンズ内に収納されます。観測者に圧力指示を提供するダイヤルとポインターは、ほぼすべての基本金属、ガラス、プラスチックで作られます。アルミニウム、黄銅、鋼、ポリカーボネート、ポリプロピレンが優れたゲージケースとダイヤルになります。ほとんどのレンズはポリカーボネートまたはアクリルで、安全上の理由からガラスより好まれます。過酷な用途では、ケースを密封しグリセリンまたはシリコンオイルを充填します。この液体が衝撃と振動による管とムーブメントの損傷を緩衝します。
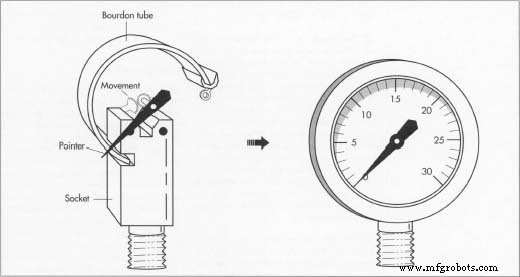 ブルドン管製造後、その閉端をハンダ付け、ロウ付け、または溶接でソケットに取り付けます。ブルドン管の自由端はこの組み立て工程で精密に位置決めされ、その後密封されます(通常、管をソケットに接合するのと同じ手段で)。ブルドン管とソケットアセンブリが固定されたら、「C」字の無支持端の先端をエンドピースに取り付けます。このエンドピースには小さな穴があり、先端を歯車式ムーブメント機構に接続します。他のコンポーネント(ムーブメント、ポインター、ダイヤル)がグループとしてソケットに組み立てられます。
製造工程
ブルドン管の製造
- 1 ブルドン管は計器の最も重要な部分です。管はソリッドバーストックから、所望の内径まで全長をドリル加工し、外径を旋盤で削って適切な肉厚を達成することで作られます。しかし、ほとんどの汎用ゲージでは金属供給業者から購入したプレフォームドチューブを使用します。ゲージ製造者は所望の肉厚、材料、形状、直径を指定します。供給業者は10〜12フィート(3〜3.65メートル)長さで、生産準備完了状態で材料を提供します。
- 2 ほとんどのメーカーは、チューブを「C」字形に圧延する独自の専有圧延方法を厳重に秘匿しています。管の「C」字形は一般的に自動圧延機で形成されます。この機械には2つの精密動力ローラーがあり、チューブがそれらを通過します。一方のローラーが管端を把持し内側半径を形成し、他方が外側から圧力をかけて管との均一な接触を維持します。各ローラーには管の外側にフィットする溝があり、これらの溝により管が平坦化されるのではなく円形を維持できます。圧延工程では、鋼製マンドレル(チューブをローラーへ案内し形状維持を助けるバー)が、チューブの自由端から挿入され、ローラー直前で位置決めされます。この潤滑済みマンドレルは所望の楕円内部形状を持ちます。チューブはマンドレル上を通過し、ローラー間を通ります。一方のローラーにクリップがあり、チューブを把持し、ローラーが回転するとチューブを引き、「C」字形に曲げます。
- 3 管をつかんで曲げる同じローラーにノコギリ刃も付いています。曲げ完了後、ローラーが回転し続けると、その上のノコギリ刃が管を適切な長さに切断します。その後、管を炉で熱処理します。
その他のコンポーネント
- 4 ソケットは基本的に金属ブロックで、圧力媒質源へのコネクター、ケース・ダイヤル・ムーブメントのマウント、ブルドン管の取り付けスロットとして機能します。ソケットの一端はねじ切りされており、圧力供給装置にねじ込めます。ソケットは鋳造、鍛造、押出し、またはバーストックからの機械加工で製造されます。ほとんどのソケットは自動機械加工センターで、旋削、穴あけ、フライス、ねじ切りをワンサイクルで行います。一般的な機械加工プラクティスがほとんどのソケット製造に適用されます。
- 5 ムーブメントはピニオン(回転軸)、セクター、支持板、ヒゲゼンマイ、スペーサーカラムを含む歯車機構です。この機構はブルドン管先端のやや直線的な変位を回転運動に変換し、校正調整手段も提供します。ポインターは回転軸(ピニオン)に固定され、目盛付きダイヤルを掃いて圧力量を指示します。ほとんどのムーブメントはゲージ製造者に使用可能状態で供給されます。ムーブメント部品製造には多くの製造プロセスが使用され、完成時の仕上がりは時計細工に酷似しています。
- 6 ケース、ダイヤル、ポインターは板金プレス品、プラスチック成形品、または鋳造品です。プレス品と成形品はほとんど追加加工不要ですが、鋳造品は最終要件を満たすために多少の機械加工(余分な材料のトリミングなど)を必要とします。これらのコンポーネントは必要に応じて塗装され、ダイヤルには適切なアートワークが印刷されます。オフセットとダイレクトの両方法を用いた一般的な印刷手法が使用されます。レンズは最も一般的に射出成形プラスチック部品で、プラスチックを溶融状態に加熱し、所望形状の金型に注入して製造されます。レンズをケースに固定・密着する取り付け機能が金型に設計されています。ガラスレンズもまだ使用されますが、何らかのリングで保持する必要があります。ガラスは破損の安全問題で敬遠されています。
最終組み立て
- 7 ブルドン管製造後、その閉端をハンダ付け、ロウ付け、または溶接でソケットに取り付けます。ブルドン管の自由端はこの組み立て工程で精密に位置決めされ、その後密封されます(通常、管をソケットに接合するのと同じ手段で)。ブルドン管とソケットアセンブリが固定されたら、「C」字の無支持端の先端をエンドピースに取り付けます。このエンドピースには小さな穴があり、先端を歯車式ムーブメント機構に接続します。ブルドン管先端は圧力範囲内で大きく動くことはなく、通常0.125〜0.25インチ(0.31〜0.63cm)です。理解できるように、圧力が高いほど先端は遠くまで動きます。他のコンポーネント(ムーブメント、ポインター、ダイヤル)がグループとしてソケットに組み立てられます。
校正
校正は、保護ケースとレンズへのゲージ最終組み立ての直前に行われます。ソケット、管、ムーブメントからなるアセンブリを、既知の「マスター」ゲージを用いて既知圧力源に接続します。「マスター」ゲージとは、既知の校正を持つ高精度ゲージです。新しいゲージがマスターと同じ圧力読みを示すまでアセンブリを調整します。2%差の精度要件が一般的ですが、1%、0.5%、さらには0.25%の場合もあります。精度レンジの選択は、望まれる情報がプロセスの制御と安全に関してどれだけ重要かにのみ依存します。ほとんどのメーカーはゼロからフルレンジまで270度スイープの目盛付きダイヤルを使用します。これらのダイヤルは1インチ未満(2.5cm)から3フィート(0.9メートル)までの直径があり、最大サイズは通常極限精度用のマスターとして使用されます。ダイヤル直径を大きくすることで目盛り線周りの円周が長くなり、多くの微細な目盛り分割が可能になります。これらの大型ゲージは通常非常にデリケートで、マスター用途のみに使用されます。マスター自体はデッドウェイトテスター(米国の国立標準局にトレーサブルな非常に精密な水圧装置)を用いて定期的に精度検査されます。
ゲージ製造業が黎明期だった頃、圧力要素の理論設計はまだ発展途上だったことは興味深いです。ブルドン管は非常に一般的な設計パラメータで作られました。各管を圧力試験して、どのサービスレンジに適しているかを決定したためです。圧延と熱処理プロセスからどの圧力範囲が生じるか正確にはわからなかったため、これらの計器は校正時に特定用途向けに選別されました。今日、コンピューターモデリングの発展と数十年の経験により、現代のブルドン管は特定寸法に精密に圧延され、ほとんど校正を必要としません。現代の校正は、電子制御機械アジャスターを用いてコンピューターで実行できます。これは残念ながら、繊細な時計のようなムーブメントを極限精度で微調整する熟練職人の姿を消し去りました。一部の計器修理工房では今もこの独自の作業を行っており、これらの美しい圧力計は数年前に名匠たちが作った時計やタイムピースと肩を並べています。
用途と将来
校正済みゲージが組み立て・包装されると、機器メーカー、サービス会社、試験室へ流通し、多様な用途で使用されます。これら多様な用途がケースとレンズエンクロージャの幅広い設計レンジを生み出しています。ソケットは背面、上面、底面、側面からケースに入ることがあります。一部のダイヤルは、目盛り印刷に使用される蓄光インキや、外部電源に接続された微小ランプで照明されます。高圧用途向けゲージは通常「デッドフロント」安全設計で、ブルドン管とダイヤルの間に相当な厚みのケース材料を配置するケース設計特徴を持ちます。このバリアは、過圧でブルドン管が破裂した場合、ゲージ破片から観測者を保護します。内部ケース設計によりこれらの高速破片をゲージ背面から外部へ導き、観測者から遠ざけます。多くの用途ではゲージを稼働機械に直接取り付けるため、液体充填が必要です。無充填ゲージは振動の破壊的影響にすぐ屈します。特殊マウントフランジをケースに固定し、圧力配管とは独立したパネル・表面取り付けを可能にします。ケースとレンズ材料は様々な過酷または汚染環境に対応するよう選択され、様々な手段で密封され、湿気と汚染物質をムーブメント機構から遮断します。
圧力計の将来は、急速に成長する電子センサー産業に依存すると見られます。これらのセンサーは電気信号を提供し、可動部品が本質的にない電子部品です。現在多くのゲージにこれらのセンサーがケース内に搭載され、プロセス制御コンピューターとコントローラーへ情報を送信しています。これらのセンサーは本質安全で、可燃性または爆発性環境での使用を可能にします。プロセス制御の問題全体は、プロセス媒質の偶発的放出を防ぐ必要性(多くは環境に有害)の結果として近年拡大しています。環境懸念が高まるにつれ、このインターフェースの需要は増え、機械式ゲージは時代遅れになるかもしれません。しかし、機械式ゲージは電子センサーに必要な電源やコンピューター機器を必要としません。それがほとんどの一般用途でゲージをコスト効率よくし、業界がこの分野で繁栄し続けると期待される領域です。
製造プロセス
- アネロイド気圧計:設計、歴史、圧力測定の未来
- デジタルハイトゲージ:精密測定と品質管理ソリューション
- マイクロメータ(マイクロメータネジゲージ):定義・歴史・構造・使い方
- 安全弁(プレッシャーリリーフバルブ)完全ガイド:仕組み・種類・選定・法規制
- 圧力計の仕組み:種類、機能、メリットを徹底解説
- 歪みゲージ(ストレインゲージ)の原理と応用:機械応力を精密電気信号に変換
- ピラニ真空計の仕組み・用途・メリットを徹底解説
- ダイヤフラム圧力計の仕組み・種類・用途を徹底解説
- ブルドン管圧力計の設計・機能・用途をマスターする
- ラジエーターキャップ(プレッシャーキャップ)の機能・点検・故障症状
- UNS R56320 チタン合金 (Ti-3Al-2.5V):中強度・優れた耐食性で航空宇宙・産業用途に最適