



溶接 vs ろう付け:金属接合の違いを徹底比較
前回は「溶接 vs ろう付け vs はんだ付け」を扱いました。両者とも接合プロセスですが、適用条件が異なります。両プロセスの知識は接合効率向上に不可欠です。
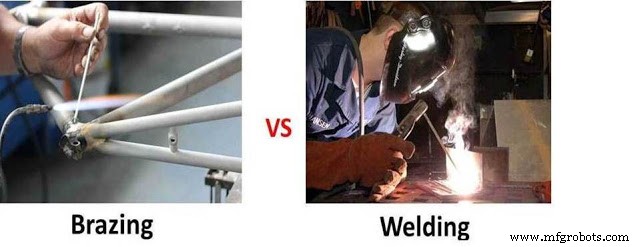
溶接とろう付けは金属産業で一般的な接合法です。根本的違い:溶接は母材融点以上、ろう付けは母材融点以下で接合します。以下の観点で比較します。
| 項番 | 溶接 | ろう付け |
|---|---|---|
| 1 | 母材同士を溶融接合(フィラー材あり/なし両方可) | 母材を融点以下で加熱し、フィラー材(ろう材)で接合 |
| 2 | 温度:母材融点以上(約3600℃) | 温度:母材融点より十分低い(約600℃) |
| 3 | 母材特性が接合後変化する可能性 | 母材特性は接合後もほぼ変わらない |
| 4 | 最強の接合強度 | 溶接より弱い |
| 5 | フィラー材は必須ではない | フィラー材(ろう材)は必須 |
| 6 | 母材清浄化は必須 | 清浄化推奨だが必須ではない |
| 7 | 主に同種金属接合 | 主に異種金属接合 |
| 8 | 大型構造物に最適 | 小型構造物に最適 |
| 9 | 高温環境に耐える | 高温環境には不向き |
使い分けの指針
- 溶接:高強度・高温耐性・大型構造・同種金属が要求される場合
- ろう付け:異種金属・薄板・精密部品・熱影響最小化・母材特性維持が要求される場合
結論
溶接とろう付けは「どちらが優れている」ではなく、「用途に適した方を選ぶ」ものです。接合設計段階で、要求強度・母材組み合わせ・熱影響・コスト・量産性を総合判断し、最適プロセスを選定してください。ご質問はコメント欄へ。
製造プロセス
- 溶接 vs ブレージング:接合技術の決定的違いを徹底解説
- ブレージング vs 半田付け:温度・強度・冶金学的違いを完全解説
- 2ストローク vs 4ストロークエンジン:主な違いを徹底解説
- フォアハンド溶接 vs バックハンド溶接:違いと使い分けを徹底解説
- 金属加工 vs 金属溶接:何が違うのか?
- 金属加工と溶接:主な違いを解説
- C 言語の構造体 vs 共用体: 実践ガイド
- C vs C++: 主な違いとそれぞれを選ぶべきケース
- C言語 vs Java:機能、歴史、用途の包括的比較
- Python vs JavaScript:主な違い、特徴、選び方の指針
- Python vs Ruby:特徴、メリット、ユースケースの徹底比較