



MIG溶接 vs TIG溶接:12項目で違いを徹底比較
MIG溶接(Metal Inert Gas)とTIG溶接(Tungsten Inert Gas)は、多様な形状・材質接合に広く用いられる2大アーク溶接法です。主な違いを12項目で整理します。
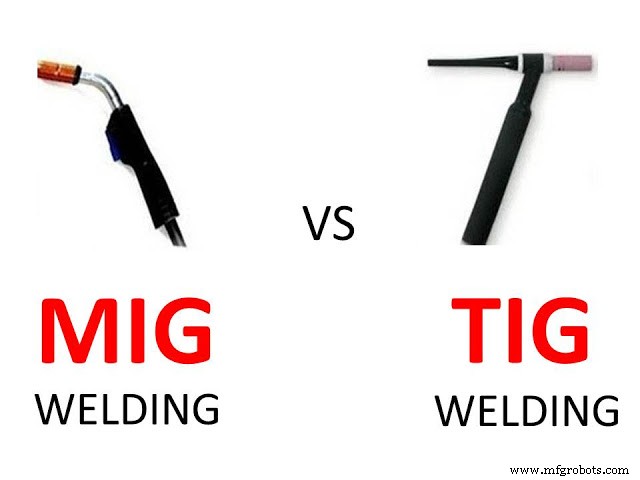
| 項番 | MIG溶接 | TIG溶接 |
|---|---|---|
| 1 | メタルイナートガス溶接 | タングステンイナートガス溶接 |
| 2 | 金属棒=電極、ワーク=もう一方の電極 | タングステン棒=電極(非消耗) |
| 3 | ガスシールドメタルアーク溶接 | ガスシールドタングステンアーク溶接 |
| 4 | 連続送給ワイヤー電極(高速送給) | 溶接棒使用(低速送給) |
| 5 | 溶接部を不活性ガスでフラッディング(金属と反応しないガス) | ガスで溶接部を大気から保護 |
| 6 | 軟鋼・ステンレス・アルミ等、薄板〜厚板(構造用厚板)まで幅広く対応 | シンク・工具箱等薄物、配管溶接・重作業も対応可能(十分な出力機種なら) |
| 7 | 消耗金属電極必要 | 非消耗タングステン電極使用 |
| 8 | ワイヤーリールから連続送給 | 電極送給不要 |
| 9 | DC逆極性使用 | AC・DC両用可能 |
| 10 | フィラー材必須 | フィラー材は任意(自溶も可) |
| 11 | 最大40mm厚まで溶接可能 | 板厚制限約5mm程度 |
| 12 | TIGより比較的高速 | 低速溶接プロセス |
使い分けのポイント
- MIG溶接:高速・厚板・長継手・量産・自動化向き。アルミ・ステンレス・軟鋼広範囲対応。初心者でも習得容易
- TIG溶接:高品質・美観・薄板・精密・異種金属・根本溶け込み制御必要な場合。熟練必要だが最高品質実現可能
結論
MIGは「速さと汎用性」、TIGは「品質と精度」で棲み分けられます。現場では両方を使い分けるケースも多々あります。材質・板厚・品質要求・生産性・コストを総合判断し最適工法を選択してください。ご質問はコメント欄へ。購読もよろしくお願いします。
製造プロセス
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- ブレージング vs 半田付け:温度・強度・冶金学的違いを完全解説
- 2ストローク vs 4ストロークエンジン:主な違いを徹底解説
- MIG溶接 vs TIG溶接:プロジェクトに最適な技術選定ガイド
- MIG溶接とMAG溶接の違い:シールドガスの特性がもたらす違い
- GMAWとGTAWの違い:2大アーク溶接プロセスの包括的比較
- MIG溶接とTIG溶接の違い:用途別使い分けのポイント
- MMAWとGMAWの違い:被覆アーク溶接とガスシールドアーク溶接の比較
- TIG溶接とA-TIG溶接の違い:溶け込み深さ向上技術の比較
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- MIG溶接 vs TIG溶接:どちらの技術が優れた性能を発揮するか?