



旋盤でのねじ切り加工:手順・用語・実践テクニック完全ガイド
旋盤でのねじ切り加工を語る前に、まず「ねじ」とは何かを理解しましょう。一般的に「山と谷の連続」または「円筒・円錐面に沿った螺旋溝」です。技術的には「均一断面の螺旋状リッジがシリンダーまたはコーンに巻き付いたもの」と定義されます。ねじは大別して外部ねじ(雄ねじ)と内部ねじ(雌ねじ)に分類されます。用途は締結部品、動力伝達、回転運動の直線運動変換など多岐にわたります。
旋盤の概要
旋盤は木材・金属等を材料除去により成形する工作機械です。ワークを回転軸を中心に回転させ、各種工具で旋削・ナーリング・端面加工等の多様な加工が可能です。
ねじの基本用語
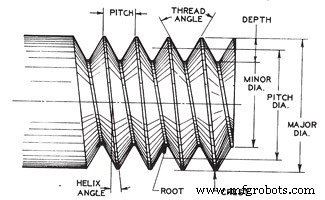
- ピッチ:ある山の一点から、隣の山の同位置点までの、軸方向平行距離
- リード:1回転で軸方向に移動する距離
- 山径(大径):対向する山同士の最大直径
- 谷径(小径):対向する谷(根底)同士の最小直径
- 山数(TPI:Threads Per Inch):1インチあたりの山数。スケールを当ててピッチ数を数える
- 深さ:山から谷までの、軸直角方向距離
旋盤ねじ切り加工手順
ねじ切りには超硬チップ付き旋削バイト(単一切れ刃)を使用します。ピッチ・リード・山径・谷径・深さを事前計算し、以下の手順で実施します。
- 山径まで荒加工:旋削加工でワーク外径をねじの山径寸法まで仕上げる
- ワークチャッキング:ワークをチャックに把持、または両センタ間で保持。チャックは主軸に連結され、主軸はリードスクリューとギヤ連結。主軸とリードスクリューの正確な速度比のためクイックチェンジギヤボックスを使用
- ギヤボックス設定:必要ピッチに合わせてクイックチェンジギヤボックスを設定
- バイト角度設定:ねじゲージを用い、バイトをワークに対して直角にセット
- バイト進給:複合送り・横送りでバイトをワークに接近
- マイクロメータゼロセット:両送りのマイクロメータをゼロに
- 半ナット係合:リードスクリュー回転によりキャリッジが1回転あたり所定距離移動。キャリッジの半ナット(割りナット)をリードスクリューに係合させる
- ねじ追従ダイヤル(卒業ダイヤル)による追従制御:半ナットを正確なタイミングで係合させ、連続切削を実現。キャリッジに取り付けられたダイヤルは、リードスクリューに取り付けられたウォームギヤで駆動
- ダイヤル面は偶数の全・半分割で構成
- 半ナット非係合時にリードスクリュー回転でダイヤルも回転
- 偶数山ねじ:ダイヤルの任意ラインがゼロラインと一致した時に半ナット係合
奇数山ねじ:番号付きラインがゼロラインと一致した時に係合 - 試し切り(ドライカット):潤滑なしで軽く切削。切削直前で半ナット解除、主軸停止、横送りでバイト退避、キャリッジを始点に戻す
- ピッチ確認:ねじピッチゲージで確認。正しければ次工程へ
- 本切削:切削油使用、複合送りで0.20〜0.50mmずつ切り込み。仕上げ直前は0.025〜0.075mmに減らす
- 目標深さの0.025mm手前まで連続切削
- 仕上げ切削:切り込み0.025〜0.075mmで最終パス
- 寸法検査:ねじマイクロメータまたは三線式測定で確認
- 面取り:ねじ端部を面取りし、損傷防止
重要な注意点
- ワークへの切り込みは、径方向(ラジアル)または複合レスト旋回で実施
- 左ねじ:バイトを左→右へ移動/右ねじ:バイトを右→左へ移動
まとめ
旋盤ねじ切りは、ギヤボックス設定・半ナット追従制御・段階的切り込み・精密測定という体系的プロセスです。基本を押さえれば高精度なねじ加工が可能です。ご質問はコメント欄へ。
製造プロセス
- CNCプラズマ切断機の詳細ガイド:特徴・メリット・用途
- ターニングセンタ(CNC旋盤・複合加工機)の定義・特長・周辺技術・導入メリット完全解説
- スイス製旋盤メーカー:精密エンジニアリングの最高峰
- 小型CNC旋盤の特徴・用途・選び方ガイド
- スイス型旋盤:微小部品向け高精度CNC旋削
- スチール切断ライン(CTL)マシン:用途と操作のプロフェッショナル概要
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- マシンターニングを理解する:重要な精密機械加工プロセス
- 鋼材レーザー切断の基礎と機種選定ガイド:マスターガイド
- CNCマシンでアクリルカットをマスター:ステップバイステップガイド
- フォーチュンインターナショナルVturn-40:高送り重切削対応の強力旋盤