



新製品成功を導くラピッドプロトタイピングプロセス選定ガイド
プロトタイプの成否は、新製品開発におけるラピッドプロトタイピングプロセスの選定にかかっています。エンジニアリング製品設計プロトタイプは、シンプルな段ボールモックアップから完全機械加工された金属サブアセンブリまで、多様な手法で製作可能です。
プロトタイピングは、特に新製品開発においてあらゆるエンジニアリング製品設計に不可欠です。機能、形状、サイズなどをテストするためのラフモデルを作るプロセスです。プロトタイプの種類と重要性についてはこちらを参照してください。
本記事は、システムレベル製品プロトタイプを構成する個別パーツベースのプロトタイプについて解説します。
ラピッドプロトタイピングプロセス選定の5つの重要因子
プロジェクト、製品、設計要素がそれぞれ異なるため、プロトタイプも多様です。プロトタイプの成否は選定基準にかかっているため、以下の5要素を選定当初から検討すべきです。
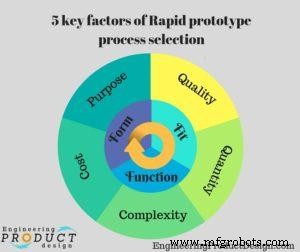
- 目的
- 品質
- 数量
- 複雑さ
- 予算/コスト
これらがなぜプロセス選定に不可欠か、詳しく解説します。
1. 目的
UlrichとEppinger(2008)によれば、エンジニアリング製品設計開発プロジェクトにおけるプロトタイプ作成目的は4つ:学習、コミュニケーション、統合、マイルストーンです。これらの目的は、新製品開発(NPD)の4段階のどの段階にいるかにより変化します。各NPD段階にはリスク排除のための機能・性能要求があり、それにより要求されるプロトタイプの忠実度タイプ(品質)が決まります。
第一に、計画テストやリスク軽減活動(テストタイプ、顧客フィードバック等)に依存します。厳格なテスト、実環境展開、製品検証を経るなら、材料選定がプロセス選定の鍵となります。
第二に、プロトタイプに求める機能的側面。機能テストを行うか、可動部があるか。これにより選定と組立方法が決まります。
第三に、変更・修正。最初から完璧なプロトタイプは稀です。動作させるための修正がどれだけ容易/困難かを考慮します。
NPD段階別プロトタイピング手法
-
製品計画とタスク明確化
- この段階では、極めて初期の概念実証モックアップ、デモンストレーションユニット、インダストリアルデザインプロトタイプが必要
- プロトタイピング手法:
- CNC切削フォームモデル
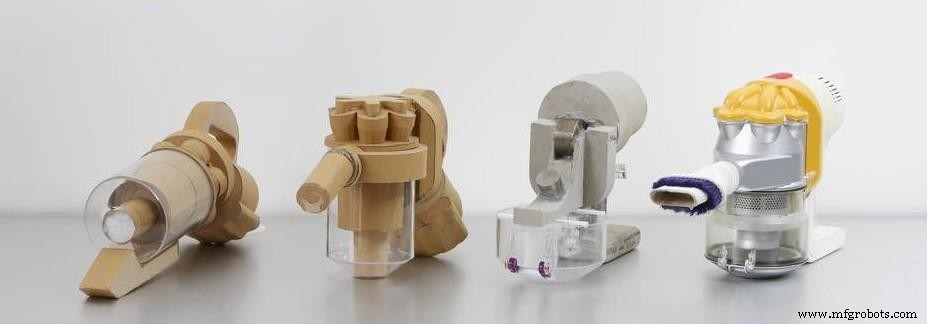
- 段ボールモックアップ
- 3Dプリントパーツ/アセンブリ(FDM、SLA、SLS等)
-
概念設計
- この段階では、設計のスケールモデルパーツ/アセンブリ、一部ユーザーインターフェース、限定機能が必要
- 形状・サイズ把握にはFDMパーツが最適。より高精度ならSLA、SLS、ポリジェットへ。金属部品ならこの段階でCNCが最適。場合により板金加工も検討価値あり
-
実施設計
- 形状・適合・機能の全てを検証する完全機能プロトタイプが必要な開発フェーズ。詳細が重要で、多数パーツを含む動作アセンブリとなる可能性大
- テスト用に複数ユニット必要。最終製造技術のシミュレーションも検討すべき段階
- プラスチック部品には真空鋳造と高解像度3Dプリント(SLS、SLA)を検討
- 鋳造パーツ(砂型、精密、ダイカスト)シミュレーションにはSLM/DMLSパーツが最適
-
詳細設計
- この段階のプロトタイプは機能テスト用、およびプレプロダクション試作が主
- 射出成形部品は真空鋳造でプロトタイピング、機械加工プラスチック部品は3Dプリントで対応可能
2. 品質
前述の通り、要求される忠実度/精度がプロセスと後処理を決定します。最終製品/サブコンポーネントと比較したプロトタイプ品質も考慮点です。高忠実度プロトタイプは高コストのため、投資対効果で判断すべきです。
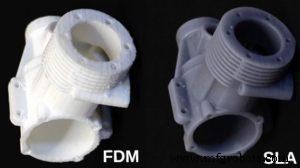
例えば、ネジ山機能が必要ならFDMよりSLAが適するがコスト増。
プロトタイプ寿命も技術選定の鍵です。ファスナーを頻繁に使用する部品なら、3Dプリントネジ/タッピング穴より、機械加工や金属インサートが優れます。
材料選定もプロトタイプ品質の観点で重要。機能要素が表面仕上げ、耐久性等の特殊材料特性に依存するなら、積層造形パーツは最適でない場合があります。各製造手法の一般的材料選択肢:
| 3Dプリント | CNC | 真空鋳造 |
|---|---|---|
| ナイロン、PLA、ABS、ULTEM、ASA、TPU | ABS、ナイロン、ポリカーボネート、PEEK | ABS、ナイロン、ナイロンHT |
| アルミ、ステンレス、チタン、インコネル | アルミ、ステンレス、チタン、真鍮 | N/A |
プロトタイプが複数パーツ構成なら、パーツ公差が統合容易性に影響するため考慮必須です。
3. 数量
必要プロトタイプパーツ数は、コスト効率の観点からプロセス決定の重要因子です。積層造形では造形体積もコストに大きく影響し、大型パーツは小型より造形時間を要します。経験則として以下が適用されます。
プラスチック部品
| プロトタイププロセス | |||
|---|---|---|---|
| プラスチック部品 | 数量 | ||
| 少量 (1個単位) | 中量 (10個単位) | ||
| サイズ | 小型 | 3Dプリント | CNC加工(シンプル) 3Dプリント(複雑) |
| 大型 | 3Dプリント | 真空鋳造 CNC加工 |
|
金属部品
| プロトタイププロセス | |||
|---|---|---|---|
| 金属部品 | 数量 | ||
| 少量 (1個単位) | 中量 (10個単位) | ||
| サイズ | 小型 | CNC加工 3Dプリント |
CNC加工 精密鋳造 |
| 大型 | CNC加工 | CNC加工 | |
4. 複雑さ
パーツ形状の複雑さとフィーチャーの精巧さもプロセス選定を左右します。積層造形は複雑な小型パーツ製造に優れますが、複雑=量産時高コストとなる点に注意が必要です。
| プロセス | 公差 (mm) | 最小肉厚 (mm) |
|---|---|---|
| FDM | ±0.20 – ±0.50 | 0.8 - 1.0 |
| SLS/SLA | ±0.20 – ±0.30 | 0.7 – 1.0 |
| SLM/DMLS | ±0.10 | 0.4 – 0.5 |
| バインダージェッティング | ±0.20 | 1.5 – 2.0 |
| CNC * | ±0.012 | 0.5 |
| 真空鋳造 | ±0.1 | 0.9 – 1.0 |
※これら公差と最小肉厚は代表値であり、材料選択とフィーチャー設計により大きく変動します。
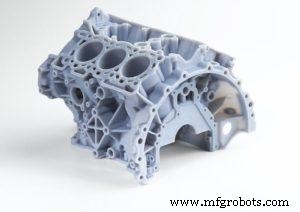
最終的に射出成形や各種鋳造で量産予定のパーツは3Dプリントで、機械加工品は3Dプリントまたは従来の成形/除去加工でプロトタイピング可能です。
5. コスト
最後にリソース可用性。プロトタイプ目的とリソースは表裏一体です。プロトタイプを製造・動作させるための時間、資金、工数を選定時に考慮すべきです。
考慮点:
- 低品質プロトタイプの後処理/動作化にかかる時間は、高品質プロトタイプより長くなりがち
- 3Dプリントは後処理時間が必要だが比較的速く安価。真空鋳造は射出成形に近いパーツが後処理不要で得られるが、金型コストで高コスト
- CNCコストはパーツ複雑度に比例、AMコストは体積とサイズに比例
- セットアップコストが高いCNCでは、総コストが数量に強く依存
まとめ
新規エンジニアリング製品開発では、アイデアや機能検証のためプロトタイプ製作がほぼ必須です。しかし、テスト品質とその後の意思決定品質は、プロトタイプが最終製品をどれだけ忠実にシミュレートできるかに大きく依存します。したがって、プロトタイプ製作プロセスの適切な選定は、あらゆるエンジニアリング製品の成功に不可欠です。
上記5要素を明確に理解すれば、探求すべきプロセスタイプを決定できます。プロトタイプ製作手法は多様で、それぞれメリット・限界があります。正しい選択がプロトタイピング成功の鍵です。
ラピッドプロトタイピング選定ステップ
- プロトタイプの目的を定義
- 要求近似レベル(品質と複雑さ)を設定
- 評価手法と数量特定の計画を策定
- プロトタイプ予算内にコストを収める
製造プロセス
- 製品開発のためのラピッドプロトタイピング: 実践ガイド
- 高速・信頼性のPCBプロトタイピング:設計プロセスを加速
- 減算加法 vs 加法:適切なラピッドプロトタイピング手法の選択
- 迅速な試作:ゲームコンソールのイノベーションを加速する
- 急速試作と3Dプリントが製造成功を加速する理由
- 航空宇宙工学における急速試作の主な利点
- 新製品コンセプトの急速試作で投資家承認をファストトラック化
- ラピッドプロトタイピング:設計加速、コスト削減、イノベーション推進
- 迅速なプロトタイピングが製品開発を加速する方法
- 製造業におけるラピッドプロトタイピング:3Dプリントが製品開発を加速する仕組み
- ラピッドプロトタイピングの知っておくべき5つのポイント