



CNC加工におけるフィレットの習得:設計、機能性、品質
新しく加工された金属部品は、設計でこれらの鋭いエッジを滑らかにしない限り、エンドユーザーが予想するよりも鋭いエッジを持つことになります。フィレットと面取りは通常、ソリッドモデルに追加され、見栄えを良くし、鋭いエッジとコーナーを排除します。多くのエンジニアは、これらの機能をCADモデルで簡単に使用して機能性を向上させ、設計を強化します。エッジブレイクを作成するには、設計に傾斜またはベベルエッジと、フィレットと呼ばれる丸みを帯びたコーナーを組み込む必要があります。
フィレットとは?
機械工学では、機械加工者は丸みを帯びたコーナーを、内側または外側のエッジに設計された円形部分として呼びます。
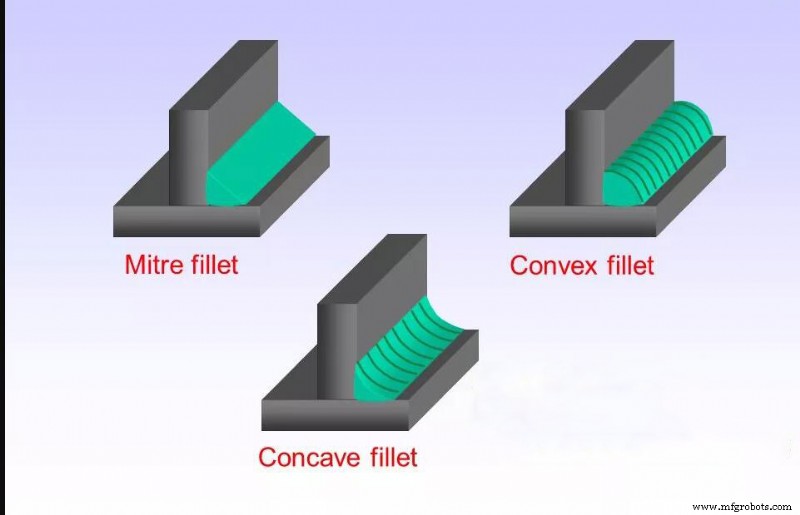
フィレット力学には3つのタイプがあります:面取りフィレット、凹面フィレット、凸面フィレット。内側ではフィレットは凹面、外側では凸面です。エンジニアはフィレットを使用して部品の応力を軽減します。したがって、フィレットは応力をより大きな表面に分散させ、応力部品の急速な変形を防止します。
設計で鋭いエッジと低応力集中を排除する必要がある場合、フィレットエンジニアリングは機械加工者にとって最良の選択肢です。
フィレットは部品の円形エッジまたはコーナーです。フィレットは応力を軽減し、より大きな表面に分散させることで、荷重支持能力を向上させ、圧力部品の急速な変形を防止します。凹面フィレットは部品内部に、凸面フィレットは外部に位置します。例えば、部品内で垂直壁が傾斜面と交わるとき、フィレットはフィーチャー間の移行を作成することもできます。
フィレットとその他の設計フィーチャー
フィレットは、フィレット半径、面取り、ベベルなどの他の設計フィーチャーと混同されやすいです。これらすべてのフィーチャーは、鋭いエッジが何らかの形で破壊される類似の設計を作成します。フィレットは、部品の内側コーナーに凹面または凸面半径を追加する鋭いエッジ破壊フィーチャーです。フィレットは半径を持たないため、面取りとベベルとは異なります。面取りは通常、フィーチャーの設計エッジに追加される45度の角度です。ベベルは水平または垂直エッジの傾斜です。フィレット半径は製造部品の内側コーナーを丸め、フィレット半径は製造部品の外側コーナーを丸めます。
フィレットの非有益な使用
1. 3Dプリント部品にフィレットを設計しない
3Dプリントは付加製造プロセスであるため、工具が部品周りを移動して材料を除去する必要があると想定して部品を設計する必要がなく、設計者は複雑で風変わりな幾何学をより自由に使用できます。フィレットは幾何学が劇的に変化する領域で応力を排除するために追加されることがありますが、めったに必要ありません。プリントユニットのポケットと内部フィーチャーは角張っていたり尖っていたりでき、周囲の材料で完全に囲まれたキャビティさえ持てます!
2. 底面エッジにフィレットを設計しない
溝、壁、止まり穴、ボスフィーチャーの底面エッジを丸めることは、部品の美観を向上させたり、応力集中を減らしてフィーチャーの強度を高めたりするために使用できます。しかし、これらの場所での丸みを帯びたコーナーにはボールエンドミルの使用が必要で、常に底面フィーチャーよりも部品を高価にします。これは、このような幾何学のプログラミングが通常3D加工操作を必要とし(ダイヤルインにより長い時間を要する)、ボールエンドミルは本質的にスクエアエンドミルより脆く、より低速で加工しなければならないためです。
穴の深さや他の体積除去フィーチャーへの近接性など、他の幾何学的フィーチャーの変更が、穴やキャビティ底部の応力に、底部フィレットよりも大きな影響を与えることが証明されています。さらに、これらのフィーチャーを変更する設計変更は、キャビティ底部に複雑なフィレットを追加するよりもコスト効率が良くなります。
フィレットの最適な活用
部品エッジ
取り扱いと検査時の事故を避けるため、部品設計のすべてのエッジを破壊する方が安全です。しかし、面取りが部品エッジの最良の選択肢とは限りません。鋭いエッジは取り扱い時に怪我を引き起こす可能性があります。したがって、この場合、フィレットを選択する必要があるかもしれません。
仕上げ加工を伴う部品を設計する場合、これらの領域のエッジをCNCでフィレット加工することは、部品の外観を荒い移行なしでシームレスに統合する良い方法です。化粧フィレットは機械的または強度特性を提供しないため、残りの幾何学を決定した後に化粧フィレットを追加すべきです。ただし、これらの機能は機械加工部品のコストに影響するため、注意して使用する必要があります。
垂直壁間の内部エッジ
すべてのCNC工具は高速回転で切削するため円形で軸対称であり、2つの垂直壁間の直角を切削することは不可能です。180°未満の角度で2つの垂直壁が交わるエッジはすべて丸める必要があります。
傾斜/有機的表面間の内部エッジ
このセクションの最初のケースと同様に、傾斜または有機的表面間で180°未満のエッジにも丸みを帯びたコーナーが必要です。これらのエッジが完全に垂直でない場合、ボールエンドミルで切削され、工具の半径が表面間で残せる最小フィレットサイズとなります。
垂直壁 + ベベル/曲面/有機的表面
最初と2番目のケースの組み合わせにおいて、部品の垂直壁がその下の傾斜、曲面、または有機的表面と交わるとき、フィレットを含める必要があります。
結論
製造におけるフィレットは、鋭いエッジやコーナーを丸めることを目的としています。
フィレットは、CNCフィレットエッジ工具または類似のフィレット工具を使用して加工され、2つの表面の交差点に凸または凹の円を形成します。
フィレットは曲面であり、面取りは平面です。両者は2つの表面の交差点の間にあります。
フィレットは面取りよりも優れた応力集中緩和を提供します。
フィレットは無視できる断面積の増加をもたらすかもしれませんが、その主な利点は、適用される領域の応力集中を減らすことです。
製造プロセス