



EDM加工の理解:ワイヤー放電加工の総合ガイド
生産ニーズに応じて、さまざまな分野で多くの特殊部品と構造が登場しています。対応して、多品種少量生産の部品特性に適応するため、EDMの重要性はますます明確になっています。EDM技術は製造分野で重要な地位を占めています。長い間、EDM(放電加工)は高精度・高要求のソリューションであり、難削材と複雑部品の精密加工を実現する効果的な手段です。
したがって、この記事を通じてEDMとは何か、その加工フローと具体的な利点を詳しく知りましょう。
EDM加工とは
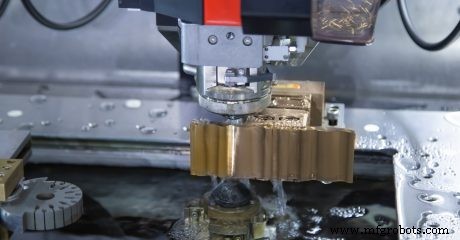 放電加工(EDM)は、スパーク加工、アーク加工、ワイヤーカットEDM、ワイヤー切断、EDM切断、ワイヤー焼損、ワイヤー浸食など、多くの他の名称でも知られる製造プロセスです。
EDMは非従来型工法で、除去プロセス中に機械的力を必要とせず、単一の細いワイヤーを使用し、電気火花で発生する熱と脱イオン水を用いて金属を切削します。切削ワイヤーは材料に接触せず、錆を防ぎます。
電流は誘電体液体によって電極とワークピースの間で分離され、電流が電極とワークピースを通過します。十分な電圧が印加されて電気伝導体にならない限り、誘電体液体は電気絶縁体として作用します。発生したスパーク放電がワークピースを侵食して所望の最終形状を形成します。このプロセス中、電流を使用して導電性材料を切削し、他の仕上げや研磨プロセスなしで滑らかな表面を残します。一般的に電極径範囲は.004"〜.012"(0.10mm〜0.30mm)で、径はより大きくも小さくもできます。
工具と精密部品の製造において、EDMはその適用性から非常に人気があり、特にチタンなどの硬い材料や、フライス加工では得るのが困難な特に複雑な形状に適しています。
EDMの仕組み
 ワイヤー切断は、ワイヤー上または電極とワークピースの間で電気放電を生成することで実行されます。EDM切削は常にワークピース全体を貫通します。ワイヤー加工を開始するには、まずワークピースに穴を開けるか、エッジから開始する必要があります。加工領域では、各放電がワークピースにピットを生成し、工具に影響を与えます。ワイヤーを傾斜させることができるため、上部と下部でテーパーまたは異なるプロファイルを持つ部品を作成できます。スパークがギャップを飛び越えると、材料がワークピースと電極から除去されます。
スパークプロセスでの短絡を防ぐため、非導電性流体または誘電体もプロセスで使用されます。廃棄物は誘電体によって除去され、プロセスが継続されます。電極とワークピースの間には絶対に機械的接触がありません。ワイヤーは通常黄銅または積層銅で作られ、直径は0.1〜0.3mmの間です。
EDM加工の種類
電気放電加工には多くの専門的形態がありますが、産業用EDMマシンは一般的に3つのカテゴリに分類されます:型彫り放電加工(ダイシンカーEDM)、ワイヤー放電加工(ワイヤーEDM)、穴あけ放電加工(ホールドリリングEDM)。
型彫り放電加工(シンカーEDM)
シンカーEDMは、ラムEDM、従来型EDM、プランジEDMとも呼ばれ、さまざまな形状、サイズ、材料の加工済み電極を使用してワークピースから材料を除去します。電極は通常グラファイトで作られますが、銅、タングステン、真鍮、これらの材料の組み合わせも使用可能で、電極の幾何学的特性をカスタマイズして必要な仕様を達成できます。
シンカーEDMプロセスでは、ワークピースと電極の両方が油または合成油の絶縁流体に浸漬され、機械はCNC技術を使用して電極をワークピースに自動的に誘導します。ワイヤーEDMと同様に、電極がワークピースに近づくと、電荷の強さが誘電体流体の障壁を破り、微小粒子を溶融・気化させて少量の材料を侵食するスパークを生成します。
このプロセスは1秒間に数十万回繰り返され、材料を除去しながら機械は電極の移動を制御し続け、所望のサイズに達するまで続きます。今日、ダイEDMは工具と金型用途で複雑なキャビティ形状を作成するために使用されています。
ワイヤー放電加工(ワイヤーEDM)
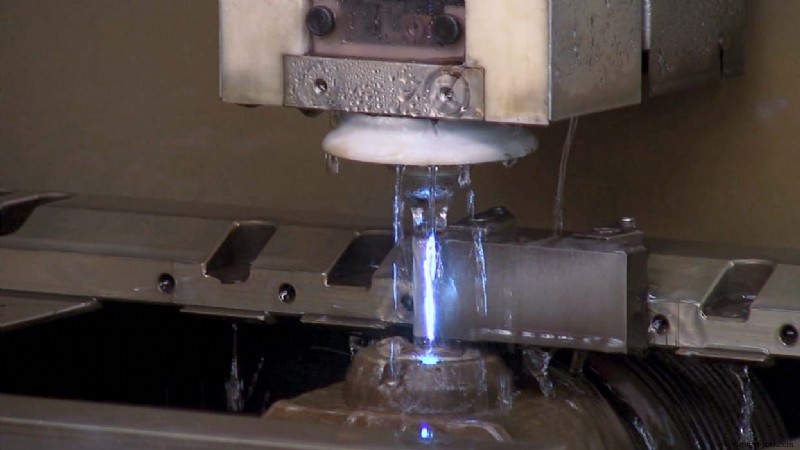
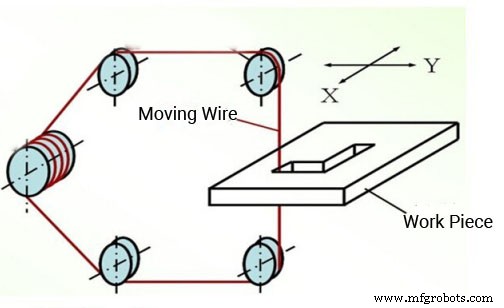 非伝統的加工技術で、電気を用いて微細帯電銅線または真鍮線を電極として、導電性材料を精密かつ正確に切削します。基本作動原理は、連続的に移動する細い金属線(電極ワイヤーと呼ばれる)を電極として、ワークピースにパルススパーク放電を行い、金属を除去して形状を切削することです。
多くの場合、部品全体が誘電体液体に浸漬され、切削プロセス中、高圧上下ノズルがワイヤー周辺領域の微細デブリを除去します。流体は非導電性バリアとしても作用し、加工領域での導電性チャネル形成を防止します。ワイヤーが部品に近づくと、電界強度が障害を克服し誘電体破壊が起こり、ワイヤーとワークピース間で電流が流れ、電気火花を生成します。
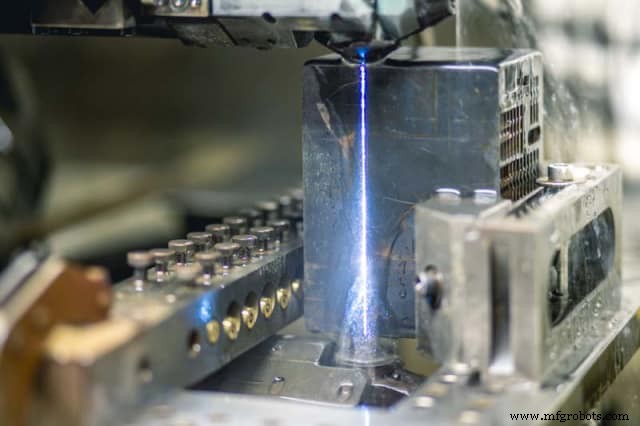 電極ワイヤーの異なる動作速度により、ワイヤーEDM工作機械は一般的に2つのカテゴリに分類されます:高速ワイヤーEDM(WEDM-HS)、電極ワイヤーが高速で往復運動し、一般的なワイヤー速度は8〜10m/s、電極ワイヤーを繰り返し使用でき、加工速度は高いが、高速往復により電極ワイヤーの振動と逆方向での停止が発生しやすい。もう1つは低速ワイヤーEDM(WEDM-LS)、電極ワイヤーが一方向に低速で移動し、一般的なワイヤー速度は0.2m/s未満。放電後電極ワイヤーは再利用されません。作業は安定、均一、低振動、加工品質は良好だが、加工速度は低い。
ワイヤーEDMプロセスには重要な制限があります:ワイヤーはワークピースを完全に貫通しなければなりません。ワイヤーEDMは貫通フィーチャーのみ加工可能です。部品のフィーチャーがエッジからの切削を許さない場合、別のタイプのEDM(小穴放電加工)を使用して、任意の導電性材料に迅速に穴を開けることができます。
穴あけ放電加工(ホールドリリングEDM)
小穴放電加工は中空円筒電極を使用してワークピースに穴を開けます。ワイヤーEDMと同様に、ドリリングEDMはスパーク侵食で材料を除去します。しかし、EDMドリリングでは穴のサイズが電極の直径で制御されます。硬化または異質材料でも正確で精密な穴を作成でき、いくつかの先進技術の重要な開発となっています。
EDMプロセス中、誘電体液体が電極を通じて周囲にポンプで送られ、侵食粒子を冷却・洗い流します。CNCドリリングEDMは、手動位置決めなしで無人での複数穴の迅速・容易なドリリングを可能にします。小穴EDMは、スタート穴、通気穴、冷却穴、エジェクタピン穴、その他の止まり穴を必要とする部品に最適で、折損タップとドリルビットの除去にも非常に有用です。
EDMとワイヤーEDMの比較
 共通点:
1. 両加工タイプとも電気放電加工の一種で、パルス電源に基づき、ワークピースは導体でなければなりません。
2. 同じ加工原理で、電気放電で発生する熱で金属を溶融除去するため、両者の加工材料難易度は材料硬度とは無関係で、加工中に顕著な機械的切削力はありません。
相違点
1. EDM成形工作機械の主加工対象は表面に精密パターンや曲面を印刷すること。ワイヤーEDM工作機械は主に平面ワークピースを加工。ワイヤーEDMの動きはワークピースを移動し、EDMは電極を移動して加工。
2. EDMは貫通穴と止まり穴の両方を加工可能、複雑形状プラスチック金型キャビティやその他の部品、文字・パターン彫刻にも適する。ワイヤーEDMは貫通穴のみ加工可能、複雑形状の微細穴、狭いスリット、さまざまな複雑部品を容易に加工可能。
EDMの利点
- 難削材に適する。軟らかい工具で多結晶ダイヤモンドや立方晶窒化ホウ素などの硬く靭性のある材料を加工でき、従来加工の制約を受けない。
- 電極とワークピースが製造中に接触しないため、微細穴、深穴、狭いスリット部品の加工・製造が可能。
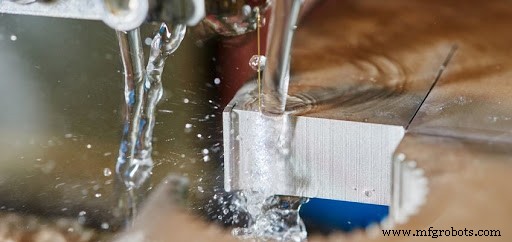
- 特殊導電材料と複雑形状の部品を加工可能。
- 放電加工で生成される表面は良好な仕上げと高精度を持つ。
- 硬化材料の電気放電加工は、熱処理加工からの潜在的変形を回避できる。
- 切削工具では到達できない形状と深さに到達可能。特に深穴加工では工具の長さ/直径比が非常に高くなる。
- EDMプロセスは非常に予測可能、精密、反復可能。
- すべてのEDM加工は無人運転可能なため、直接労務費と製造コストが他の方法と比較して通常低い。
EDMの応用
EDMは1940年代に発明され、非常に初期の非伝統的プロセスです。コンピュータ数値制御(CNC)と組み合わせることで、精密で信頼性の高い加工方法となり、現在ではより従来の切削方法の標準となっています。通常、他の加工オプションでは繊細すぎる小型で高度に詳細なアイテムの生産に理想的な選択肢です。特にカスタムニーズや小ロット生産(試作など)で人気があります。EDMは旋削、フライス、研削、小穴あけなどさまざまなプロセスを実行できます。金型製造以外にも、EDMは自動車、医療、航空宇宙などで一般的に使用されています。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- 垂直加工の理解:定義と主要概念
- CNCワイヤーカット放電加工:定義、プロセス、応用
- 5軸CNC加工の解説:複雑形状部品への精密と効率
- CNCワイヤー放電加工(EDM)の仕組みとメリット
- EDM(放電加工)完全ガイド:原理・種類・メリット・デメリット
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- 放電加工(EDM):精密金属加工の究極ガイド
- ワイヤー放電加工(EDM)の仕組み:精密切断を実現する電気放電機械加工
- 超音波加工:プロセス、メリット、限界を解説