



ワイヤ放電加工のよくあるトラブル診断:原因と対策
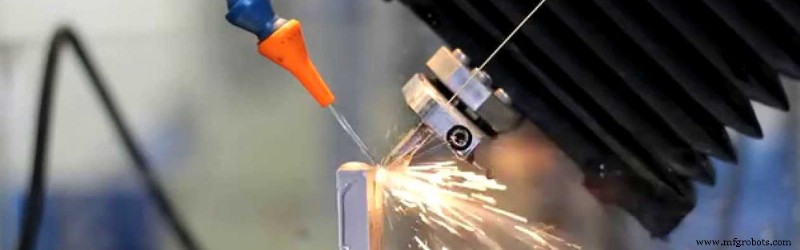
ワイヤ断線
- 放電状態が悪い
パラメータPの値を下げてください。Pを下げてもワイヤが切れる場合は、Iの値を下げてワイヤが連続して切れない状態にするまで調整します。ただし、この操作は加工効率を低下させます。頻繁にワイヤが切れる場合は、以下の根本原因を確認してください。
- 洗浄(フラッシング)状態が悪い:上下ノズルが板厚加工に使用できない、またはオープン加工時に加工領域付近でワイヤが切れる場合。
P値を下げ、上下ノズルの損傷を確認してください。損傷があれば速やかに交換してください。
- 通電ブロックの摩耗または汚れがひどい:ワイヤ断線位置が通電ブロック付近にある場合。
通電ブロックを回転または交換し、清掃してください。
- ガイドワイヤ部の汚れがひどく、ワイヤが擦れる:断線位置がガイド付近にある場合。
ガイドワイヤ部を清掃してください。
- ワイヤテンションが高すぎる
パラメータのワイヤテンションFWを下げてください。特にテーパー加工時は注意が必要です。
- 電極ワイヤまたは被加工材の品質に問題がある
電極ワイヤを交換し、PとIの値を下げてワイヤが連続するまで調整してください。
- 廃ワイヤバケツから溢れた廃ワイヤが機械や底面に接触し、短絡を起こす:加工開始直後にワイヤが切れる場合が多いです。
溢れた廃ワイヤをバケツに戻し、定期的に清掃してください。
- 取り付けホイールでのワイヤ断線
取り付けホイールのワイヤ圧着比率を確認してください。標準値は1:1.5~1.6です。
- 通電ブロックの冷却水が不足している:断線位置が通電ブロック付近にある場合。
冷却水回路を点検してください。
- 純水の導電率が高すぎる:断線位置が加工領域にある場合。
水の導電率を確認し、基準外であればイオン交換樹脂を速やかに交換してください。
- 純水の品質が悪い:断線位置が加工領域にある場合。
水槽の水に濁りや異臭がある、または補給水に問題がある場合は、水槽を清掃しフィルター芯を交換してください。
- ワイヤが切れ、下ヘッドのセラミックガイドホイールに廃ワイヤが嵌まっている、またはガイドホイールベアリングがスムーズに回らない
セラミックガイドホイールを清掃・再調整・再取り付けし、必要に応じてベアリングを交換してください。
- バランスホイールの振れが大きく、ワイヤ送りがスムーズでない
ワイヤ送り速度を校正し、テンションメーターでワイヤテンションを校正してください。
加工速度が遅い
- 標準プロセスに従っていない:上下ノズルがワークから0.1mm以上離れている。
可能な限り板厚加工(ベニヤ加工)を行ってください。
- 作成したプロセスファイルが正しくない
関連する加工要件を正しく入力し、適切なプロセス文書を生成してください。
- 加工パラメータを変更した:特にPとIの値を下げすぎると加工速度が大幅に低下します。
放電加工パラメータを適切に修正する必要があります。
- 洗浄状態が標準圧力に達していない
板厚加工が不可能な場合でも、加工速度を正しく理解してください。
- ワーク変形により放電状態が不安定になる:特にトリミング加工時。
プロセスを合理的に配置し、材料変形を制御してください。
- パラメータでACO(自動プロセス最適化)が選択されている:加工が不安定な場合、効率が低下します。
安定した切削状態ではACO機能をオフにできます。
- コーナーが多いワークで高精度パラメータを使用している:精度は向上しますが効率が低下します。
コーナー戦略のSTR値を適切に下げると加工速度を向上できます。
- モード30加工で放電安定性が悪く、速度が遅い
パラメータUHPを2増やしてください。
- トリミング速度が遅い
各カットの相対加工量を小さく変更できます。トリミング1回の速度を上げたい場合は、メインカットのオフセットを0.005~0.01mm減らしてください。
- メインカット効率が以前より低い
機械を適時にメンテナンスしてください。
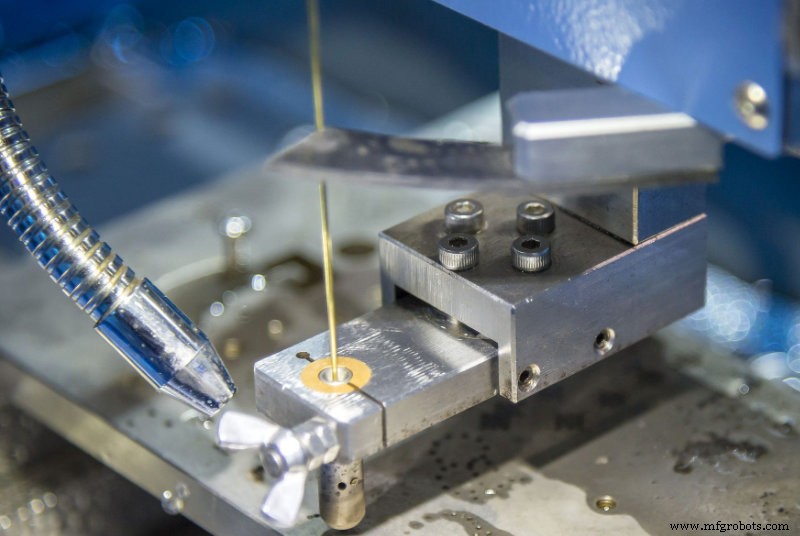
加工面にワイヤ跡が残る
- 電極ワイヤの品質問題
純正消耗品の使用を推奨します。
- 被加工材の問題、または材料に不純物が含まれている
被加工材を交換してください。
- ワーク内部組織の局所的な内部応力解放:ワークの個別位置にワイヤ跡が発生します。
加工プロセスを最適化し、材料の内部応力と変形を低減してください。
- 作動液の温度が高すぎる、または温度変化が大きい
チラーを使用して液温を管理し、適切な周囲温度を確保してください。
- 機械の外部環境が悪く、振動が大きい
機械の設置環境を改善してください。
- 通電ブロックが著しく摩耗している
通電ブロックを回転または交換してください。
- 上下通電ブロックの冷却水が不足している
関連部品を清掃してください。
- ガイドワイヤ部が汚れている
ガイドワイヤ部をメンテナンスしてください。
- 作動液が汚れている
液槽と水槽を清掃し、作動液を交換してください。
- 放電状態が安定しているか、トリミング時に短絡後退現象があるか観察する
トリミング時に短絡がある場合、UHP値を1~2増やしてください。
- トリミング時の放電電流・電圧は正常だが速度が非常に遅い
相対オフセットを減らしてください。
- 洗浄状態が悪く、標準の洗浄圧力とジェット形状に達していない
上下ノズルの損傷を確認し、損傷があれば速やかに交換してください。
- ワイヤテンションが不安定
ワイヤ送り速度とテンションを校正してください。
面が研磨されない(光らない)
- 相対オフセットが小さすぎる
相対オフセットを適切に増やしてください。
- ワーク材料の変形によりトリミング時の切削速度が不均一になる
プロセスを合理的に配置し、材料変形を低減してください。
- 電極ワイヤの品質が悪い:純正消耗品の使用を推奨します。
- ガイドワイヤ部が汚れている
ガイドワイヤ部をメンテナンスしてください。
- 通電ブロックが著しく摩耗している:通電ブロックを回転または交換してください。
- プロセスパラメータの選択が間違っている
関連する加工要件を正しく入力し、適切なプロセス文書を生成してください。
- 洗浄状態が悪く、標準の洗浄圧力とジェット形状に達していない
上下ノズルの損傷を確認し、損傷があれば速やかに交換してください。
切削形状誤差が大きい
- コーナー切削時、電極ワイヤの遅れによりコーナーが崩れる
コーナー精度要求が高いワークには、コーナー戦略付きパラメータを選択してください。
- 大型ワークの加工変形を減らすため、プロセスを改善する:
(A) ダイス(型):
メインカットを2回行う。1回目のメインカットで片側の補正量を0.1~0.2mm増やし応力を解放させ、2回目のメインカットで標準オフセットを使用する。
(B) パンチ(穴あけ):
1) 2つ以上の仮止めを残し、プログラミング時にオープン加工を使用する。
2) 合理的な開始位置と支持位置を配置する。材料外側から直接切らず、穴あけ加工を心がける。
- ワイヤが垂直でない
ワイヤ垂直度を再校正してください。
- 機械の外部環境が悪く、振動が大きい
機械の設置環境を改善してください。
- 電極ワイヤと被加工材の品質
純正消耗品と品質に問題のない材料の使用を推奨します。
- ワーククランプ位置と上下ノズルの距離が大きすぎる
クランプ方法を調整してください。
- ワイヤ送り速度またはテンションが不安定
ワイヤ送り速度とテンションを調整または校正してください。
- 洗浄条件が大きく変化し、ワイヤが大きく振動する
上下ノズルを点検し、損傷があれば速やかに交換してください。
- 機械の軸や上下アームが衝突し、機械精度が変化したか
軸やアームの衝突による精度異常の場合は、速やかにサービス担当者に修理を依頼してください。
ワークが凹む、または膨らむ
- ワーク中央が凹む:メインカットとトリミングのSsoll値を下げ、ワイヤ送り速度とテンションを上げ、最終カットの定速切削速度を上げ、トリミング1とメインカットの相対オフセットを増やす。
- ワーク中央が膨らむ:ワーク中央が凹む場合の逆の対策を行う。
ストレート形状の両端寸法が異なる
- 電極ワイヤの品質が悪い
純正消耗品の使用を推奨します。
- パラメータを最適化する
1) ワイヤ送り速度を上げ、テンションを少し上げる。
2) パラメータCCONを調整する。
3) プログラミング時にテーパー補正をプログラムに追加する。
ダイの切削エッジにワイヤ跡が残る
- アーク切り込み・アーク切り出し方式を採用する
プログラミング時にアーク切り込み・切り出し方式を採用し、アークサイズを0.5mmに設定してください。
- 切り込み・切り出し点分離方式を採用する
プログラミング時に各進入点を異なる位置に設定し、同一地点からの出入りを避けてください。
製造プロセス
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- CNCワイヤーカット放電加工:定義、プロセス、応用
- 最新ワイヤ放電加工機(EDM):高精度・非接触加工の実力
- 台湾製トップクラスワイヤー放電加工機:精密切断ソリューション
- EDM(放電加工)完全ガイド:原理・種類・メリット・デメリット
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- ワイヤーEDMマシニング:精密切削と先進メリットのエキスパートガイド
- ワイヤー放電加工(EDM)FAQ:専門家の回答と洞察(パート2)
- ワイヤー放電加工(EDM)FAQ:精密切削のための専門家回答
- 放電加工:ワイヤカットとダイシンクの違いと用途
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド