



ワイヤー放電加工(Wire EDM)の主なメリット:精度、汎用性、信頼性
科学技術の進歩に伴い、ワイヤー放電加工(Wire EDM)技術は工作機械業界における重要な加工技術へと発展し、高い加工精度と比較的少ない制約条件を実現しています。ワイヤー放電加工で加工された部品の精度は、一般的な加工技術では到底及ばないレベルです。また加工範囲も比較的広く、基本的にあらゆる導電性金属材料を加工でき、材料の硬度による制限を受けません。
ワイヤー放電加工とステンレス鋼などの導電性材料との間の放電現象を利用して、目的の形状を得ることができます。ワイヤー放電加工は、硬く導電性のある材料を加工する上で最もコスト効率の良い方法の一つとされています。
ワイヤー放電加工は、加工中に他のプロセスのような客観的な力を発生させません。全工作機械の主軸に必要な駆動力は比較的小さく、比較的小さなモーターで正常に動作できるため、結果として製品の加工精度が向上します。
ワイヤー放電加工がその利点によりますます普及しています:
ワイヤー放電加工の利点
1. 生産効率の向上
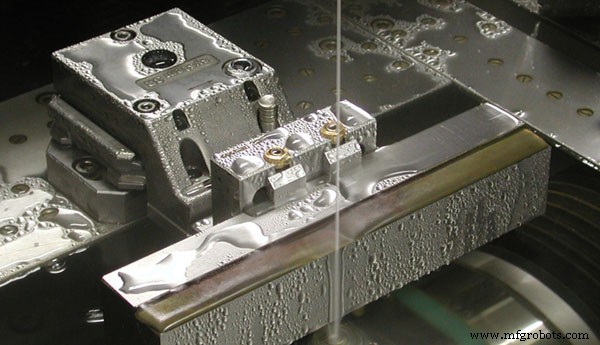
ワイヤー放電加工の電極には0.03〜0.35mmの金属ワイヤーを使用します。経験豊富で効率的な加工エンジニアの助けにより、ワイヤー放電加工プロジェクトをより短い納期でセットアップ・完了でき、重要な部品をより早く入手できます。ワイヤー放電加工はバリや変形のない高公差部品を製造でき、ワンステップで生産部品を加工できるため、貴重な時間とコストを節約し、生産効率を大幅に向上させます。
2. 衝撃切削なし
硬い材料の加工には通常、集中的な加工が必要で、加工中に目的の形状を作るために大きな力と衝撃が必要です。これには欠点があり、衝撃によって切削中に材料に応力が生じて変形したり、工具が急速に摩耗したりします。これにより、精密部品への従来の切削加工が困難になります。ワイヤー放電加工は、導電性であれば硬く脆い材料でも衝撃と応力を発生させずに加工できます。極めて薄い材料を切削しても曲がりや反りが生じません。
3. 幅広い加工範囲
ワイヤーカット放電加工は、銅から最も硬い材料(モリブデン、タングステンなど)まで、導電性金属の硬度を比較的容易に切削できます。ワイヤー放電加工製品は材料の硬度の影響を受けず、他のプロセスでは加工できない導電性材料を加工でき、材料を熱処理してから加工できるため、製品の後熱処理による変形問題を回避できます。
4. 製品形状への要求が低い
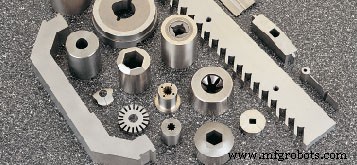
製品の内側のコーナーにおける金属ワイヤーとギャップの影響を除けば、ワイヤー放電加工は最も硬い、または最も脆い材料でも、低いRa表面粗さを維持しながら、精密で複雑な形状を容易に切削できます。
5. 高公差の実現
ワイヤーカット加工は、レーザー、フレーム切断、プラズマ加工よりも精密です。部品にいかなる力も加えないため、ワイヤー放電加工は非常に高い公差を達成し、精密な寸法と精密なフィットを実現できます。これにより、加工後の部品の追加加工と仕上げが不要になります。
6. コスト削減
ワイヤーカット放電加工はあらゆる導電性材料を効率的に加工できるため、加工時間が短縮されます。また、ワイヤー放電加工は廃棄物も削減できます。金属ワイヤーは約0.3mmしかないため、加工後の製品の刃先が非常に小さく、材料利用率が大幅に向上し、材料コストを削減できます。さらに廃棄物が少なく、熱処理も不要なため、後片付けを最小限に抑えられます。
7. 高い安全性
ワイヤーカットの作動液は不燃性液体であり、無人運転が可能です。内蔵の誘導装置とインテリジェントな自動制御により、使いやすさが向上しています。
ワイヤー放電加工の欠点
ワイヤー放電加工も他の加工方法と同様に、多くの利点といくつかの軽微な欠点があります。
切削を実現する方法の性質上、すなわちワイヤー束に沿ってワークピース上の切削線に沿って急速に繰り返される制御された電荷を用いて材料を腐食・除去するため、EDMは導電性材料の切削に限定されます。したがって、複合材料や誘電体でコーティングされた材料はワイヤー放電加工に適しません。
ワイヤーカット放電工具で部品を切削する際に維持しなければならない電気伝導性のため、部品はしっかりと固定され、動かせない必要があります。パイプが変形する重大なリスクがあるだけでなく、切削線がワークピースに接触して短絡し、切削線が断線し、ワークピースに「段差」が生じる原因にもなります。テストチューブを固定してEDMマシンで回転させることは可能ですが、この方法はより複雑な形状に最適化されており、シンプルな2軸パイプ切削にはコスト効率が良くありません。
生産にワイヤー放電加工を採用すべきか?
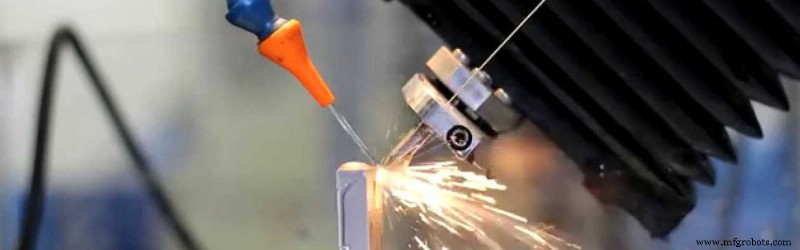 プロジェクトに適した加工方法を選択する前に、いくつかの質問を検討する必要があります。ワイヤーカット工作機械は相応の投資を必要とし、プログラミングと操作には十分に訓練された人員が必要です。これらの考慮事項は、CNC生産サービスを利用したより低コストまたは低精度な金属切削方法と天秤にかける必要があります。
ワイヤー放電加工技術を選択する理由には以下が含まれます:
- 発明、プロトタイプ、概念実証モデルのための単一の高品質部品の製作
- 様々な厚みの硬い材料や合金を使用する必要がある場合
- 極めて高品質な表面処理が必要で、部品の後処理を減らしたい場合
- 自動車や歴史的レプリカに使用される希少または入手困難な部品の複製や復元
- 次回の生産ロットで正確に繰り返し・複製できる、複雑で高度に詳細な精密部品の製造
- 部品の精密な組み立てと外観が最終製品にとって重要な場合、異なる生産ロットやメーカー間での部品差異を回避したい場合
- 高価な材料(金、銀、高価な合金材料など)の切削廃棄物を削減したい場合
- 既存部品に完璧にフィットする薄いテーパー穴、極めて狭い溝、3次元形状の製造
- コンピュータ制御加工により複雑な切削と部品製造プロセスを自動化したい場合
- 航空宇宙や医療用途における極めて厳しい公差と材料制約を満たす必要がある場合
- 切削圧力や応力に耐えられない非常に小さな破片や脆い材料を使用する場合
関連記事:WEDM-LS、WEDM-MS、WEDM-HSの違いは?
EDM加工とは?Wire EDM 101
製造プロセス
- 5軸CNC加工:精度、効率、設計の自由度を解き放つ
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- CNCワイヤーカット放電加工:定義、プロセス、応用
- 最新ワイヤ放電加工機(EDM):高精度・非接触加工の実力
- 台湾製トップクラスワイヤー放電加工機:精密切断ソリューション
- EDM(放電加工)完全ガイド:原理・種類・メリット・デメリット
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- ワイヤーEDMマシニング:精密切削と先進メリットのエキスパートガイド
- ワイヤー放電加工(EDM)FAQ:専門家の回答と洞察(パート2)
- ワイヤー放電加工(EDM)FAQ:精密切削のための専門家回答
- 放電加工:ワイヤカットとダイシンクの違いと用途