



放電加工(EDM):CNC統合の原理、操作、メリット、デメリット
放電加工(EDM)は材料除去または製造技術の一つです。1770年にジョセフ・プリーストリーによって初めて導入されました。しかし、技術と設備の近代化により、この技術は現在コンピュータ数値制御(CNC)と統合されています。EDMプロセスは、熱エネルギーを用いて物体から余分な材料を除去し、作業に必要な所望の形状を作り出します。
これは最も一般的なCNC加工プロセスではありません。しかし、エンジニアは加工できない部品を作るためにこれを頼りにしています。機械的力を必要とせず、余分な材料を除去しません。これが多くの人々がこれを非従来型製造プロセスと見なす理由です。このプロセスは幅広い産業の成形と加工を容易にします。この記事では、その作動原理、利用可能な様々なタイプ、メリットと応用について学びます。
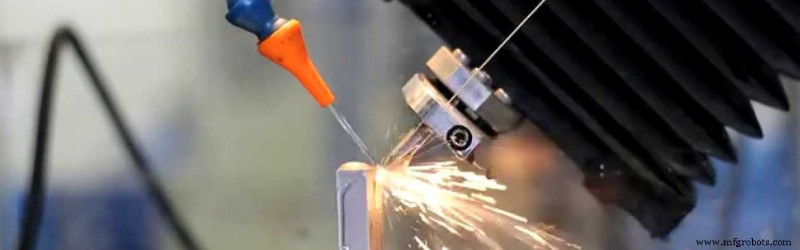
放電加工(EDM)の概要
放電加工(EDM)は、繰り返し制御された放電に材料をさらすことで材料を除去するプロセスです。熱電現象に適しています。電極/ワイヤーとワークの間で放電が発生すると、ワークに熱エネルギーが生成されます。これにより材料層が除去されます。一般的に、EDMは3タイプに分類されます:型彫り放電加工(ダイシンクEDM)、小径高速穴あけ放電加工、ワイヤーカット放電加工。しかし、現代の生産プロセスでは、ワイヤー放電加工機がCNCと統合されています。したがって、自動化EDM機械が産業で一般的に使用されています。
これは高精度なプロセスで、ワークに工具を使用しません。硬い材料を加工する必要がある場合や複雑な形状を形成する場合、EDMは通常最良の選択肢です。
放電加工の仕組み
定義はシンプルに見えますが、物理的プロセスはより複雑です。EDMを用いてワークから材料を除去することは、電極間で一連の繰り返し高速電流放電によって達成されます。これらの電極は誘電体流体で分離されます。その後、誘電体流体を通じて電圧が送られます。EDM製造は導電性材料にのみ適していることに注意してください。
これらの電極の一つは、正確な目的に合わせて形状を変更するために使用されます。この電極はワーク電極または「アノード」です。最も一般的に使用される電極材料は、銅、タングステン合金、鋳鉄、鋼、銀タングステン合金、グラファイトです。もう一つの電極は工具電極または「カソード」です。このプロセスの基本原理は、制御された電気火花で材料を腐食させることです。このため、二つの電極は接触してはなりません。
ワークと電極の間にパルス形式で電位差が印加されます。電極がワークに近づくと、それらの間の小さな隙間に存在する電界が増大します。これは破壊レベルに達するまで続きます。
放電により材料が極端に加熱されます。加熱により材料の一部が溶融します。誘電体流体の安定した流れが余分な材料の除去を助けます。液体は加工中の冷却にも役立ちます。
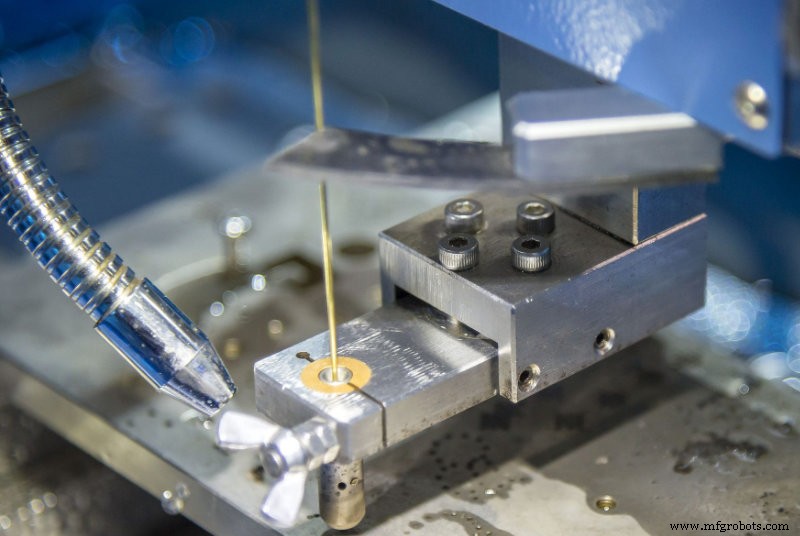
放電加工の種類
EDMプロセスはユニークで伝統的です。しかし、これがこのプロセスの方法が一つしかないことを意味するわけではありません。EDMには3つの異なるタイプがあります。これにより、あるタイプが適さない場合に代替案を確保できます。異なる種類の放電加工には以下が含まれます:
ワイヤー放電加工(Wire EDM)
ワイヤーイロージョンまたはスパークEDMとも呼ばれ、ワイヤーEDMは一般的なプロセスです。黄銅ワイヤーまたは薄い銅線を用いてワークを切断します。ここでは細いワイヤーが電極として機能します。この場合、誘電液体は通常脱イオン水です。WEDM加工中、スプールを用いて自動給装置からワイヤーを連続的に繰り出します。
これは放電がワークとワイヤーに影響される可能性があるためです。したがって、カットに新しい放電経路が必要です。この方法は非常に効果的です。しかし、エンジニアはワイヤーがワークを完全に貫通しなければならないことに注意しなければなりません。したがって、本質的に3D部品に2Dカットを作成します。従来のCNC加工プロセスと類似した結果が得られることがよくあります。
穴あけ放電加工(Hole EDM)
穴あけEDMプロセスはEDMのもう一つのタイプです。名前が示す通り、迅速な穴あけを助けます。穴あけ放電加工で使用される電極は管状で、誘電流体が電極を容易に流れるようになっています。
従来の穴あけ方法とは異なり、穴あけEDMは非常に小さな深穴を加工できます。さらに、これらの穴にはデバリングが不要です。金属の硬度や種類に関わらず、このプロセスは従来の方法より速く精密穴を加工できます。
型彫り放電加工(Sinker EDM)
これは従来のEDMで、ラムEDM、沈み込みダイ、キャビティEDMとも呼ばれます。キャビティタイプと呼ばれるのは、様々な鋳造用途(射出成形など)のための複雑なキャビティ形状を作成できるためです。
このプロセスでは、予め加工された銅またはグラファイト電極を用いて所望形状の「陽」の形を形成します。その後、電極をワークに押し込み、元の材料の形状の「陰」を作ります。EDMでの電極材料選定に影響する要因があります。これには電極の耐食性と導電性が含まれ、グラファイトは一般的に銅より加工しやすいですが、銅はより強く有利です。
EDM加工のメリット:
従来の切削工具では生産困難な複雑形状。
非常に硬い材料で非常に厳しい公差。
非常に小さなワークでは、従来の切削工具が過剰な切削工具圧力により部品を損傷する可能性があります。
工具とワークの間に直接接触がないため、微細部品と弱い材料を変形なしで加工できます。
良好な表面仕上げが得られます。
非常に微細な穴をあけられます。
EDM加工のデメリット:
材料除去速度が遅い。
燃料油ベース誘電体の使用に関連する潜在的火災危険。
型彫り/電気ハンマーEDM用電極作成の追加時間とコスト。
消費電力が非常に高い。
高消費電力。(重複記載)
非導電性材料は特定のプロセス設定を通じてのみ加工可能。
EDM加工の応用
EDMは特に少量生産でよく知られています。放電加工を用いて様々なプロセスを実行できます。これらのプロセスにはフライス、旋削、小径穴あけが含まれます。このユニークなプロセスは、自動車から航空宇宙産業まで幅広い産業で価値があります。
EDMはユニークで精密な形状を作成できるため、以下の応用を支援します:
射出成形
小径穴あけ
ダイカスト
製造プロセス
- 非伝統的機械加工:要求事項、種類、メリット・デメリット
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- 放電加工機(EDM):種類、メリット、デメリット解説
- EDMマシニング解説:構造、原理、最新CNC統合