



CNC切削工具選定の15の必須ポイント
加工における工具選定の重要性は言うまでもありません。工具選びを学べば、作業がスムーズになります。したがって、工具選定の15のルールを真剣に受け止めるべきです。
1. 加工において最も重要なのは工具である
どの工具が動作を停止しても、生産が止まることを意味します。しかし、すべての工具が同じ重要度を持つわけではありません。最も長い切削時間を持つ工具は生産サイクルにより大きな影響を与えるため、同じ前提であれば、この工具により多くの注意を払うべきです。また、重要部品の加工や加工公差に最も厳しい要求がある工具にも注意を払うべきです。さらに、ドリル、溝入れ工具、ねじ切り工具など、比較的チップ制御が悪い工具にも注意が必要です。チップ制御が悪いとダウンタイムの原因になるからです。
2. 工作機械に合わせる
右勝手と左勝手の工具があるため、適切な工具を選ぶことは非常に重要です。一般的に、右勝手工具は反時計回り(CCW)に回転する工作機械(主軸方向から見た場合)に適し、左勝手工具は時計回り(CW)に回転する工作機械に適します。複数の旋盤があり、一部が左勝手工具を保持し、他が左右両方に対応している場合は、左勝手工具を選択してください。フライス加工では、より汎用性の高い工具を選ぶ傾向があります。しかし、このタイプの工具は加工範囲が広い反面、工具の剛性が即座に失われ、工具のたわみ変形が増加し、切削条件が低下し、加工振動が発生しやすくなります。また、工作機械の工具交換マニピュレーターにも工具のサイズと重量の制限があります。主軸スルークーラント穴付きの工作機械を購入する場合は、スルークーラント穴付き工具も選択してください。
3. 被削材に合わせる
炭素鋼は加工で最も一般的な被削材であるため、ほとんどの工具は炭素鋼加工に最適化された設計になっています。チップ材種は被削材に応じて選択すべきです。工具メーカーは、耐熱合金、チタン合金、アルミニウム、複合材料、プラスチック、純金属などの非鉄材料加工用の工具本体と対応チップのシリーズを提供しています。これらの材料を加工する必要がある場合は、材料に適合した工具を選択してください。ほとんどのブランドにはさまざまな工具シリーズがあり、どの材料に適しているかを示しています。例えば、DaElementの3PPシリーズは主にアルミニウム合金加工用、86Pシリーズはステンレス鋼専用、6Pシリーズは高硬度鋼専用です。
4. 工具仕様
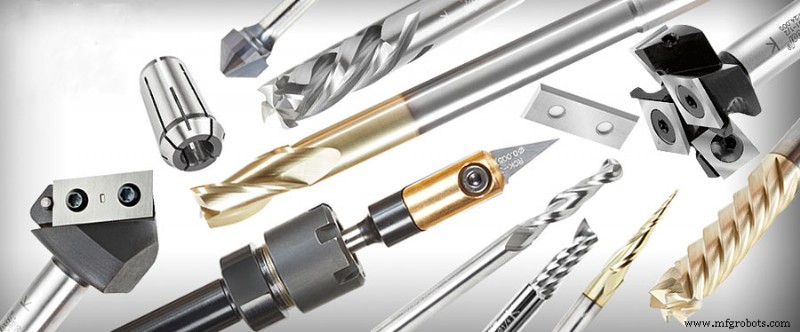
よくある間違いは、選択した旋削工具のサイズが小さすぎ、フライスカッターのサイズが大きすぎることです。大型旋削工具は剛性が優れています。大型フライスカッターは高価なだけでなく、切削時間も長くなります。一般的に、大型工具の価格は小型工具より高くなります。
5. 交換式チップか再研磨工具かを選択
従うべき原則はシンプルです:研磨工具は極力避ける。一部のドリルビットとフェイスミルを除き、条件が許せば交換式チップ型または交換式ヘッド型工具を選択すべきです。これにより人件費を節約しながら、安定した加工結果が得られます。
6. 工具材質と材種
工具材質と材種の選択は、被削材の性能、工作機械の最高速度と送り速度と密接に関係しています。被削材グループに汎用的な工具材種を選択し、通常はコーティング超硬材種を選びます。工具サプライヤーが提供する「材種適用推奨チャート」を参照してください。実際の応用では、工具寿命の問題を解決しようとして、他の工具メーカーの類似材種に置き換えるというよくある間違いがあります。既存の工具が理想的でない場合、それに近い他社ブランドに変更しても同様の結果になる可能性が高いです。問題を解決するには、工具破損の原因を明確にする必要があります。
7. 動力要件
指針はすべてを最大限に活用することです。20馬力のフライス盤を購入した場合、ワークと治具が許せば、適切な工具と加工パラメータを選択して、機械の動力の80%を達成できるようにすべきです。工作機械取扱説明書の動力/タコメーターに特に注意し、機械動力の有効動力範囲に応じて、より良い切削用途を実現できる工具を選択してください。
8. 切れ刃の数
原則は多いほど良いです。切れ刃が2倍の旋削工具を購入しても、コストが2倍になるわけではありません。過去10年間で、先進的な設計により、溝入れ工具、切断工具、一部のフライスチップの切れ刃数が倍増しました。チップ4枚の従来フライスカッターを、チップ16枚の先進的フライスカッターに置き換えることは珍しくありません。有効切れ刃数の増加は、テーブル送りと生産性に直接影響します。
9. 一体型工具かモジュラー工具かを選択
小型カッターは一体型設計に適し、大型カッターはモジュラー設計に適しています。大型工具の場合、工具が故障したとき、ユーザーは小型で安価な部品を交換するだけで新しい工具を再生したいと考えることが多いです。これは特に溝入れ工具とボーリング工具で当てはまります。
10. 単機能工具か多機能工具かを選択
ワークが小さいほど、複合工具が適しています。例えば、多機能工具はドリル加工、旋削、内径加工、ねじ切り、面取りを組み合わせることができます。もちろん、ワークが複雑であればあるほど、多機能工具が適しています。工作機械は切削しているときだけ利益をもたらし、ダウンタイムではありません。
11. 標準工具か特殊工具かを選択
CNC加工センターの普及により、ワークの形状はプログラミングで実現でき、特殊工具に頼る必要はないと一般的に考えられています。しかし、今日でも特殊工具は総工具売上の15%を占めています。なぜでしょうか?特殊工具の使用により、精密なワーク寸法要求を満たし、工程を削減し、加工サイクルを短縮できます。量産では、特殊工具で加工サイクルを短縮し、コストを削減できます。
12. チップ制御
目標はワークを加工することであってチップを作ることではありませんが、チップは工具の切削状態を明確に反映します。一般的に人々はチップに偏見を持っています。なぜなら、ほとんどの人がチップを解釈する訓練を受けていないからです。以下の原則を覚えておいてください:良いチップは加工を破壊せず、悪いチップはその逆です。
チップの多くはチップブレーカー付きで設計されており、チップブレーカーは送り速度に応じて、軽切削仕上げ加工か重切削荒加工かに合わせて設計されています。
チップが小さいほど砕けにくくなります。難削材ではチップ制御が大きな問題です。被削材を変えられなくても、工具を更新し、切削速度、送り速度、切込み深さ、工具先端コーナーRなどを調整できます。チップの最適化と加工の最適化は、総合的な選択の結果です。
13. プログラミング
工具、ワーク、CNC工作機械に直面して、ツールパスを定義する必要があることがよくあります。理想的な状況は、基本的な機械語を理解し、高度なCAMソフトウェアパッケージを持つことです。ツールパスは、ランピング角、回転方向、送り、切削速度などの工具特性を考慮する必要があります。各工具には、加工サイクル短縮、チップ改善、切削力低減に対応するプログラミング技術があります。優れたCAMソフトウェアパッケージは人手を節約し、生産性を向上させます。
14. 革新的工具か従来の成熟工具かを選択
現在の先端技術の発展速度では、切削工具の生産性は10年ごとに倍増します。10年前に推奨された工具の切削パラメータと比較すると、今日の工具は加工効率を2倍にできますが、切削動力は30%削減されています。新しい工具合金基材はより強靭で、より高い切削速度とより低い切削力を可能にします。
チップブレーカーと材種は用途への特異性が低く、汎用性が広がっています。同時に、現代工具は汎用性とモジュール性も向上し、これらが在庫削減と工具用途の拡大を実現しています。工具開発は、オーバーロード工具(旋削と溝入れの両機能)、高送りフライスカッター、高速加工、微量潤滑冷却(MQL)加工、ハードターニング技術など、新しい製品設計と加工概念も推進しています。これらの要因とその他の理由から、最も好ましい加工方法をフォローアップし、最新の先進工具技術を学ぶ必要があります。そうでなければ、取り残される危険があります。
15. 価格
切削工具の価格は重要ですが、切削工具の生産コストほど重要ではありません。工具にはそれぞれ価格がありますが、工具の真の価値は生産性への貢献にあります。切削工具の価格は部品コストのわずか3%しか占めません。したがって、工具の購入価格ではなく、生産性に注目してください。
製造プロセス