



アルミニウム陽極酸化処理のコスト・色・品質に影響する主要因
アルミニウム陽極酸化処理は、アルミニウム表面を装飾性、耐久性、耐食性、耐摩耗性に優れた酸化皮膜に変える電気化学プロセスです。アルミナはコーティングや電気めっきのように表面に「塗布」されるのではなく、下地のアルミニウム基材と完全に一体化しています。
陽極酸化アルミニウム部品は剥がれや剥離が起きにくく、高度に秩序だった多孔質構造を持つため、着色などの二次加工が可能です。陽極酸化アルミニウムの色は、顧客の多様な色ニーズに対応でき、パントンカラー番号に合わせてカスタマイズ可能です。(詳細は:機械加工陽極酸化アルミニウム部品のすべて)
電解着色酸化皮膜と硬質酸化皮膜は私たちの生活で広く使用されているため、今日は陽極酸化アルミニウム部品のコスト、着色、品質に影響する要因を重点的に分析します。
陽極酸化アルミニウム部品のコストに影響する要因
陽極酸化アルミニウム部品のコストについては、要件によって異なりますが、コストに影響する3つの主要因があります。陽極酸化コストは主に、皮膜厚、部品のサイズと形状、必要な追加サービスに依存します。
皮膜厚
特定の皮膜厚が要求されていないタイプのコーティングは「基本」コーティングと見なされ、最も安価です。
精密な皮膜厚制御はコストに影響します。皮膜厚仕様に上下限が含まれる場合、範囲が狭いほどコストは高くなります。例えば、±0.001インチは、より厳しい±0.0001インチの範囲より安価です。最大皮膜厚はより長い生産時間を要するため、コストが高くなる場合があります。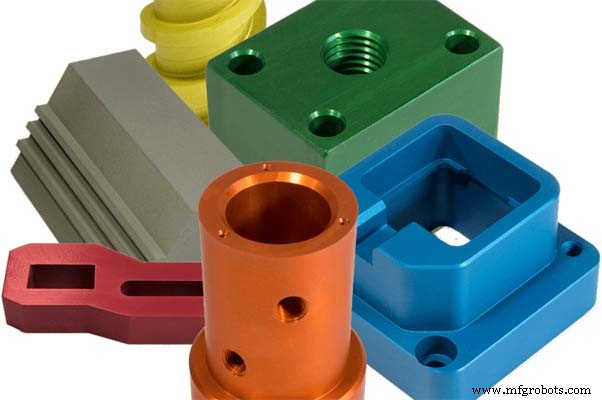
ラック(治具・ジグ)
ラックは品質にとって極めて重要です。アルミニウムまたは工業用純チタン製ラックが電気接点として使用されます。作業でラック要件が指定されていない場合、メーカーは最もコスト効率の良い方法で最高の歩留まりを得ようとします。特別なラック要件は、一度に処理できる部品数を制限する可能性があり、部品単価が上昇することがあります。
一度に陽極酸化処理できる部品数は電源容量の制約を受けます。陽極酸化は15または30アンペア/平方フィート(ASF)で実行されます。したがって、各ランで処理できる最大表面積が決まります。
追加サービス
顧客は通常、陽極酸化プロセスを強化するために他のプロセスを必要とします。部品がシンプルまたは複雑なマスキングやパンチングを必要とする場合、これらのサービスは労力と時間を増やします。これらのサービスは付加価値をもたらしますが、陽極酸化アルミニウムの総コストも増加させます。
陽極酸化アルミニウム部品の色に影響する要因
電解液中の不純物
アルミニウム合金製品の着色度は、主に陽極層の形成品質に依存します。したがって、不純物は硫酸酸化液中の酸化皮膜に大きな影響を与えます。不純物は主に金属イオン(銅、鉄、アルミニウム)と有機不純物です。
銅イオン
銅イオンはアルミニウム部品表面で置換・析出し、陽極層の多孔性を低下させ、透明性、耐食性、電気絶縁性を低下させます。したがって、銅イオン含有量は0.02g/Lを超えてはなりません。
塩化物イオン
塩化物イオンは水道水や冷却水から混入します。塩化物イオン含有量は0.2g/L未満であるべきです。そうでなければ、陽極層が粗く疎松になり、深刻な場合はアルミニウム部品表面を腐食(破壊)します。
アルミニウムイオン
電解液中のアルミニウムイオンは徐々に増加します。含有量が25g/Lを超えると、電解液の導電率が低下し、ワーク表面に白斑や塊状の白斑が現れ、皮膜の吸着能力が低下して着色が困難になります。
鉄イオン
電解液中の鉄イオンは0.2g/Lを超えてはなりません。そうでなければ、暗い縞模様や斑点が現れます。
有機不純物
有機不純物は陽極層の形成を妨げます。この層が油分を吸着すると、ムラ色や斑点の原因になります。
脱脂
部品を着色前に油汚れを徹底的に除去する必要があります。そうでなければ皮膜層に明らかな白斑が生じ、着色が困難になります。
電解液濃度
電解液中のスズ塩濃度が低すぎると着色速度が遅くなります。濃度が25g/Lを超えると着色速度は速いですが、制御が難しく、色差が大きくなりやすいです。
着色温度
着色温度も着色効果に大きく影響します。例えば、通常の着色温度は15℃です。15℃未満では着色が遅くなりますが、温度が高すぎると酸化皮膜表面に霧状の層が現れ、浴液が濁ります。
着色時間
アルミニウム合金部品の品質と耐色性に直接影響します:着色時間が短いと色が褪せやすく、時間が長いと色と光沢が濃くなりますが、表面が傷つきやすくなります。
着色電圧
着色電圧が低いと着色が遅く、色変化も遅く、ムラ色になりやすいです。着色電圧が高いと着色速度は速いですが、着色皮膜が剥がれやすくなります。
その他の要因
陽極酸化でも電解着色でも、界面活性剤ベースの添加剤と安定剤を添加して、層の形成速度と厚さを安定させ、陽極層の溶解を抑制し、色の均一性を改善すべきです。
さらに、pH値、水質、着色槽材料も着色品質に一定の影響を与えます。パラメータが管理範囲内にあることを確保してこそ、電解着色陽極層の品質を保証できます。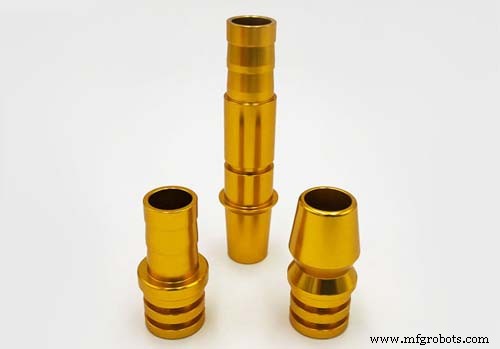
陽極酸化アルミニウム部品の品質に影響する要因
材料調達
アルミニウム合金自体が、複数の角度から陽極酸化の最終効果を決定します。各化合物には代替の合金組成構造があり、中には陽極酸化に特に効果的なものもあれば、そうでないものもあります。例えば、6061アルミニウムは、その品質、表面完全性、環境耐性、加工性から、機械加工工場とメーカーに選ばれる最も人気のある合金の一つになっています。
適切な合金を選択した後、活動全体を通じて可能な限り同類の部品を使用する必要があります。サプライヤーの在庫には複数のタイプがある場合があります。サプライヤーの在庫品質(一次在庫と二次在庫)とその製造・出荷方法は、陽極酸化後の最終製品に大きく影響します。
表面処理
陽極酸化は、準備プロセスでアルミニウム基材を露出させるため、他の仕上げプロセスとは全く異なり、薄膜改良に非常に似ています。したがって、陽極酸化対象のアルミニウム表面の各部分を準備して送ることを検討する必要があります。加工現場でのアルミニウム部品の適切な処理とメンテナンスは、陽極酸化プロセス中の予測可能な結果を保証します。
化学管理が不可欠
陽極酸化プロセスで高品質かつ信頼性の高い結果を得るための最も基本的な部分の一つは、各槽の科学的性質を厳密に制御することです。陽極酸化工程には多くのステップがあり、洗浄、前処理(エッチング)、陽極酸化、着色(透明の場合を除く)、封孔、そして明らかに各ステップの間に様々な洗浄があります。
各工程で維持すべき管理項目は:pH、濃度、温度、時間です。薬品サプライヤーは各物質のパラメータ範囲を指定しますが、各陽極酸化業者が独自の特別な研究とテストを行い、理想的な範囲を見つけることが重要です。これは薬品管理ソフトウェアと薬品サプライヤーへの相談の助けを借りて可能です。
陽極酸化槽の管理
真の陽極酸化技術には、槽自体に様々な管理を維持し、特定の究極の目標を持って、安定した高品質なコーティングを確保することが必要です。槽内の化学薬品(現在指定されているもの)に加え、電源(整流器)の定期的な調整も不可欠です。
槽内の陽極酸化時間、温度、攪拌、陰極品質も最も重要な要因となり得、陽極酸化プロセス中の部品へのコーティング後の最終効果に影響を与えます。
高品質基準で設計された信頼性の高い製品を入手しましょう!SANSはCNC製造と金属部品製造の会社で、CNC加工サービス、CNCフライスサービス、CNC旋削サービス、EDMサービス、部品組立サービスを含みます。プロジェクトの無料見積もりは info@sansmachining.com までメールでお問い合わせください。
製造プロセス