



段差加工における平面研削のエキスパート技術
平面研削盤で段差を加工するのは難しくありません。段差は2方向から研削可能であることに注意すべきです。どの面から段差を切るかの基準は効率です。下図のように、同じ部品でも方向を変えると研削効率が異なります。どちらの方向から始めるか選択してください。
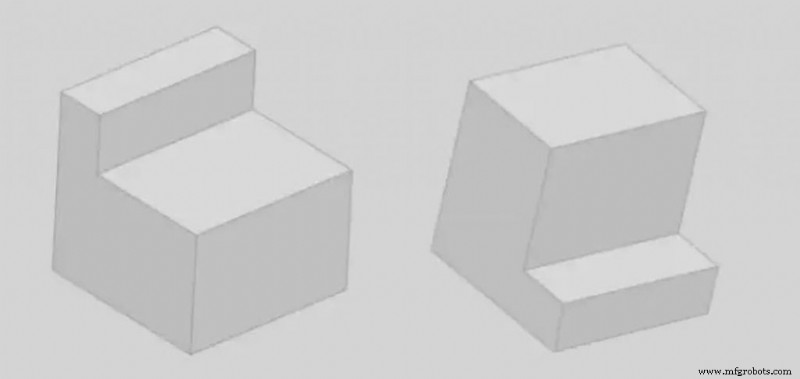
01. 長尺ワークの段差研削
ワーク研削面積が比較的大きい場合、加工中の発熱が大きく変形しやすいため、粗さに注意し、段差方向を選択する必要があります。1面研削後、立ててもう1面を研削し、砥石側面での研削は避け、最後に仕上げ用砥石に交換してコーナーを清掃します。
02. 小型ワークの段差研削
小型ワークでは0.1mm、さらには0.05mmの段差に遭遇することがよくあります。精度不要な加工なら適当に処理できます。精密部品の場合、コーナーを清掃する必要があります。一般に設計でコーナーRを0.03mm未満と指示されます。段差がどれほど小さくても真直でなければなりません、数μmレベルでもです。一般材料なら120K砥石でコーナー清掃3〜5回で達成可能。DC53やSKH-9など特に硬度の高い材料では、360Kなどより細かい砥石でコーナー清掃し、回数も増やす必要があります。Rサイズを検査する場合、熟練職人は感覚と経験で長時間かけて行います。投影機で検査すれば、数回投影すれば感覚がつかめます。
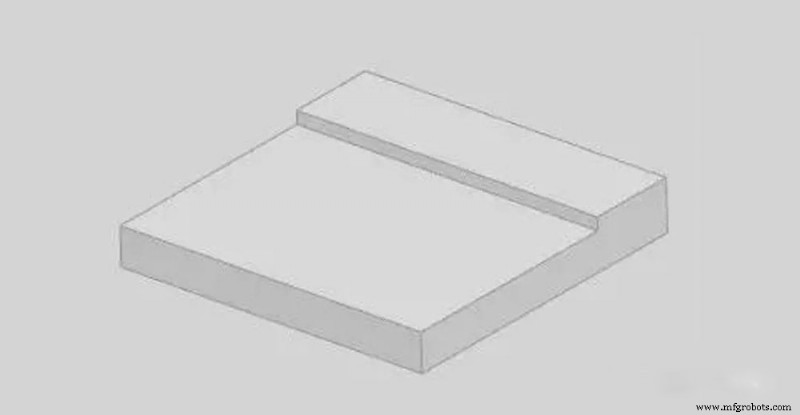
03. R付き段差
この状況もよくあります。荒加工時にR位置を残して段差を開けておく必要があることに注意してください。R仕上げ時に直接その場で修正できます。
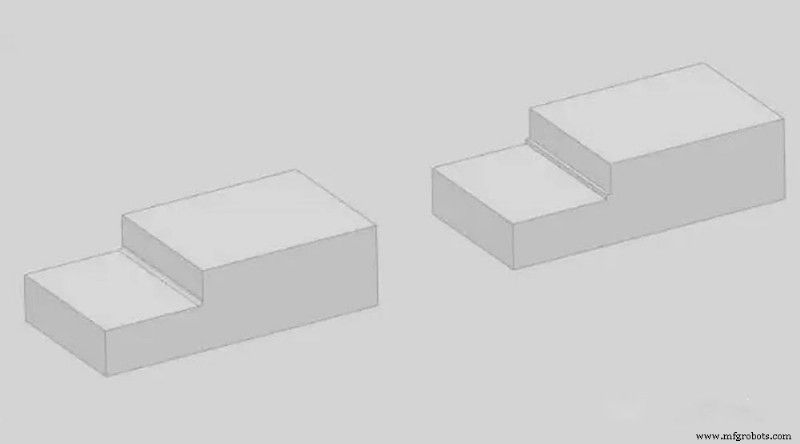
04. 四面段差
このタイプのワークでは、各面に一定の加工台(立ち足と呼ばれることも)を残す必要があります。そうしないと段差研削と仕上げ時に支持点がなく、変形の可能性があります。加工台を除去しても変形しないようにします。
製造プロセス