



ステンレス鋼フライス加工のマスター技術とスキル
ステンレス鋼は比較的一般的で難削材ですが、いくつかの切削スキルがあれば、切削は思ったほど困難ではありません。
ステンレス鋼フライス加工の特徴は:ステンレス鋼の付着と溶着が強く、切りくずがフライスカッタの刃先に付着しやすく切削条件を悪化させます。逆フライスでは刃先が加工硬化した表面で最初に滑り、加工硬化傾向を増大させます。フライス加工では衝撃と振動が大きく、フライスカッタ刃先がチッピング・摩耗しやすくなります。
エンドミルと一部エンドミルを除き、ステンレス鋼フライス加工用のフライスカッタ刃材には高速度鋼、特にタングステン・モリブデン系と高バナジウム高速度鋼が良好な結果を示します。工具寿命はW18Cr4Vの1〜2倍になります。ステンレス鋼フライスカッタ製作に適した超硬グレードには、YG8、YW2、813、798、YS2T、YS30、YS25などがあります。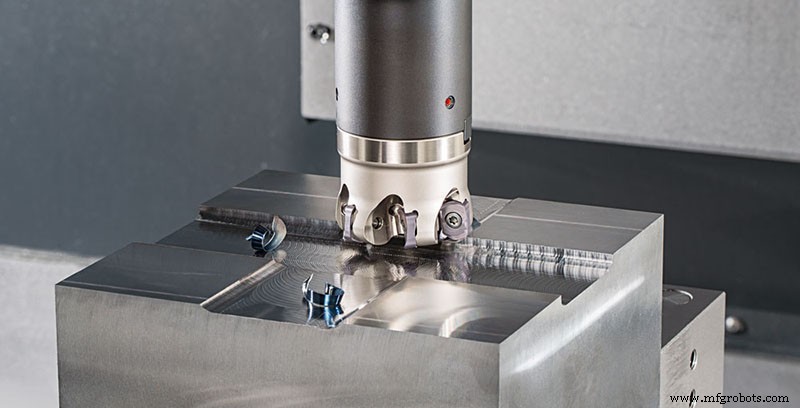
ステンレス鋼フライス加工では、切れ刃に鋭利さと耐衝撃性の両方が求められ、チップポケットを大きくする必要があります。大ねじれ角フライスカッタ(円筒フライス、エンドミル)を使用し、ねじれ角βを20°から45°(gn=5°)に増やすと、工具寿命を2倍以上に延ばせます。このときフライスカッタの実効すくい角γ₀eが11°から27°以上に増加し、切削が軽快になります。ただしβ値は大きすぎないよう注意し、特にβ≤35°のエンドミルでは歯を弱めないよう配慮が必要です。
波刃エンドミルでステンレス鋼管や薄肉部品を加工すると、切削が軽く、振動が小さく、切りくずが脆く、ワークが変形しません。超硬エンドミルによる高速フライス加工や、インデキサブルエンドミルによるステンレス鋼フライス加工でも良好な結果が得られます。
銀チップ(SWC)エンドミルで1Cr18Ni9Tiをフライス加工する場合、幾何パラメータはγf=5°、γp=15°、αf=15°、αp=5°、κr=55°、κ′r=35°、γ₀₁=-30°、bg=0.4mm、re=6mm。Vc=50〜90m/min、Vf=630〜750mm/min、a′p=2〜6mm、1刃当り送り0.4〜0.8mmの条件で、フライス力が10〜15%減少、フライス動力が44%減少、効率が大幅に向上します。原理は主切れ刃にネガティブチャンファーを研ぎ、フライス加工中に人為的にビルトアップエッジを生成させ、それを切れ刃代わりに切削させることです。その結果、ビルトアップエッジがすくい面から発生する切れ刃平行推力を受け、二次切りくずとして流出し、切削熱を奪い切削温度を低下させます。
ステンレス鋼フライス加工では、可能な限り順フライス(クライミングミリング)を使用すべきです。非対称順フライス法により、切れ刃が金属から滑らかに切り離され、切りくず付着接触面積が小さく、高速遠心力で容易に飛散し、刃先が再びワークに切り込む際の切りくず剥離とチッピング現象を防ぎ、工具耐久性を向上させます。
スプレー冷却法が最も効果的で、フライスカッタ耐久性を1倍以上向上させます。一般的な10%エマルジョンで冷却する場合、切削液流量を十分に確保し完全冷却すべきです。超硬フライスカッタでステンレス鋼を加工する場合、Vc=70〜150m/min、Vf=37.5〜150mm/minとし、合金グレードとワーク材料に応じて適切に調整してください。
製造プロセス
- ステンレス鋼:特性、製造、未来の用途
- ステンレス鋼 vs 軟鋼:パンチングに優れるのはどちら?
- CNCフライス加工・機械加工の解説:主要用途とメリット
- プレミアム工具鋼グレードでパンチ・ダイス性能を最適化
- CNCフライス盤と工法:精度と自動化
- 軟鋼・ステンレス・工具鋼:プロジェクトに最適な材料の選び方
- ステンレス鋼の切削・研削・仕上げに最適なプレミアムソリューション
- アクリルフライス加工の極意:チッピング・溶け・バードネストを防ぐ4つの実証済みテクニック
- ステンレス鋼ハンドルのメリット・デメリット・専門家の見解
- ステンレス鋼解説:組成・製造プロセス・グローバルインパクト
- ステンレス鋼のグレード:種類・特性・一般的用途