



EDMと従来加工の比較:製造ニーズに最適なのはどちら?
フライス、旋削、研削では対応できない場合、製造エンジニアはEDM(放電加工)を選択します。これは二者択一のような選択です:加工不能ならEDMを選ぶ。EDMと従来工法は相補的な関係にあります。ワイヤー放電の切削速度はフライスや旋削より劣りますが、他の面で優れています。
従来加工と比較したEDMの利点
複雑形状の加工
EDMを使用する場合、切削力がなく、工具もワークも回転しません。また、ワイヤー放電加工では通常直径0.010インチ(約0.25mm)のワイヤーを使用します。これらは以下を意味します:
- 薄肉形状が可能
- 小さな半径の内角を切削可能
- ワイヤー放電機で押出ダイスのスリットを切削可能
- 型彫り放電加工で、盲穴や高アスペクト比のポケットを加工可能
- 非円形の開口部や穴を作成可能
- ギアなどの2D形状のブローチ加工を置き換え可能
硬い材料の加工
材料硬度はワイヤー放電加工速度にほとんど影響せず、部品形状を制限しません。超硬合金、工具鋼、インコネル、RC38以上の硬度を持つあらゆる金属は、従来加工では遅くコストがかかるため、EDMに最適です。
特筆すべき利点は、熱処理後に部品を最終寸法に調整できることです。これにより、焼入れと応力除去による変形を排除できます。
高い表面仕上げ
従来プロセスとは異なり、EDM加工面は非常にランダムなテクスチャを持ちます。これは方向性や「レイ(加工痕の方向)」が製品性能に影響する場合に有利です。また、EDMは5 RMS(約4マイクロインチRa)の滑らかな表面を生成できます(これには複数回の仕上げ切削が必要なため、ワイヤー放電の切削速度は非常に低くする必要があります)。
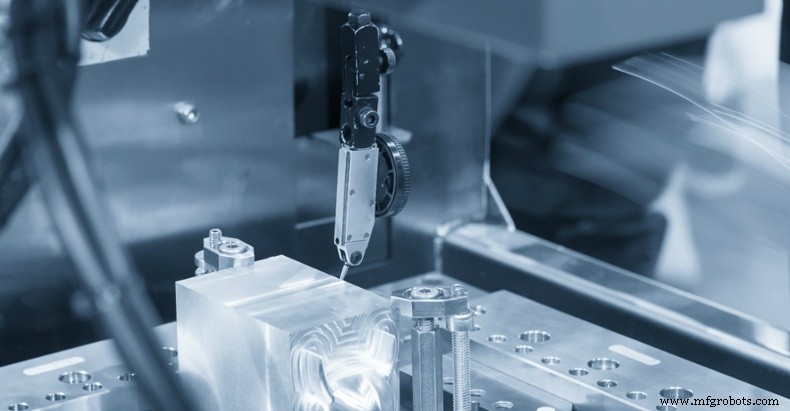
コスト削減
適切な案件(複雑な2D形状、硬い材料)では、EDMは従来プロセスと比較してコストを削減できます。例:
- 特殊工具が不要(コストと納期を削減)
- 仕上げ切削により二次仕上げ作業が不要
- 積層板を同時に切削して複数部品を一度に製造
- 切りくずではなく切り出したピースを再利用可能
- 複数の定型工程を経由せず、ワンチャッキングで最終形状を完成(精度も向上)
従来CNC工作機械と比較してEDMが優れる具体的なエンジニアリング状況
鋭い内角が必要な場合
適切なワイヤー種類、張力、送り条件を選択すれば、EDM(特にワイヤー放電加工機)は鋭い内角の加工で力を発揮します。
従来CNC工作機械では、切削工具が通常丸いため、ワークに丸みを帯びたコーナー(R)が残り、鋭利または直角の内角を実現するのは困難です。角形エンドミルや片側アンダーカットなどの解決策もありますが、機械加工技術者は内角のRを必要悪として受け入れることが多いです。
ワイヤー放電で使用されるワイヤーも丸いですが、CNC切削工具よりはるかに細く、ほぼ直角の内角を形成できます。ワイヤー放電を使用すれば、コーナー半径を0.005インチ(約0.13mm)まで縮小できます。
深い切削が必要な場合
従来CNC工作機械では、深切削とキャビティフライスには長い切削工具が必要です。しかし、高アスペクト比の工具はチャタリング(過度な工具振動)を引き起こし、加工品質が低下します。
EDMはチャタリングしにくいため、深切削の解決策となります。ほとんどの場合、EDMでは長さ/直径比20:1までの穴を快適に加工でき、場合によっては100:1まで可能です。
ワーク材料が非常に硬い場合
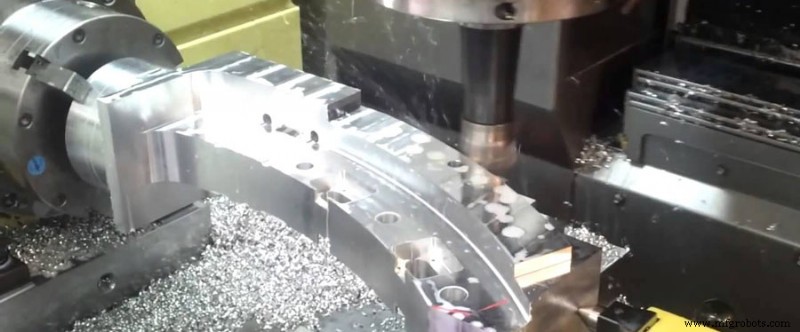
EDMの主な用途の一つは、金型、ダイス、さらには工作機械の切削工具自体のようなアイテムを加工することです。これらは通常、焼入れ鋼や超硬合金などの非常に硬い材料で作られており、切削工具では切り込みが困難です。
EDMの利点は、これらの金属の硬度が機械の厳しい公差達成能力に大きく影響しないことです。
EDMで切削可能なその他の金属には、ハステロイ(ニッケル・モリブデン合金)、チタン、インコネル合金があります。
部品に鏡面研磨が必要な場合
EDMで生成される部品の表面仕上げは通常、凹凸やピットで構成されます。しかし、特定のパラメータを厳密に制御することで、研磨なしで優れた鏡面仕上げを得られます。
重要なのは、EDMが従来切削のような「レイ」を持つ方向性のある表面を生成しないことです。
非常に低い電力でEDM加工をゆっくり行うことで、収縮孔やピットのサイズを大幅に縮小できます。最終的に、約5 RMS(4マイクロインチRa)の非常に滑らかな表面仕上げを実現可能です。
金型製造の場合
金型製造では、工具鋼などの硬い金属を精密に切削できるため、EDMがCNC加工より好まれることがあります。場合によっては、最初にCNCフライス盤や型彫り放電加工機を使用し、その後ワイヤー放電で詳細や最深部を加工します。
多くの射出成形会社はCNC加工とEDMを組み合わせ、案件に応じて使い分けています。
厳しい公差が要求される場合
EDMを使用すると、非常に厳しい公差を達成できるため、精密加工がシンプルになります。重要なのは、物理的接触がないため、ワークがEDMによって変形する可能性が低いことです。
複数回の加工により、EDMは±0.0002インチ(約±0.005mm)の公差を達成できます。ただし、最高精度を確保するためには切削速度を大幅に低下させる必要があります。
製造プロセス
- 複雑形状の精密加工:EDM放電加工の優位性
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- 従来型・非従来型加工:技術、応用、メリットを徹底比較
- 従来型機械加工の基礎:原理、技術、課題を完全解説
- EDM(放電加工)が従来CNC加工を上回る7つの重要シナリオ
- ワイヤーカット vs ダイシンキング:電気放電加工(EDM)をマスターする
- CNC vs 従来加工:試作から量産成功のための最適アプローチ選択
- 放電加工(EDM):精密・非接触金属切断
- ウォータージェット切断 vs EDM:精密加工に最適な切断技術の選び方
- 精密製造のための主要機械加工プロセスを探る